

 中文简体
টার্গেট পার্টিকেল সাইজের জন্য সঠিক Pulverizer ডিস্ক নির্বাচন করা
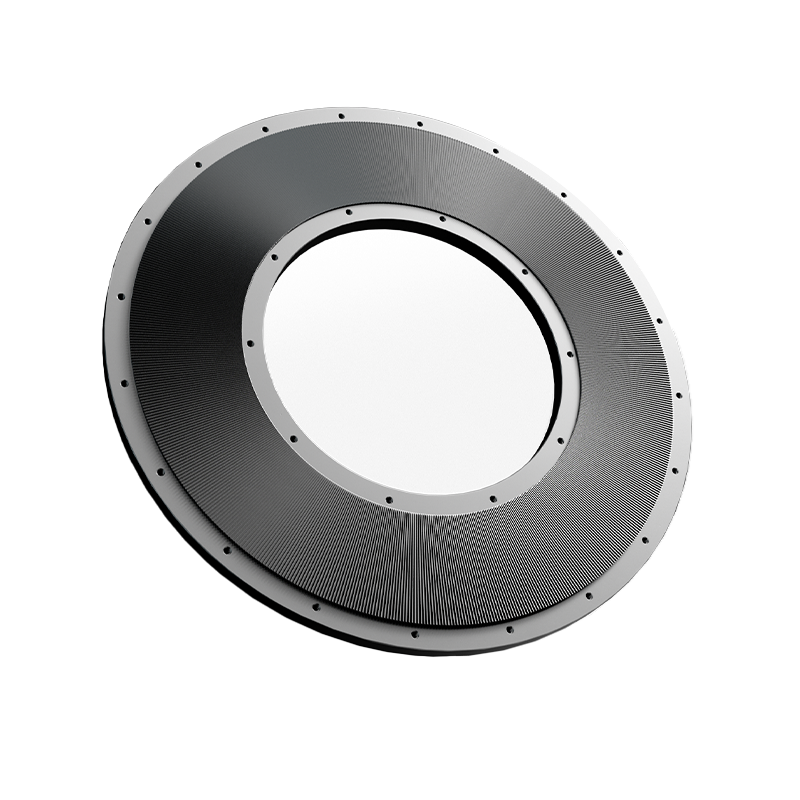
দ pulverizer ডিস্ক যান্ত্রিক আকার হ্রাস সরঞ্জামে চূড়ান্ত কণার আকার বিতরণ, থ্রুপুট ক্ষমতা এবং শক্তি দক্ষতার প্রাথমিক নির্ধারক। আপনার উপাদানের ভঙ্গুরতা এবং লক্ষ্য জালের আকারের সাথে মেলে এমন একটি ডিস্ক প্রোফাইল নির্বাচন করা একা মোটর অশ্বশক্তির চেয়ে বেশি গুরুত্বপূর্ণ। একটি অমিল ডিস্ক 40% পর্যন্ত আউটপুট কমাতে পারে এবং মেশিনের স্পেসিফিকেশন নির্বিশেষে পরিধানের হার তিনগুণ বাড়িয়ে দিতে পারে।
প্লাস্টিক থেকে খনিজ পর্যন্ত বেশিরভাগ শিল্প অ্যাপ্লিকেশনের জন্য, সর্বোত্তম ডিস্ক কনফিগারেশন অর্জন করে লক্ষ্য জালের ±10% এর মধ্যে 85-95% ফলন 0.15 kWh/kg এর নিচে নির্দিষ্ট শক্তি খরচ বজায় রাখার সময়। এই ভারসাম্য ডিস্ক জ্যামিতি, ঘূর্ণন গতি, এবং ব্রুট ফোর্স গ্রাইন্ডিংয়ের পরিবর্তে ফাঁক সেটিংসের সুনির্দিষ্ট প্রান্তিককরণের মাধ্যমে অর্জন করা হয়।
ডিস্ক জ্যামিতি প্রোফাইল এবং তাদের অ্যাপ্লিকেশন
Pulverizer ডিস্ক বিনিময়যোগ্য নয়; প্রতিটি প্রোফাইল নির্দিষ্ট উপাদান শ্রেণীর জন্য উপযুক্ত স্বতন্ত্র ফ্র্যাকচার মেকানিক্স তৈরি করে। এই পার্থক্যগুলি বোঝা ব্যয়বহুল ট্রায়াল-এবং-এরর পরীক্ষা প্রতিরোধ করে এবং সামঞ্জস্যপূর্ণ পণ্যের গুণমান নিশ্চিত করে।
| ডিস্কের ধরন | সেরা উপাদান ক্লাস | সাধারণ জাল পরিসীমা | মূল সুবিধা |
|---|---|---|---|
| দাঁতযুক্ত / প্রভাব | ভঙ্গুর খনিজ, সিরামিক | 20-80 জাল | উচ্চ থ্রুপুট, মোটা নিয়ন্ত্রণ |
| সেরেটেড/শিয়ার | প্লাস্টিক, ইলাস্টোমার, ফাইবার | 40-200 জাল | পরিষ্কার কাটা, সর্বনিম্ন তাপ উত্পাদন |
| ঢেউখেলান/অ্যাট্রিশন | খাদ্য, রাসায়নিক, রঙ্গক | 100-400 জাল | সূক্ষ্ম পাউডার, সংকীর্ণ PSD |
| মসৃণ / কম্প্রেশন | মোম বা তৈলাক্ত পদার্থ | পরিবর্তনশীল | আটকানো, flaking কর্ম প্রতিরোধ করে |
কেন সেরেটেড ডিস্ক প্লাস্টিক রিসাইক্লিংকে প্রাধান্য দেয়
দrmoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at 15-30° রেক কোণ পরিষ্কারভাবে উপাদান টুকরা করা, উৎপন্ন 60% কম তাপ দাঁতযুক্ত বিকল্পের চেয়ে। এই তাপ ব্যবস্থাপনা গলন এবং পুনঃসংযোজন রোধ করে, যা প্লাস্টিক পাল্ভারাইজেশনে স্ক্রীন ব্লাইন্ডিং এর প্রাথমিক কারণ।
পরিধান প্রতিরোধের এবং দূষণ নিয়ন্ত্রণের জন্য উপাদান নির্বাচন
ডিস্ক ধাতুবিদ্যা সরাসরি পরিষেবা জীবন, পণ্য বিশুদ্ধতা, এবং অপারেটিং খরচ প্রভাবিত করে। সর্বোত্তম উপাদান ফিডস্টক ঘষিয়া তুলিয়া ফেলিতে সক্ষমতা এবং নিয়ন্ত্রক প্রয়োজনীয়তা উপর ভিত্তি করে কঠোরতা বিরুদ্ধে কঠোরতা ভারসাম্য.
- D2 টুল ইস্পাত: সাধারণ-উদ্দেশ্য নাকাল জন্য স্ট্যান্ডার্ড পছন্দ; মাঝারি খরচে ভাল পরিধান প্রতিরোধের প্রস্তাব. এর সাধারণ জীবনকাল 800-1,200 ঘন্টা অ-ঘষিয়া তুলিয়া ফেলিতে সক্ষম প্লাস্টিকের উপর resurfacing প্রয়োজন আগে.
- টংস্টেন কার্বাইড টিপড: সিলিকা-সমৃদ্ধ খনিজ, কাচ-ভরা পলিমার, বা সিরামিক পাউডারের জন্য অপরিহার্য। দ্বারা সেবা জীবন প্রসারিত 5-8x D2 স্টিলের তুলনায় কিন্তু দাম 3-4x বেশি। যখন ডাউনটাইম ফ্রিকোয়েন্সি মাসিক ব্যবধান অতিক্রম করে তখন যুক্তিযুক্ত।
- স্টেইনলেস স্টিল (316L/420): খাদ্য, ফার্মাসিউটিক্যাল এবং রাসায়নিক প্রয়োগের জন্য বাধ্যতামূলক যেখানে আয়রন দূষণ অগ্রহণযোগ্য। টুল স্টিলের তুলনায় কম পরিধান প্রতিরোধের কিন্তু FDA/USP সম্মতি পূরণ করে। প্রত্যাশা 30-50% ছোট জীবন D2 বনাম সমতুল্য অবস্থায়।
- সিরামিক-কোটেড: অ্যালুমিনা/জিরকোনিয়া পৃষ্ঠের কঠোরতার সাথে ইস্পাত সাবস্ট্রেটের শক্ততা একত্রিত করার উদীয়মান বিকল্প। সূক্ষ্ম পাউডার অ্যাপ্লিকেশনগুলিতে ধাতু-থেকে-ধাতু যোগাযোগ এবং স্ট্যাটিক বিল্ডআপ হ্রাস করে। জন্য সেরা <100 মাইক্রন লক্ষ্য যেখানে ইলেক্ট্রোস্ট্যাটিক আনুগত্য ফলন ক্ষতির কারণ হয়।
গ্যাপ অ্যাডজাস্টমেন্ট এবং অপারেশনাল অপ্টিমাইজেশান
দ inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
বেসলাইন গ্যাপ সেটিংস স্থাপন করা হচ্ছে
প্রারম্ভিক সেটপয়েন্ট হিসাবে প্রস্তুতকারক-প্রস্তাবিত ফাঁক দিয়ে শুরু করুন, তারপর পরীক্ষামূলকভাবে পরিমার্জন করুন। 200 জাল টার্গেট করা ঢেউতোলা ডিস্কের জন্য, শুরু করুন 0.010-0.015 ইঞ্চি (0.25-0.38 মিমি) . অ্যাম্পেরেজ ড্র পর্যবেক্ষণ করার সময় 0.002-ইঞ্চি বৃদ্ধি হ্রাস করুন; ক >15% বর্তমান স্পাইক অতিরিক্ত নাকাল বা ডিস্ক যোগাযোগ নির্দেশ করে। অত্যধিক শক্তি খরচ ছাড়াই ফলন শীর্ষে যেখানে মিষ্টি জায়গা নথিভুক্ত করুন.
প্রগতিশীল পরিধান জন্য ক্ষতিপূরণ
ডিস্কের প্রান্তগুলি নিস্তেজ হওয়ার সাথে সাথে, যান্ত্রিক ব্যবধান স্থির থাকলেও কার্যকর কাটিয়া ছাড়পত্র বৃদ্ধি পায়। একটি পরিধান-ট্র্যাকিং প্রোটোকল প্রয়োগ করুন: প্রতি কণা আকার বিতরণ পরিমাপ করুন 50 অপারেটিং ঘন্টা এবং স্পেসিফিকেশন বজায় রাখতে 0.001-0.003 ইঞ্চি দ্বারা ব্যবধান টাইট করে সামঞ্জস্য করুন। যখন সামঞ্জস্য আর লক্ষ্য PSD পুনরুদ্ধার করে না, শিডিউল রিসারফেসিং বা প্রতিস্থাপন। এই ড্রিফট উপেক্ষা করা বড় আকারের কণাগুলিকে পাস করার অনুমতি দেয়, ডাউনস্ট্রিম প্রক্রিয়াগুলিকে দূষিত করে এবং গ্রাহক প্রত্যাখ্যানকে ট্রিগার করে।
রক্ষণাবেক্ষণ প্রোটোকলগুলি ডিস্ক পরিষেবা জীবনকে সর্বাধিক করতে
সক্রিয় রক্ষণাবেক্ষণ প্রতিক্রিয়াশীল প্রতিস্থাপন চক্রের বাইরে ডিস্কের দীর্ঘায়ুকে প্রসারিত করে। বেশিরভাগ অকাল ব্যর্থতা স্বাভাবিক পরিধানের পরিবর্তে প্রতিরোধযোগ্য অপারেশনাল অপব্যবহার থেকে উদ্ভূত হয়।
- দৈনিক ভিজ্যুয়াল পরিদর্শন: স্টার্টআপের আগে চিপযুক্ত দাঁত, ফাটল অংশ, বা এমবেড করা বিদেশী বস্তুর জন্য পরীক্ষা করুন। একটি একক ধাতব দূষক মিনিটের মধ্যে একটি সম্পূর্ণ ডিস্ক সেট ধ্বংস করতে পারে।
- ভারবহন তাপমাত্রা পর্যবেক্ষণ: জীর্ণ বিয়ারিং অক্ষীয় রানআউট সৃষ্টি করে যা অসম ডিস্ক পরিধানের ধরণ তৈরি করে। তাপমাত্রা ছাড়িয়ে গেলে বিয়ারিংগুলি প্রতিস্থাপন করুন পরিবেষ্টনের উপরে 70°C বা কম্পন 4.5 মিমি/সেকেন্ড আরএমএস অতিক্রম করে।
- কুলিং সিস্টেম যাচাইকরণ: নিশ্চিত করুন যে বায়ু বা জল শীতল সার্কিট বাধাহীন। অতিরিক্ত উত্তাপ ডিস্কের প্রান্তগুলিকে নরম করে এবং দ্রুত পরিধানকে ত্বরান্বিত করে; ক 20°C বৃদ্ধি উপরের ডিজাইনের তাপমাত্রা বাকি জীবনকে অর্ধেক করতে পারে।
- ফিড হারের সামঞ্জস্যতা: ক্ষুধার্ত খাওয়ানোর কারণে ডিস্ক-অন-ডিস্ক যোগাযোগ হয়; অতিরিক্ত খাওয়ানো স্টলের অবস্থাকে প্ররোচিত করে। এ অবিচলিত লোড বজায় রাখুন রেট করা অ্যাম্পেরেজের 80-90% সর্বোত্তম পরিধান বৈশিষ্ট্য জন্য.
- নির্ধারিত পুনঃসারফেসিং: সম্পূর্ণ ব্যর্থতার জন্য অপেক্ষা করবেন না। এ হালকা নাকাল 60-70% গভীরতা পরিধান প্রতিস্থাপন খরচের 20% এ জ্যামিতি পুনরুদ্ধার করে এবং মিলনের উপাদানগুলির বিপর্যয়কর ক্ষতি প্রতিরোধ করে৷