

 中文简体
Pulverizer ডিস্কের ফাংশন এবং সমালোচনামূলক ভূমিকা
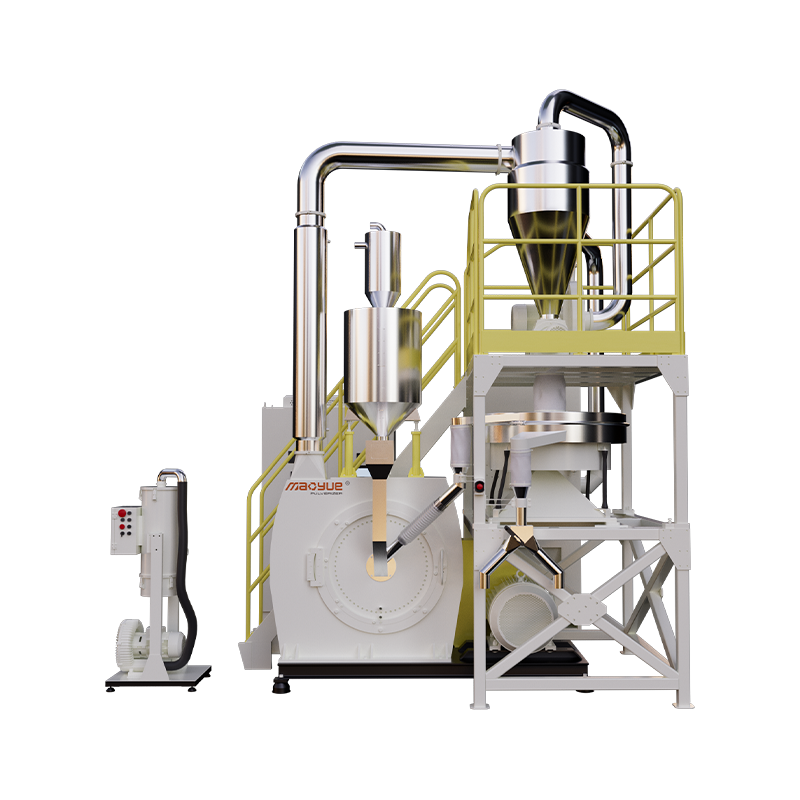
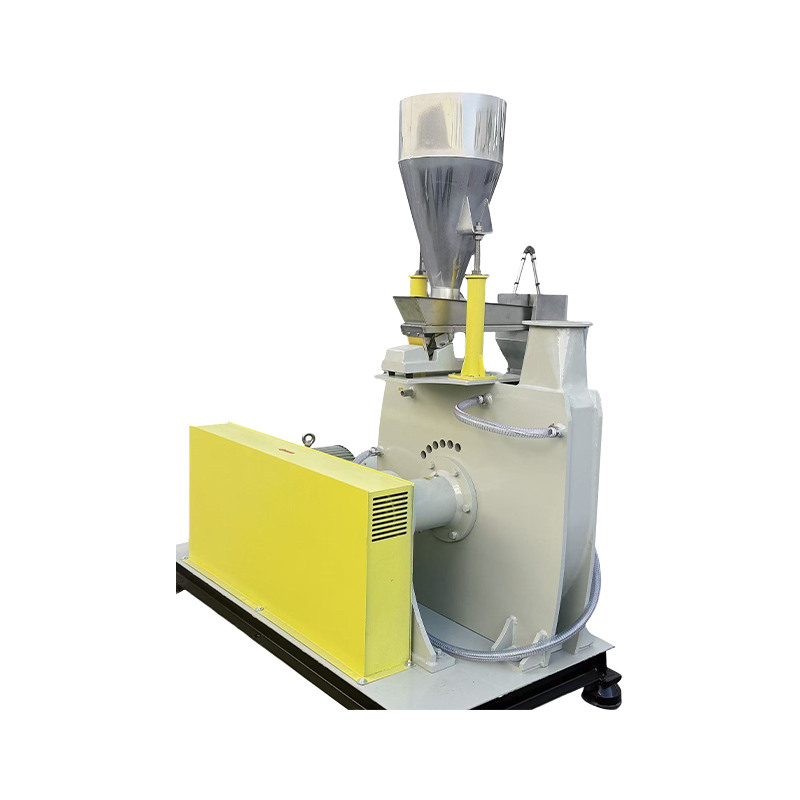
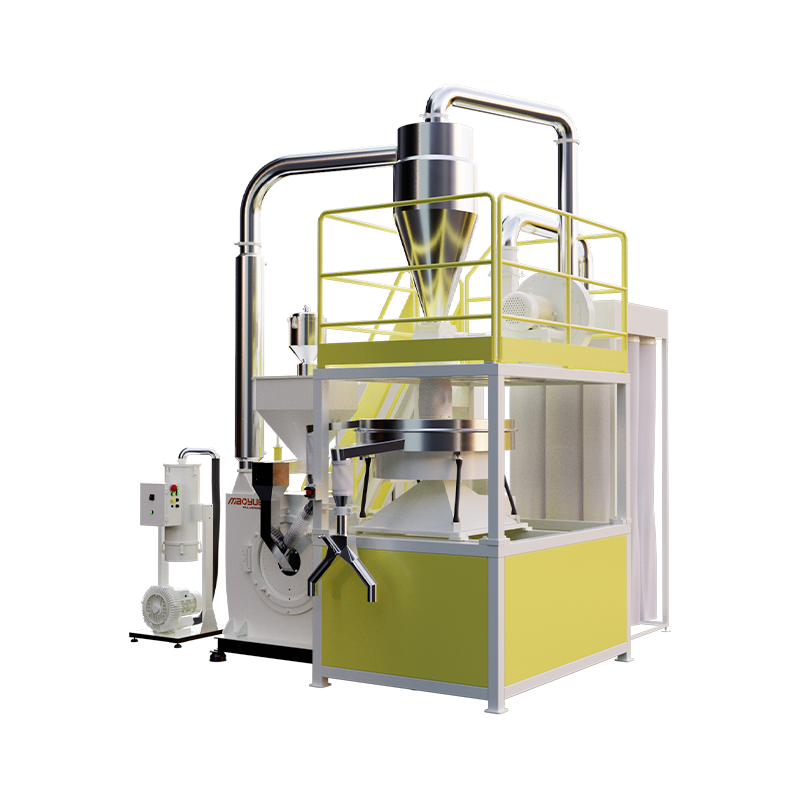
A pulverizer ডিস্ক নাকাল মিলের মধ্যে একটি উচ্চ-পরিধান ঘূর্ণমান উপাদান যা শিল্প প্রক্রিয়াকরণের জন্য কয়লা, চুনাপাথর বা খনিজগুলির মতো বাল্ক কঠিন পদার্থকে কমাতে কম্প্রেসিভ এবং শিয়ার ফোর্স প্রয়োগ করে। এই ডিস্কগুলি যান্ত্রিক শক্তি ইনপুট এবং উপাদানের আকার হ্রাসের মধ্যে প্রাথমিক ইন্টারফেস হিসাবে কাজ করে, সরাসরি থ্রুপুট দক্ষতা, কণার আকার বিতরণ এবং অপারেশনাল খরচ নির্ধারণ করে। ডিস্ক পরিধানের হার সাধারণত প্রতি 1,000 অপারেটিং ঘন্টায় 0.5 মিমি থেকে 3 মিমি পর্যন্ত হয় উপাদান ঘষিয়া তুলিয়া ফেলিতে সক্ষমতা এবং ডিস্ক ধাতুবিদ্যার উপর নির্ভর করে, উল্লম্ব রোলার মিল এবং ডিস্ক pulverizers মধ্যে তাদের সবচেয়ে ঘন ঘন প্রতিস্থাপিত ব্যবহারযোগ্য করে তোলে। অপরিকল্পিত ডাউনটাইম এবং নির্দিষ্ট বিদ্যুত খরচ কমানোর সময় সঠিক ডিস্ক জ্যামিতি, সংকর কম্পোজিশন এবং হার্ডফেসিং প্যাটার্ন নির্বাচন করা লক্ষ্য সূক্ষ্মতা বজায় রাখার জন্য অপরিহার্য (যেমন, 70-90% কয়লার জন্য 200 জাল পাস করে)।
ডিস্ক কনফিগারেশন এবং অ্যাপ্লিকেশন-নির্দিষ্ট ডিজাইন
Pulverizer ডিস্ক সার্বজনীন উপাদান নয়; তাদের নকশা অবশ্যই ফিড উপাদান বৈশিষ্ট্য, মিলের ধরন, এবং উৎপাদন লক্ষ্যমাত্রা মেলে। তিনটি প্রাথমিক কনফিগারেশন শিল্প অ্যাপ্লিকেশনগুলিকে প্রাধান্য দেয়:
- ফ্ল্যাট গ্রাইন্ডিং ডিস্ক: নরম থেকে মাঝারি-হার্ড উপকরণের জন্য রেমন্ড-টাইপ মিলগুলিতে ব্যবহৃত হয় (কয়লা, জিপসাম); খরচ-কার্যকর রক্ষণাবেক্ষণের জন্য একটি ঢালাই ইস্পাত বেস প্লেটে bolted বৈশিষ্ট্য পরিবর্তনযোগ্য লাইনার অংশ।
- টায়ার-আকৃতির ডিস্ক: সিমেন্টের কাঁচা খাবার এবং স্ল্যাগের জন্য Loesche এবং Pfeiffer উল্লম্ব রোলার মিলগুলিতে নিযুক্ত; বাঁকা প্রোফাইল 1,200-2,000 মিমি ব্যাস জুড়ে সর্বোত্তম নিপ জোন চাপ বিতরণ তৈরি করতে রোলার কনট্যুরের সাথে মেলে।
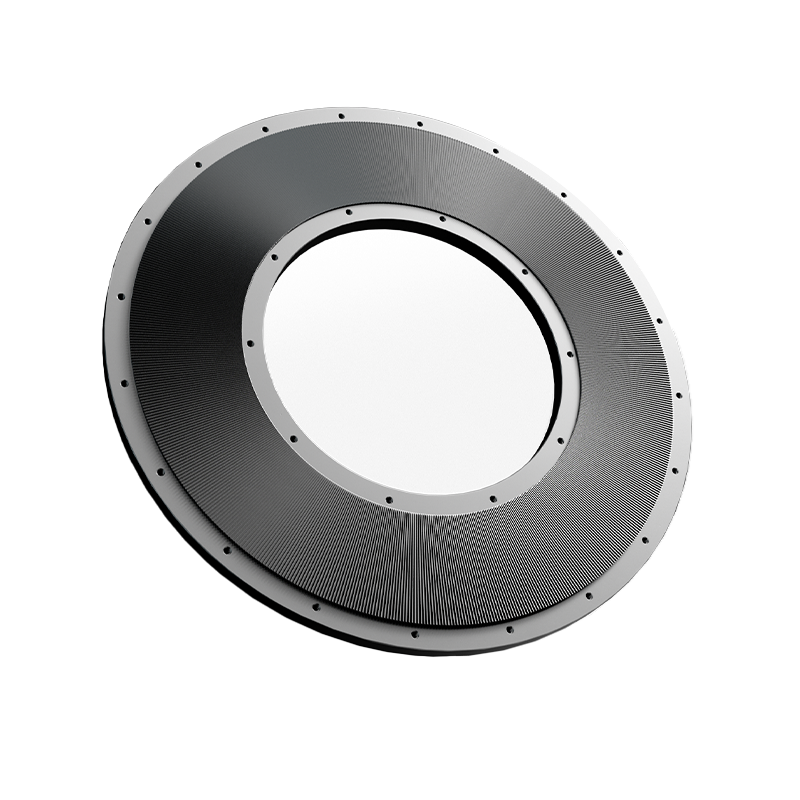
- সেরেটেড/দাঁতযুক্ত ডিস্ক: প্লাস্টিক, রাসায়নিক, এবং খাদ্য প্রক্রিয়াকরণের জন্য প্রভাব-ডিস্ক পাল্ভারাইজার পাওয়া যায়; ইন্টারমেশিং দাঁত তাপ-সংবেদনশীল পদার্থের জন্য 3,000-6,000 RPM-এ শিয়ার-প্রধান কমিনিউশন তৈরি করে।
কর্মক্ষমতা মেট্রিক্সে জ্যামিতির প্রভাব
ডিস্ক পৃষ্ঠের টপোগ্রাফি সরাসরি নাকাল দক্ষতা প্রভাবিত করে। খাঁজকাটা বা ছিদ্রযুক্ত প্যাটার্ন উপাদান ধারণ করার সময় এবং পুনঃসঞ্চালন অনুপাত বৃদ্ধি করে, সূক্ষ্মতা নিয়ন্ত্রণের উন্নতি করে কিন্তু পাওয়ার ড্র 8-15% বৃদ্ধি করে। মসৃণ প্রোফাইলগুলি নির্দিষ্ট শক্তি খরচ 5-10% হ্রাস করে তবে মোটা পণ্য বিতরণ করতে পারে। আধুনিক কম্পিউটেশনাল ফ্লুইড ডাইনামিকস (CFD) মডেলিং নির্দিষ্ট ফিডস্টকের জন্য অপ্টিমাইজ করা কাস্টম গ্রুভ জ্যামিতি সক্ষম করে, ফলন দেয় 10-20% থ্রুপুট উন্নতি মোটর লোড না বাড়িয়ে জেনেরিক ডিজাইনের উপরে।
উপাদান নির্বাচন এবং পরিধান সুরক্ষা কৌশল
ডিস্কের দীর্ঘায়ু সম্পূর্ণরূপে ঘষিয়া তুলিয়া ফেলিতে সক্ষম অবস্থার সাথে মেলে ধাতববিদ্যার উপর নির্ভর করে। বেস উপকরণ কাঠামোগত অখণ্ডতা প্রদান করে যখন পৃষ্ঠের চিকিত্সা ক্ষয় এবং প্রভাব ক্লান্তি প্রতিরোধ করে।
| উপাদান সিস্টেম | কঠোরতা (HRC/HV) | সেরা অ্যাপ্লিকেশন | আপেক্ষিক খরচ ফ্যাক্টর |
|---|---|---|---|
| নি-হার্ড কাস্ট আয়রন | 45-55 HRC | কয়লা, কম-সিলিকা খনিজ | 1.0x (বেসলাইন) |
| হাই-ক্রোম হোয়াইট আয়রন | 58-65 HRC | সিমেন্ট ক্লিঙ্কার, লোহা আকরিক | 2.5–3.0x |
| টংস্টেন কার্বাইড ওভারলে | 1,200-1,600 HV | উচ্চ-সিলিকা বালি, বক্সাইট | 4.0-6.0x |
| সিরামিক-ধাতু কম্পোজিট | 1,800-2,200 HV | চরম ঘর্ষণ প্রভাব | 8.0-12.0x |
হার্ডফেসিং বনাম সলিড অ্যালয় ইকোনমিক্স
বড়-ব্যাসের ডিস্কের জন্য (>1,500 মিমি), টাংস্টেন কার্বাইড ওয়েল্ড জমা সহ হার্ডফেসিং জীর্ণ পৃষ্ঠগুলি প্রায়শই সম্পূর্ণ প্রতিস্থাপনের চেয়ে বেশি লাভজনক প্রমাণিত হয়। একটি সঠিকভাবে সম্পাদিত ওভারলে মূল মাত্রা পুনরুদ্ধার করে নতুন ডিস্ক খরচের 30-50% 8,000-15,000 অতিরিক্ত ঘন্টা দ্বারা পরিষেবা জীবন প্রসারিত করার সময়। যাইহোক, বেস মেটালে ক্র্যাকিং প্রতিরোধ করার জন্য ঢালাইয়ের সময় এই পদ্ধতির সুনির্দিষ্ট তাপ ব্যবস্থাপনা প্রয়োজন; 60 মিমি পুরুত্বের বেশি ডিস্কের জন্য পোস্ট-ওয়েল্ড স্ট্রেস রিলিফ তাপ চিকিত্সা বাধ্যতামূলক।
পরিধান এবং প্রতিস্থাপন সিদ্ধান্তের মানদণ্ড পরিধান
সক্রিয় ডিস্ক ব্যবস্থাপনা বিপর্যয়মূলক ব্যর্থতা প্রতিরোধ করে এবং ধারাবাহিক পণ্যের গুণমান বজায় রাখে। পরিদর্শন বা প্রতিস্থাপন ট্রিগারকারী মূল সূচকগুলির মধ্যে রয়েছে:
- কম্পন প্রশস্ততা বৃদ্ধি: বেসলাইন কম্পন ক্রমবর্ধমান >25% অসম পরিধান বা অংশ শিথিল করার পরামর্শ দেয়; ISO 10816-3 প্রতি 7.1 mm/s RMS অতিক্রম করলে অবিলম্বে শাটডাউন প্রয়োজন৷
- পাওয়ার ড্র বিচ্যুতি: বেসলাইনের উপরে 10%> নির্দিষ্ট শক্তি খরচ বৃদ্ধি জীর্ণ প্রোফাইল জ্যামিতি থেকে কম গ্রাইন্ডিং দক্ষতা নির্দেশ করে।
- পণ্য সূক্ষ্মতা প্রবাহ: মোটা ভগ্নাংশ ( 200 জাল) শ্রেণীবিন্যাসকারী সামঞ্জস্য সত্ত্বেও অপর্যাপ্ত কম্প্রেশন জোন গভীরতার সংকেত থাকা সত্ত্বেও স্পেসিফিকেশন সীমা অতিক্রম করছে।
- ভিজ্যুয়াল পরিদর্শন থ্রেশহোল্ড: সর্বাধিক অনুমোদিত পরিধান গভীরতা নকশা দ্বারা পরিবর্তিত হয়; সাধারন সীমা হল ফ্ল্যাট ডিস্কের জন্য 40-60 মিমি এবং টায়ার প্রোফাইলের জন্য 25-35 মিমি রিকন্ডিশনিং অপ্রয়োজনীয় হওয়ার আগে।
পরিধানের অগ্রগতি পরিমাণগতভাবে ট্র্যাক করতে নির্ধারিত বিভ্রাটের সময় অতিস্বনক বেধের ম্যাপিং প্রয়োগ করুন। টনেজ প্রক্রিয়াজাতকরণের বিপরীতে পরিধানের হারের নথিভুক্ত করা ভবিষ্যদ্বাণীমূলক প্রতিস্থাপনের সময়সূচীকে সক্ষম করে, গড়ে জরুরী ডাউনটাইম হ্রাস করে বার্ষিক 60-80 ঘন্টা শিল্প বেঞ্চমার্ক স্টাডিজ অনুযায়ী মিল প্রতি.