

 中文简体
এমনকি যখন একটি পালভারাইজার স্বাভাবিকভাবে কাজ করছে বলে মনে হয়, তখনও রঙিন মাস্টারব্যাচ পাউডার অসঙ্গত কণার আকার দেখাতে পারে। কিছু কণা খুব মোটা হতে পারে, অন্যগুলি খুব সূক্ষ্ম হতে পারে, বা ক্রমাগত উত্পাদনের সময় কণার আকার বন্টন পরিবর্তিত হতে পারে।
এই বৈচিত্রগুলি পাউডার হ্যান্ডলিং, ডাউনস্ট্রিম প্রক্রিয়াকরণ এবং উত্পাদন স্থিতিশীলতাকে প্রভাবিত করতে পারে। সাধারণ কারণগুলির মধ্যে রয়েছে কাঁচামালের ভিন্নতা, গ্রাইন্ডিং ডিস্ক পরিধান, ডিস্কের ফাঁক সেটিংস, তাপমাত্রার পরিবর্তন, অস্থির খাওয়ানো এবং স্ক্রীনিং সমস্যা। একটি কার্যকরী উন্নতির পরিমাপ বেছে নেওয়ার জন্য, একটি ধাপ হল কণার আকারের ভিন্নতা কোথায় তা সনাক্ত করা।
অসামঞ্জস্যপূর্ণ রঙের মাস্টারব্যাচ পাউডার কণার আকারের ছয়টি প্রধান কারণ
কাঁচামালের বৈশিষ্ট্যে তারতম্য
রঙের মাস্টারব্যাচে পলিমার ক্যারিয়ার, রঙ্গক, ফিলার এবং সংযোজন উপাদানের কঠোরতা, কঠোরতা, তাপীয় বৈশিষ্ট্য এবং নাকাল আচরণকে প্রভাবিত করতে পারে। অতএব, এমনকি যখন pulverizer অপারেটিং পরামিতি অপরিবর্তিত থাকে, গঠন, উপাদান ব্যাচ, বা ফিড আকারের পার্থক্য পাউডার কণা আকারের বন্টনে তারতম্য ঘটাতে পারে।
কিভাবে চেক এবং যাচাই
-
বিভিন্ন ব্যাচ জুড়ে কাঁচামালের তথ্য, ফর্মুলেশন রেকর্ড এবং ফিডের আকার তুলনা করুন।
-
যেখানে সরঞ্জামের শর্তগুলি অনুমতি দেয়, অন্যান্য অপারেটিং শর্তগুলি যথাসম্ভব সামঞ্জস্য রেখে বিভিন্ন ব্যাচ থেকে পরীক্ষার উপকরণ।
-
প্রতিটি ব্যাচ থেকে ফলাফল তুলনা করতে একই নমুনা এবং কণা আকার পরীক্ষার পদ্ধতি ব্যবহার করুন।
যদি কণার আকার পরিবর্তনগুলি কাঁচামালের ব্যাচের পরিবর্তনের সাথে মিলে যায় এবং পার্থক্যগুলি তুলনামূলক সরঞ্জামের অবস্থার অধীনে থাকে, তাহলে কাঁচামালের বৈশিষ্ট্যগুলি একটি অবদানকারী ফ্যাক্টর হতে পারে। যদি উভয় কাঁচামাল এবং অপারেটিং পরামিতি একই সাথে পরিবর্তিত হয়, তবে তাদের পৃথক প্রভাবগুলিকে আলাদা করার জন্য আরও পরীক্ষার প্রয়োজন।
নাকাল ডিস্ক পরিধান কর্মক্ষমতা নাকাল পরিবর্তন
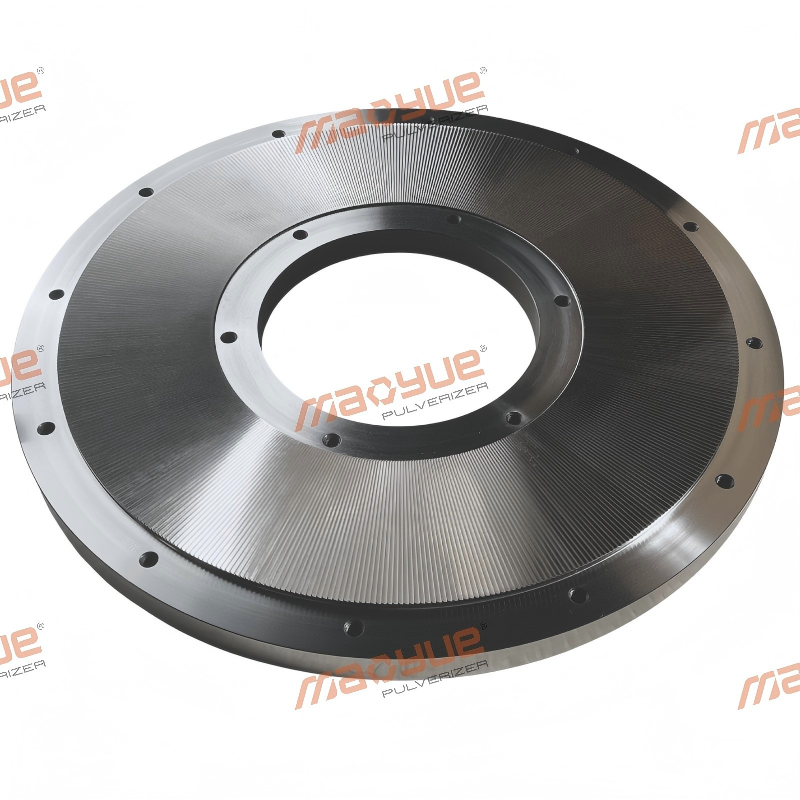
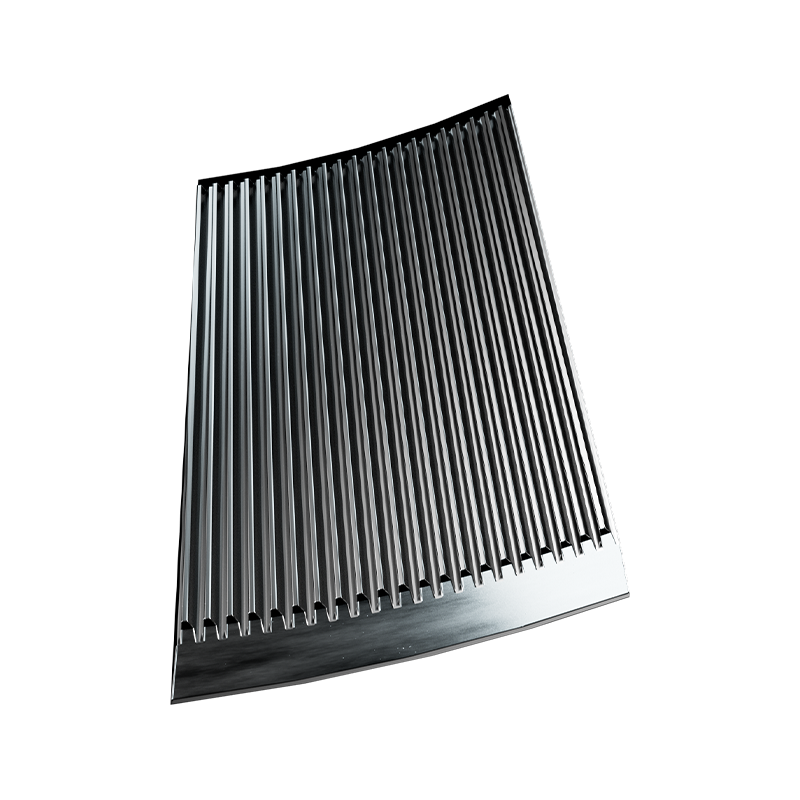
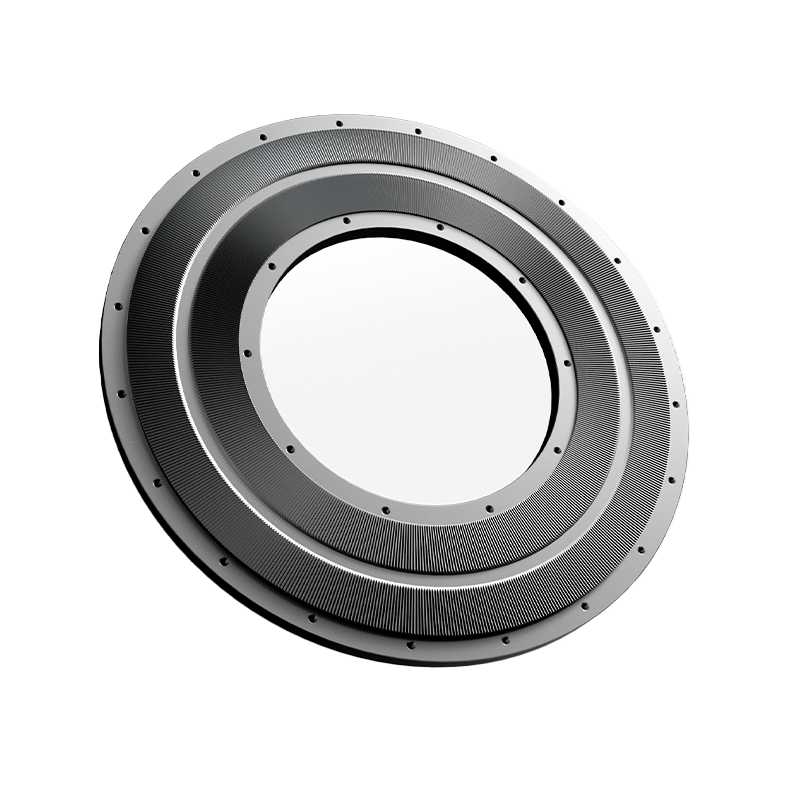
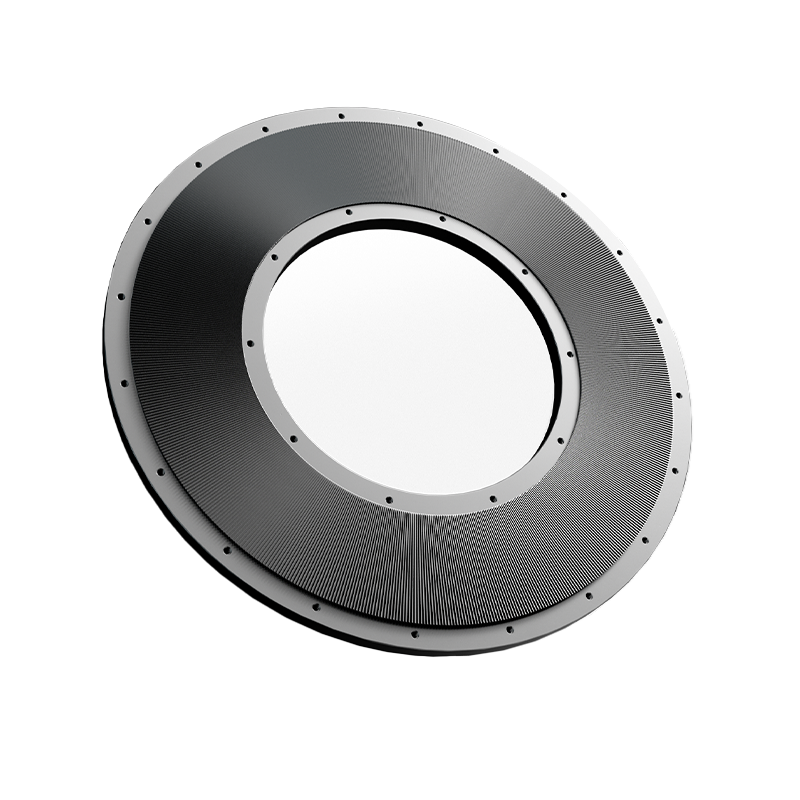
নাকাল ডিস্ক কাজ পৃষ্ঠের জ্যামিতি নাকাল প্রক্রিয়া প্রভাবিত করে. যেহেতু ডিস্কটি সময়ের সাথে সাথে ব্যবহার করা হয়, এটি পরিধান, অসম ক্ষতি বা উপাদান জমা হতে পারে, যা নাকাল কর্মক্ষমতা পরিবর্তন করতে পারে।
অন্যথায় অনুরূপ অবস্থার অধীনে, এই পরিবর্তনগুলি মোটা কণার অনুপাত বৃদ্ধি করতে পারে বা কণার আকার বিতরণকে প্রভাবিত করতে পারে। যাইহোক, শুধুমাত্র অস্বাভাবিক কণা আকারের ফলাফল প্রমাণ করে না যে নাকাল ডিস্ক পরিধান করা হয় এবং এটি প্রতিস্থাপনের একমাত্র ভিত্তি হিসাবে ব্যবহার করা উচিত নয়।
কিভাবে চেক এবং যাচাই
-
অসম পরিধান, ক্ষতি, বা উপাদান জমা জন্য নাকাল ডিস্ক কাজ পৃষ্ঠ পরিদর্শন.
-
অপারেশনের বিভিন্ন পর্যায়ে সংগৃহীত উপাদান পরিষেবা রেকর্ড, রক্ষণাবেক্ষণ রেকর্ড এবং পাউডার নমুনা পর্যালোচনা করুন।
-
কণার আকার পরীক্ষার ফলাফলের তুলনা করার সময় কাঁচামাল, ফিড রেট এবং গ্রাইন্ডিং ডিস্কের ফাঁক যতটা সম্ভব সামঞ্জস্যপূর্ণ রাখুন।
যদি কাজের পৃষ্ঠে দৃশ্যমান অস্বাভাবিকতা পাওয়া যায় এবং কণার আকার পরিবর্তনগুলি তুলনামূলক অপারেটিং অবস্থার অধীনে অব্যাহত থাকে, তাহলে গ্রাইন্ডিং ডিস্কের অবস্থা একটি গুরুত্বপূর্ণ অবদানকারী ফ্যাক্টর হতে পারে। রক্ষণাবেক্ষণ বা উপাদান প্রতিস্থাপনের আগে এবং পরে ফলাফলের তুলনা করা এই মূল্যায়ন যাচাই করতে সাহায্য করতে পারে, যখন অপারেটিং অবস্থার অন্য কোনো পরিবর্তনের জন্য হিসাব করা হয়।
একটি অনুপযুক্ত গ্রাইন্ডিং ডিস্ক গ্যাপ কণার আকারকে প্রভাবিত করে

নাকাল ডিস্ক ফাঁক নাকাল তীব্রতা এবং ফলে পাউডার বৈশিষ্ট্য প্রভাবিত করে. যদি ফাঁকটি উপাদানের বৈশিষ্ট্য এবং লক্ষ্য কণার আকারের সাথে মেলে না, তবে সমাপ্ত পাউডারে অনেকগুলি মোটা কণা বা জরিমানা অনুপযুক্ত অনুপাত থাকতে পারে।
খুব প্রশস্ত একটি ফাঁক অপর্যাপ্ত আকার হ্রাস হতে পারে। নির্দিষ্ট সরঞ্জাম এবং বস্তুগত অবস্থার অধীনে, একটি ফাঁক যা খুব সংকীর্ণ তা ঘর্ষণ, তাপ উৎপাদন বা যান্ত্রিক লোড বাড়াতে পারে। ব্যবধান সামঞ্জস্য তাই কণার আকারের প্রয়োজনীয়তা, থ্রুপুট এবং ক্রমাগত অপারেটিং স্থিতিশীলতাকে ভারসাম্যপূর্ণ করতে হবে, কেবলমাত্র ক্ষুদ্রতম সম্ভাব্য ব্যবধানের জন্য লক্ষ্য না করে।
কিভাবে চেক এবং যাচাই
-
বর্তমান ফাঁক সেটিং লক্ষ্য পাউডার স্পেসিফিকেশন মেলে কিনা পরীক্ষা করুন.
-
যাচাই করুন যে সমন্বয় প্রক্রিয়া ধারাবাহিকভাবে সেট ফাঁক বজায় রাখতে পারে।
-
সরঞ্জামের অনুমোদিত অপারেটিং সীমার মধ্যে, একটি সময়ে একটি প্রধান পরিবর্তনশীল সামঞ্জস্য করুন এবং সামঞ্জস্যের আগে এবং পরে কণার আকার বিতরণের তুলনা করুন।
-
অন্যান্য অপারেটিং সূচকগুলিতে উল্লেখযোগ্য পরিবর্তনের সাথে কণার আকারের উন্নতি হয়েছে কিনা তা নির্ধারণ করতে একই সময়ে থ্রুপুট এবং তাপমাত্রা রেকর্ড করুন।
যদি সামঞ্জস্য করা সেটিংটি কণার আকারের বন্টনকে লক্ষ্য সীমার কাছাকাছি নিয়ে আসে এবং তুলনামূলক অবস্থার অধীনে পুনরাবৃত্তি পরীক্ষায় অনুরূপ ফলাফল তৈরি করে, তবে এটি অ্যাপ্লিকেশনের জন্য আরও উপযুক্ত হতে পারে। যদি সামান্য উন্নতি হয়, পর্যাপ্ত প্রমাণ ছাড়াই ব্যবধান সংকুচিত করার পরিবর্তে অন্যান্য অবদানকারী কারণগুলিকে পুনরায় মূল্যায়ন করুন।
অত্যধিক তাপমাত্রা উপাদান নরম হয়ে যায় বা জমাট বাঁধে
যান্ত্রিক নাকাল তাপ উৎপন্ন করে। পলিমার ক্যারিয়ার এবং ফর্মুলেশনের উপর নির্ভর করে, ক্রমবর্ধমান তাপমাত্রা উপাদানটিকে নরম করতে পারে, গ্রাইন্ডিং ডিস্কের কাজের পৃষ্ঠের সাথে লেগে থাকার প্রবণতা বাড়াতে পারে, বা সূক্ষ্ম কণাগুলিকে একত্রে লেগে থাকতে পারে এবং সমষ্টি তৈরি করতে পারে।
ফলস্বরূপ, সমাপ্ত পাউডারে অস্বাভাবিকভাবে বড় কণাগুলি অপর্যাপ্ত নাকালের কারণে হয় না। ছোট কণাগুলো একসাথে লেগে থাকলে এগুলিও তৈরি হতে পারে। এই দুটি অবস্থার মধ্যে পার্থক্য নাকাল পরামিতি অনুপযুক্ত সমন্বয় প্রতিরোধ করতে সাহায্য করে.
কিভাবে চেক এবং যাচাই
-
স্টার্টআপ এবং ক্রমাগত অপারেশন চলাকালীন তাপমাত্রার পরিবর্তন রেকর্ড করুন।
-
উপাদান জমা বা আনুগত্য জন্য নাকাল চেম্বার এবং কাজের পৃষ্ঠতল পরিদর্শন.
-
স্টার্টআপের সময় সংগ্রহ করা পাউডার নমুনাগুলির সাথে মেশিনটি একটি নির্দিষ্ট সময়ের জন্য চলার পরে সংগ্রহ করাগুলির সাথে তুলনা করুন।
-
অস্বাভাবিক মোটা কণাগুলি সমষ্টির মাধ্যমে গঠিত হতে পারে কিনা তা মূল্যায়ন করার জন্য একটি উপযুক্ত পরীক্ষার পদ্ধতি ব্যবহার করুন।
যদি ক্রমবর্ধমান তাপমাত্রা বর্ধিত আনুগত্য বা সমষ্টির সাথে মিলে যায়, তাপীয় নরমকরণ একটি অবদানকারী কারণ হতে পারে। যদি কোন সুস্পষ্ট আনুগত্য পরিলক্ষিত না হয় কিন্তু মোটা কণার অনুপাত বেশি থাকে, তাহলে গ্রাইন্ডিং অবস্থা, উপাদানের অবস্থা এবং স্ক্রীনিং কর্মক্ষমতার আরও পরীক্ষা করা প্রয়োজন।
অস্থির খাওয়ানো নাকাল অবস্থার ওঠানামা কারণ

স্থিতিশীল খাওয়ানো গ্রাইন্ডিং চেম্বারের ভিতরে তুলনামূলকভাবে সামঞ্জস্যপূর্ণ অপারেটিং লোড বজায় রাখতে সহায়তা করে। যদি উপাদানগুলি মাঝে মাঝে pulverizer প্রবেশ করে, তাহলে সরঞ্জামের লোড ওঠানামা করতে পারে, যে অবস্থার অধীনে নাকাল সঞ্চালিত হয় তা পরিবর্তন করে।
যখন কণার আকার পরিবর্তনগুলি সরঞ্জামের লোড বা ফিডের হারের ওঠানামার সাথে মিলে যায়, তখন গ্রাইন্ডিং ডিস্কটি জীর্ণ বা ক্ষতিগ্রস্থ হয়েছে তা অবিলম্বে অনুমান করার পরিবর্তে ফিডিং সিস্টেমটি পরিদর্শন করা উচিত।
কিভাবে চেক এবং যাচাই
-
উপাদান ক্রমাগত এবং ধারাবাহিকভাবে pulverizer প্রবেশ করে কিনা পর্যবেক্ষণ করুন.
-
ব্রিজিং, উপাদান জমে বা সীমাবদ্ধ স্রাবের জন্য খাওয়ানোর ব্যবস্থা পরীক্ষা করুন।
-
ফিড রেট, ইকুইপমেন্ট লোড এবং থ্রুপুট রেকর্ডের তুলনা করুন ফিডিং ফ্লাকচুয়েশনের মতো একই সময়ে কণার আকার পরিবর্তন হয় কিনা।
-
খাওয়ানোর স্থিতিশীলতা উন্নত করার পরে, একই নমুনা পদ্ধতি ব্যবহার করে নতুন নমুনা সংগ্রহ করুন এবং ফলাফলের তুলনা করুন।
যদি খাওয়ানোর ওঠানামার সাথে কণার আকার পরিবর্তনের সাথে একটি স্পষ্ট সময়ের সম্পর্ক থাকে এবং খাওয়ানো স্থিতিশীল হওয়ার পরে পাউডার আরও সামঞ্জস্যপূর্ণ হয়, তবে খাওয়ানোর অবস্থা একটি অবদানকারী কারণ হতে পারে। খাওয়ানো স্থিতিশীল হওয়ার পরে যদি সমস্যাটি অব্যাহত থাকে তবে প্রক্রিয়াটির অন্যান্য ধাপগুলি তদন্ত করুন।
স্ক্রীনিং এবং শ্রেণীবিভাগ সঠিকভাবে মেলে না

গ্রাইন্ডিং উপাদানের আকার হ্রাস করে, যখন স্ক্রীনিং প্রাসঙ্গিক বিচ্ছেদ শর্ত অনুযায়ী কণাকে পৃথক করে। এমনকি যদি পাউডারটি পালভারাইজার থেকে বেরিয়ে আসা প্রত্যাশা পূরণ করে, একটি অনুপযুক্ত স্ক্রিনিং সেটআপ, ক্ষতিগ্রস্ত স্ক্রিন জাল, দুর্বল সিলিং, বা উপাদান বাইপাস এখনও চূড়ান্ত পণ্যকে প্রভাবিত করতে পারে।
কিভাবে চেক এবং যাচাই
যেখানে ইকুইপমেন্ট লেআউট অনুমতি দেয়, সেখানে পালভারাইজার আউটলেট থেকে আলাদা নমুনা সংগ্রহ করুন এবং স্ক্রীনিং করার পর তৈরি পণ্য। একই পরীক্ষার পদ্ধতি ব্যবহার করে তাদের তুলনা করুন।
-
যদি pulverizer আউটলেট নমুনায় ইতিমধ্যেই অনেকগুলি স্পেসিফিকেশনের বাইরের কণা থাকে, তাহলে কাঁচামাল এবং নাকাল অবস্থা আরও তদন্ত করুন।
-
যদি আউটলেটের নমুনা প্রয়োজনীয়তা পূরণ করে কিন্তু সমাপ্ত পণ্যটি না করে, তাহলে স্ক্রীনের অখণ্ডতা, স্ক্রীনের স্পেসিফিকেশন, সিলিং এবং উপাদান বাইপাস পরীক্ষাকে অগ্রাধিকার দিন।
-
যদি কণার আকারের অস্বাভাবিকতাগুলি উপাদানের অবশিষ্টাংশ বা দূষণের সাথে সম্পর্কিত হতে পারে, তবে ডাউনস্ট্রিম পরিবহন, সংগ্রহ এবং পরিষ্কারের প্রক্রিয়াগুলিও পরিদর্শন করুন।
বিভিন্ন প্রক্রিয়া পর্যায় থেকে নমুনার তুলনা করা কণার আকারের অস্বাভাবিকতা কোথায় উপস্থিত হয় তা সনাক্ত করতে এবং কোন এলাকায় প্রথমে তদন্ত করা উচিত তা নির্ধারণ করতে সহায়তা করে।
যদি স্ক্রীনিংয়ের আগে এবং পরে পরীক্ষার ফলাফলগুলি উল্লেখযোগ্যভাবে আলাদা হয়, তাহলে স্ক্রীনের স্পেসিফিকেশন, স্ক্রীনিং দক্ষতা এবং উপাদানের অবস্থার আরও মূল্যায়ন প্রয়োজন। শুধুমাত্র নামমাত্র পর্দা খোলার গ্যারান্টি দিতে পারে না যে সমাপ্ত পাউডার লক্ষ্য কণা আকার পরিসীমা পূরণ করে।
অসামঞ্জস্যপূর্ণ রঙের মাস্টারব্যাচ পাউডার কণার আকারের প্রকৃত কারণ কীভাবে সনাক্ত করবেন
সমস্যা সমাধানের এক ধাপ হল নির্ণয় করা যে কণার আকারের পার্থক্য কাঁচামালের ব্যাচগুলির মধ্যে ঘটে বা একই ব্যাচের ক্রমাগত উত্পাদনের সময় বিকাশ হয়। এটি প্রাথমিক প্রক্রিয়ার পর্যায়ে সনাক্ত করাও গুরুত্বপূর্ণ যেখানে অস্বাভাবিকতা প্রদর্শিত হয়।
ব্যাচের মধ্যে পার্থক্যের জন্য, কাঁচামালের তথ্য, ফর্মুলেশন রেকর্ড এবং ফিডের আকারের তুলনাকে অগ্রাধিকার দিন। একই ব্যাচের মধ্যে সময়ের সাথে সাথে বিকাশের বিভিন্নতার জন্য, গ্রাইন্ডিং ডিস্কের অবস্থা, উপাদানের তাপমাত্রা, ফিড রেট এবং সরঞ্জামের অপারেটিং রেকর্ড একসাথে মূল্যায়ন করুন।
যদি সমস্যাটি স্ক্রীনিং বা ডাউনস্ট্রিম হ্যান্ডলিংয়ের সময় উদ্ভূত হতে পারে, যখনই সম্ভব সমাপ্ত পণ্যের সাথে পালভারাইজার আউটলেটের নমুনার তুলনা করুন। এটি গ্রাইন্ডিং প্রক্রিয়ায় প্রতিটি কণার আকারের অস্বাভাবিকতাকে দায়ী করা এড়াতে সহায়তা করে।
সম্ভাব্য অবদানকারী কারণগুলি চিহ্নিত হয়ে গেলে, যেখানে সম্ভব সেখানে প্রধান ভেরিয়েবলগুলি নিয়ন্ত্রণ করুন এবং সামঞ্জস্যপূর্ণ নমুনা এবং পরীক্ষার পদ্ধতি ব্যবহার করে তুলনা পরিচালনা করুন। প্রকৃত প্রয়োগ অনুসারে চালনী বিশ্লেষণ বা লেজারের বিবর্তনের মতো একটি উপযুক্ত পদ্ধতি নির্বাচন করে লক্ষ্য কণার আকারের নির্দিষ্টকরণের বিপরীতে ফলাফলগুলি মূল্যায়ন করুন। বিভিন্ন পরীক্ষার পদ্ধতির ফলাফল তুলনার বৈধ ভিত্তি ছাড়া সরাসরি তুলনা করা উচিত নয়।
একটি সমন্বয় করার পরে, কণার আকার বন্টন, নির্দিষ্টকরণের বাইরের কণার অনুপাত এবং প্রাসঙ্গিক অপারেটিং ডেটা তুলনা করুন। তুলনামূলক অবস্থার অধীনে পুনরুত্পাদন করা যেতে পারে এমন ফলাফলগুলি কারণ সনাক্তকরণ এবং সমন্বয় মূল্যায়নের জন্য শক্তিশালী প্রমাণ প্রদান করে। একটি একক পরীক্ষা দরকারী সূত্র দিতে পারে, কিন্তু মূল কারণ নিশ্চিত করার জন্য এটি যথেষ্ট নাও হতে পারে।
কণার আকারের সমস্যার জন্য দ্রুত ডায়গনিস্টিক টেবিল
এই ডায়গনিস্টিক টেবিল পরিদর্শন অগ্রাধিকার সাহায্য করে. মূল কারণের চূড়ান্ত সিদ্ধান্ত নিতে এটি নিজে থেকে ব্যবহার করা উচিত নয়।
কেন একটি স্থিতিশীল কণা আকার বন্টন গুরুত্বপূর্ণ?
রঙের মাস্টারব্যাচ পাউডারের জন্য, লক্ষ্যটি কেবল সূক্ষ্ম কণা তৈরি করা নয়। পাউডার অবশ্যই নির্দিষ্ট ফর্মুলেশন, অ্যাপ্লিকেশন এবং ডাউনস্ট্রিম প্রক্রিয়াকরণ পদ্ধতির কণা আকারের প্রয়োজনীয়তা পূরণ করতে হবে।
একটি স্থিতিশীল কণা আকার বন্টন সুসংগত পাউডার হ্যান্ডলিং এবং খাওয়ানো বজায় রাখতে সাহায্য করে, উত্পাদন ব্যাচের মধ্যে বৈচিত্র্য কমাতে এবং সমাপ্ত পাউডার প্রয়োজনীয় অ্যাপ্লিকেশন স্পেসিফিকেশনের কাছাকাছি থাকে তা নিশ্চিত করে।
কণার আকার, তবে, একমাত্র ফ্যাক্টর নয় যা রঙ্গক বিচ্ছুরণ বা চূড়ান্ত পণ্যের গুণমান নির্ধারণ করে। পলিমার ক্যারিয়ার বৈশিষ্ট্য, রঙ্গক বৈশিষ্ট্য, গঠন, এবং ডাউনস্ট্রিম প্রক্রিয়াকরণ অবস্থারও প্রভাব থাকতে পারে।
অতএব, নাকাল কর্মক্ষমতা শুধুমাত্র গড় কণা আকার বা চাক্ষুষ চেহারা উপর নির্ভর না করে, পাউডার ধারাবাহিকভাবে লক্ষ্য নির্দিষ্টকরণ এবং প্রকৃত অ্যাপ্লিকেশন প্রয়োজনীয়তা পূরণ করে কিনা তার উপর ভিত্তি করে মূল্যায়ন করা উচিত।

মাও ইউ কিভাবে রঙ মাস্টারব্যাচ গ্রাইন্ডিং সামঞ্জস্য উন্নত করতে সাহায্য করে
অসামঞ্জস্যপূর্ণ রঙের মাস্টারব্যাচ পাউডার কণার আকারের অর্থ এই নয় যে সম্পূর্ণ পালভারাইজারটি প্রতিস্থাপন করতে হবে। একটি আরও ব্যবহারিক পদ্ধতি হ'ল প্রথমে কোথায় অস্বাভাবিকতা ঘটে তা সনাক্ত করা, তারপরে কাঁচামালের প্রস্তুতি, গ্রাইন্ডিং শর্ত, মূল উপাদান বা ডাউনস্ট্রিম স্ক্রীনিংকে সম্বোধন করা উচিত কিনা তা নির্ধারণ করতে পরীক্ষার ফলাফলগুলি ব্যবহার করুন।
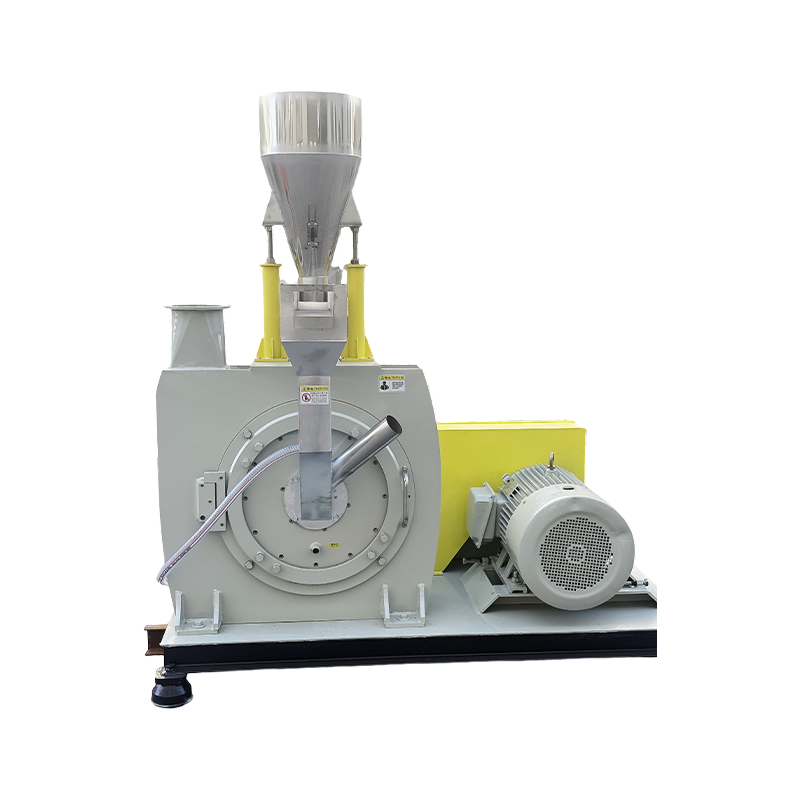
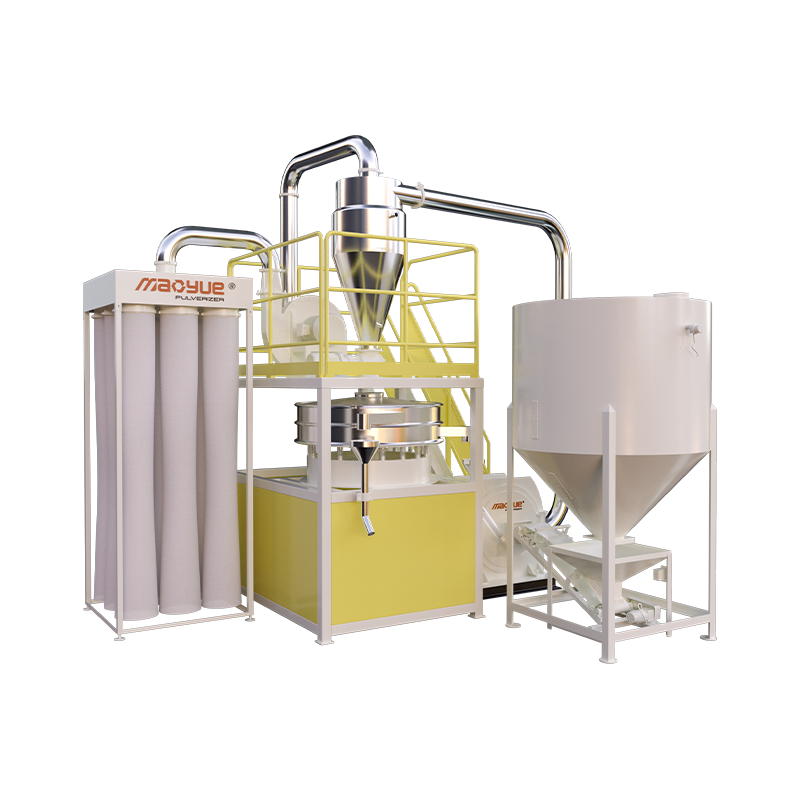
মাও ইউ R&D এবং ডিস্ক-টাইপ প্লাস্টিক pulverizers উত্পাদন বিশেষজ্ঞ. প্রকৃত উপাদান পরীক্ষা, গ্রাইন্ডিং ডিস্ক এবং ব্লেডের অভ্যন্তরীণ উত্পাদন, এবং অপারেটিং কন্ডিশন ম্যাচিং একত্রিত করে, মাও ইউ গ্রাহকদের তাদের নির্দিষ্ট প্রয়োজনীয়তার উপর ভিত্তি করে গ্রাইন্ডিং কর্মক্ষমতা এবং সরঞ্জাম কনফিগারেশন মূল্যায়ন করতে সহায়তা করতে পারে।
সরঞ্জাম নির্বাচন করার আগে প্রকৃত উপাদান পরীক্ষা করুন

বিভিন্ন রঙের মাস্টারব্যাচ ফর্মুলেশন নাকাল সময় ভিন্নভাবে আচরণ করতে পারে। প্রকৃত উৎপাদন অবস্থার অধীনে একটি pulverizer কিভাবে কাজ করবে তা নির্ধারণ করার জন্য শুধুমাত্র উপাদানের নাম বা লক্ষ্য জালের আকার যথেষ্ট নয়।
যেখানে পরীক্ষার শর্তগুলি অনুমতি দেয়, মাও ইউ গ্রাহকদের দ্বারা সরবরাহ করা উপকরণগুলি পরীক্ষা করতে পারে এবং পরীক্ষার সুযোগ অনুসারে পাউডার সূক্ষ্মতা, থ্রুপুট, তাপমাত্রার পরিবর্তন এবং অপারেটিং অবস্থা সহ প্রাসঙ্গিক ফলাফলগুলি রেকর্ড করতে পারে।
গ্রাহকের টার্গেট স্পেসিফিকেশনের সাথে এই ফলাফলগুলি তুলনা করা বর্তমান সরঞ্জাম কনফিগারেশন অ্যাপ্লিকেশনের জন্য উপযুক্ত কিনা এবং গ্রাইন্ডিং প্যারামিটার বা শীতল অবস্থার আরও মূল্যায়ন প্রয়োজন কিনা তা মূল্যায়ন করতে সহায়তা করে।
একাধিক অবদানকারী কারণ জড়িত সমস্যার জন্য, অতিরিক্ত পরীক্ষার প্রয়োজন হতে পারে। একটি একক পরীক্ষাকে মূল কারণের চূড়ান্ত প্রমাণ হিসাবে বিবেচনা করা উচিত নয়।
গ্রাইন্ডিং ডিস্ক এবং ব্লেডের ইন-হাউস ম্যানুফ্যাকচারিং

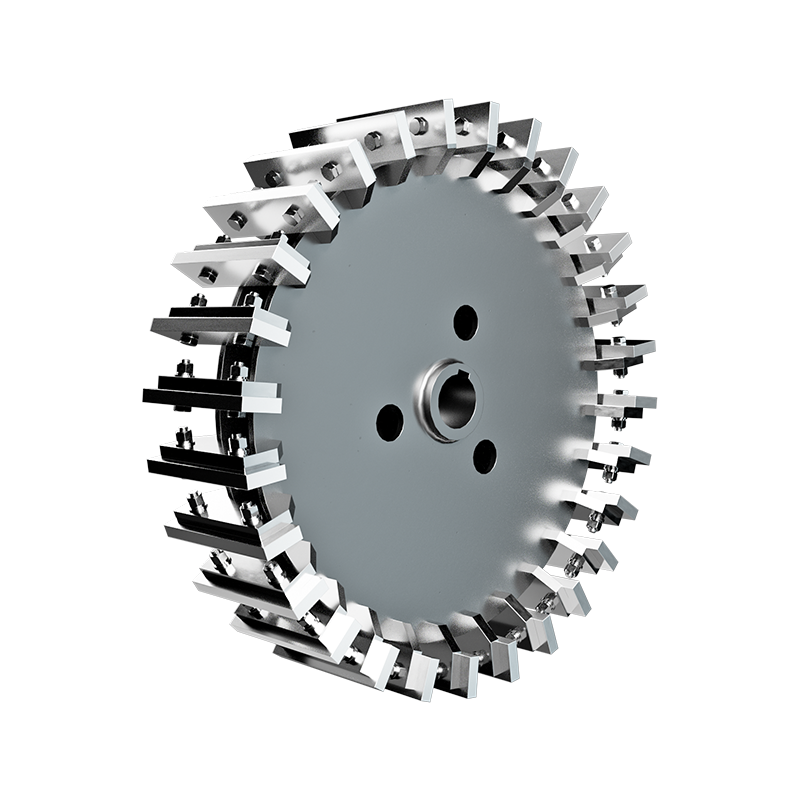
ডিস্ক এবং ব্লেড নাকাল অবস্থা কাজ জ্যামিতি এবং নাকাল কর্মক্ষমতা প্রভাবিত করে. মাও ইউ তার নিজস্ব গ্রাইন্ডিং ডিস্ক এবং ব্লেড তৈরি করে, এই মূল উপাদানগুলির জন্য উত্পাদন এবং পরিদর্শন প্রক্রিয়াগুলির উপর নিয়ন্ত্রণ বজায় রাখতে সহায়তা করে।
যখন কণার আকার সময়ের সাথে পরিবর্তিত হয়, তখন কাজের পৃষ্ঠ পরিদর্শন, উপাদান পরিষেবা রেকর্ড এবং পাউডার পরীক্ষার ফলাফলগুলি একত্রে মূল্যায়ন করা যেতে পারে যে উপাদানের অবস্থা নাকাল কর্মক্ষমতা প্রভাবিত করতে পারে কিনা তা নির্ধারণ করতে।
উপলব্ধ প্রমাণ উপাদান প্রতিস্থাপন ন্যায্যতা না হলে, অন্যান্য অপারেটিং কারণগুলি প্রথমে তদন্ত করা উচিত। রক্ষণাবেক্ষণ বা প্রতিস্থাপনের আগে এবং পরে ফলাফলের তুলনা করা ভবিষ্যতের উপাদান পরিচালনার জন্য আরও নির্ভরযোগ্য ভিত্তি প্রদান করতে পারে এবং শুধুমাত্র একটি অস্বাভাবিক কণা আকারের ফলাফলের কারণে গ্রাইন্ডিং ডিস্ক প্রতিস্থাপন এড়াতে সহায়তা করতে পারে।
টার্গেট পাউডারে নাকাল অবস্থার সাথে মিল করুন

কণার আকারের সামঞ্জস্য শুধুমাত্র গ্রাইন্ডিং ডিস্কের অবস্থার উপর নয় বরং ডিস্কের ফাঁক, খাওয়ানোর অবস্থা, কুলিং কনফিগারেশন এবং স্ক্রীনিং সেটআপের উপরও নির্ভর করে।
মাও ইউ গ্রাহকের বস্তুগত বৈশিষ্ট্য, লক্ষ্য কণার আকার এবং থ্রুপুট প্রয়োজনীয়তার উপর ভিত্তি করে প্রাসঙ্গিক সরঞ্জাম কনফিগারেশন এবং অপারেটিং অবস্থার মূল্যায়ন করতে পারে। যেখানে শর্তগুলি অনুমতি দেয়, কণার আকার বন্টন, থ্রুপুট এবং সামঞ্জস্যের আগে এবং পরে তাপমাত্রার তুলনা করা পরিবর্তনগুলি অভিপ্রেত ফলাফল অর্জন করেছে কিনা তা নির্ধারণ করতে সহায়তা করে।
যদি অস্বাভাবিকতা আসলে স্ক্রীনিং বা ডাউনস্ট্রিম প্রসেসিং সিস্টেমে উদ্ভূত হয়, তাহলে গ্রাইন্ডিং ডিস্কের প্যারামিটারগুলি সামঞ্জস্য করার পরিবর্তে প্রাসঙ্গিক সিস্টেমটি পরিদর্শন করা উচিত।
এই পদ্ধতিটি, প্রকৃত উপাদান পরীক্ষা এবং অপারেটিং ডেটার উপর ভিত্তি করে, গ্রাহকদের অপ্রয়োজনীয় প্যারামিটার সমন্বয় এবং উপাদান প্রতিস্থাপন হ্রাস করার সময় উপযুক্ত সরঞ্জাম কনফিগারেশন এবং সমস্যা সমাধানের ব্যবস্থা নির্বাচন করতে সহায়তা করে।
আপনার উপাদানের জন্য একটি কালার মাস্টারব্যাচ পাল্ভারাইজিং সলিউশন পান
যদি আপনার রঙের মাস্টারব্যাচ পালভারাইজার অত্যধিক মোটা কণা, জরিমানা অস্বাভাবিক অনুপাত, পাউডার একত্রিতকরণ, বা ব্যাচগুলির মধ্যে কণার আকারের ভিন্নতা তৈরি করে, আপনি আপনার আবেদনের প্রয়োজনীয়তার প্রাথমিক মূল্যায়নের জন্য মাও ইউকে নিম্নলিখিত তথ্য সরবরাহ করতে পারেন:
-
উপাদানের ধরন: পলিমার ক্যারিয়ার এবং পরিচিত সূত্র বিবরণ।
-
ফিড আকার: মূল কণা বা উপাদান আকার.
-
লক্ষ্য কণা আকার: প্রয়োজনীয় জাল আকার বা কণা আকার পরিসীমা.
-
টার্গেট থ্রুপুট: কেজি/ঘন্টায় প্রত্যাশিত প্রক্রিয়াকরণ ক্ষমতা।
-
বর্তমান সমস্যা: পর্যবেক্ষণ করা সমস্যা এবং কখন বা কোথায় এটি উৎপাদন প্রক্রিয়ায় ঘটে।
উপলব্ধ থাকলে, আপনি কণা আকার পরীক্ষার ফলাফল, তাপমাত্রা রেকর্ড, বা অপারেশনের বিভিন্ন পর্যায়ে সংগৃহীত নমুনা প্রদান করতে পারেন। এই তথ্য সম্ভাব্য কারণগুলিকে সংকুচিত করতে এবং প্রকৃত উপাদান পরীক্ষার প্রয়োজন কিনা তা নির্ধারণ করতে সহায়তা করতে পারে।
যোগাযোগ করুন মাও ইউ আপনার রঙের মাস্টারব্যাচ উপাদান, লক্ষ্য কণার আকার, এবং উত্পাদন প্রয়োজনীয়তা অনুসারে একটি প্লাস্টিক পাল্ভারাইজিং সমাধান নিয়ে আলোচনা করতে।