

 中文简体
কালার মাস্টারব্যাচ পাল্ভারাইজ করার সময়, একটি মেশিন স্টার্টআপের সময় স্বাভাবিক আউটপুট বজায় রাখতে পারে, কিন্তু ক্রমাগত অপারেশনের পর উত্পাদন ধীরে ধীরে হ্রাস পেতে পারে। অন্যান্য ক্ষেত্রে, অপারেটিং অবস্থা অপরিবর্তিত প্রদর্শিত হতে পারে, তবুও সংগ্রহ করা পাউডারের পরিমাণ উত্পাদন সময়ের মধ্যে পরিবর্তিত হয়।
অস্থির আউটপুট উত্পাদন পরিকল্পনা, প্রকৃত ক্ষমতা মূল্যায়ন, এবং ক্রমাগত উত্পাদন ব্যবস্থাপনা আরও কঠিন করে তোলে। যাইহোক, চূড়ান্ত সংগৃহীত পাউডারের হ্রাসের অর্থ এই নয় যে পালভারাইজার মোটরের পর্যাপ্ত শক্তি নেই বা গ্রাইন্ডিং ডিস্কগুলি পরিধান করা হয়েছে।
সম্ভাব্য কারণগুলির মধ্যে রয়েছে অস্থির খাওয়ানো, উপাদানের আনুগত্য, গ্রাইন্ডিং ডিস্কের অবস্থার পরিবর্তন, তাপমাত্রার ওঠানামা, এবং স্রাব বা পাউডার সংগ্রহের সিস্টেমে বাধা। অপারেটিং পরামিতিগুলি সামঞ্জস্য করা বা উপাদানগুলি প্রতিস্থাপন করার সিদ্ধান্ত নেওয়ার আগে পরিবর্তনের জন্য কোন স্তরটি দায়ী তা সনাক্ত করে সমস্যা সমাধান শুরু করা উচিত।
অস্থির রঙের মাস্টারব্যাচ পালভারাইজার আউটপুটের সাধারণ লক্ষণগুলি কী কী?
আউটপুট পরিবর্তনের সময় এবং বৈশিষ্ট্য সম্ভাব্য কারণগুলিকে সংকুচিত করতে সাহায্য করতে পারে।
এই লক্ষণগুলি নির্দিষ্ট রোগ নির্ণয়ের পরিবর্তে সমস্যা সমাধানের সূত্র। অন্তর্নিহিত কারণ সনাক্ত করতে অপারেটিং রেকর্ড এবং প্রকৃত উপাদানের অবস্থাও অবশ্যই পরীক্ষা করা উচিত।
কালার মাস্টারব্যাচ পালভারাইজারে আউটপুট ওঠানামার সাধারণ কারণ
অস্থির খাওয়ানো বা ফিডের হার এবং প্রক্রিয়াকরণ ক্ষমতার মধ্যে অমিল

অপর্যাপ্ত খাওয়ানো মেশিনের প্রকৃত থ্রুপুটকে সীমিত করে, যখন ফিডের হারে ঘন ঘন পরিবর্তনের ফলে গ্রাইন্ডিং লোড এবং আউটপুটে ওঠানামা হতে পারে।
কি পরীক্ষা করতে হবে:
-
উপাদান খাওয়ানো ক্রমাগত বা ব্রিজিং, ব্লকেজ, বা মাঝে মাঝে বাধা দ্বারা প্রভাবিত হয় কিনা।
-
ফিড হারের পরিবর্তন আউটপুট পরিবর্তনের সাথে মিলে যায় কিনা।
-
বর্তমান খাওয়ানোর শর্তগুলি উপাদান ফর্ম এবং মেশিনের প্রক্রিয়াকরণ ক্ষমতার জন্য উপযুক্ত কিনা।
প্রস্তাবিত পদক্ষেপ:
প্রথমত, খাওয়ানো সিস্টেমের অপারেটিং অবস্থা পরীক্ষা করুন। তারপর প্রকৃত প্রক্রিয়াকরণ কর্মক্ষমতা অনুযায়ী ফিড হার সমন্বয়. ফিডিং স্থিতিশীল হওয়ার পরেও যদি আউটপুট ক্রমাগত হ্রাস পেতে থাকে, কেবল ফিডের হার বাড়ানোর পরিবর্তে পাল্ভারাইজিং প্রক্রিয়া এবং ডাউনস্ট্রিম সিস্টেমগুলি পরিদর্শন করুন।
উপাদান আনুগত্য বা পাউডার জমাট
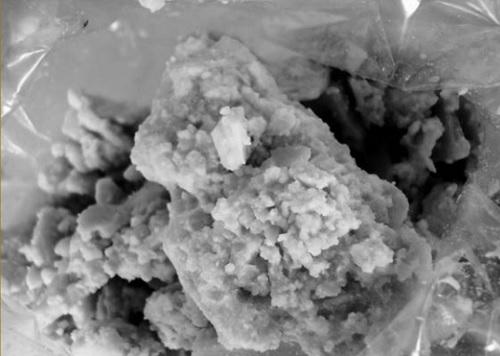
বিভিন্ন পলিমার ক্যারিয়ার, ফর্মুলেশন এবং অ্যাডিটিভগুলি রঙের মাস্টারব্যাচ উপকরণগুলির নরমকরণ, আনুগত্য এবং প্রবাহের বৈশিষ্ট্যগুলিকে প্রভাবিত করতে পারে। যদি উপাদানগুলি গ্রাইন্ডিং ডিস্কের উপরিভাগে বা গ্রাইন্ডিং চেম্বারের অভ্যন্তরীণ দেয়ালের সাথে লেগে থাকে তবে এটি ধীরে ধীরে জমা হতে পারে এবং ক্রমাগত প্রক্রিয়াকরণ এবং স্রাবের সাথে হস্তক্ষেপ করতে পারে।
কি পরীক্ষা করতে হবে:
-
গ্রাইন্ডিং ডিস্কে বা গ্রাইন্ডিং চেম্বারের ভিতরে দৃশ্যমান উপাদান তৈরি হয়েছে কিনা।
-
ডিসচার্জড পাউডারে agglomerates আছে কিনা।
-
একটি উপাদান ব্যাচ বা ফর্মুলেশন পরিবর্তিত হওয়ার পরে প্রক্রিয়াকরণ কর্মক্ষমতা পরিবর্তন হয় কিনা।
প্রস্তাবিত পদক্ষেপ:
উপাদান তৈরির অবস্থান এবং পর্যবেক্ষণ করা উপাদানের অবস্থার সাথে সম্পর্কিত তাপমাত্রা, খাওয়ানো এবং শীতল অবস্থার মূল্যায়ন করুন। যে ফর্মুলেশনগুলি বারবার আনুগত্য সৃষ্টি করে, তার জন্য, সর্বজনীন সমাধান হিসাবে নিম্ন ফিড রেটকে চিকিত্সা করার পরিবর্তে উপযুক্ত প্রক্রিয়াকরণের অবস্থা সনাক্ত করতে উপাদান পরীক্ষা পরিচালনা করুন।
ভুল নাকাল ডিস্ক ফাঁক বা সমালোচনামূলক উপাদান পরিধান

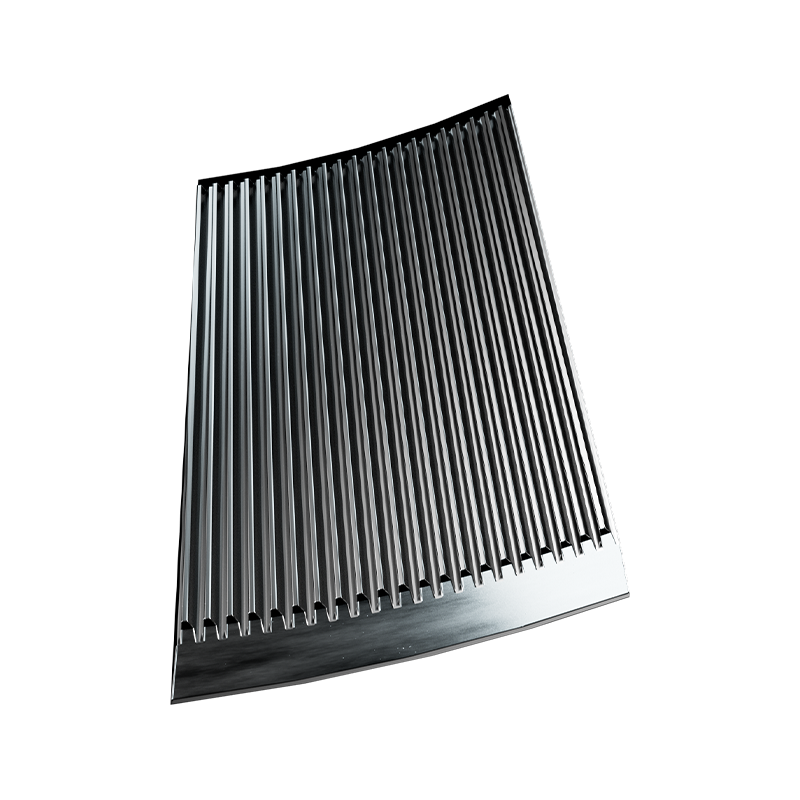
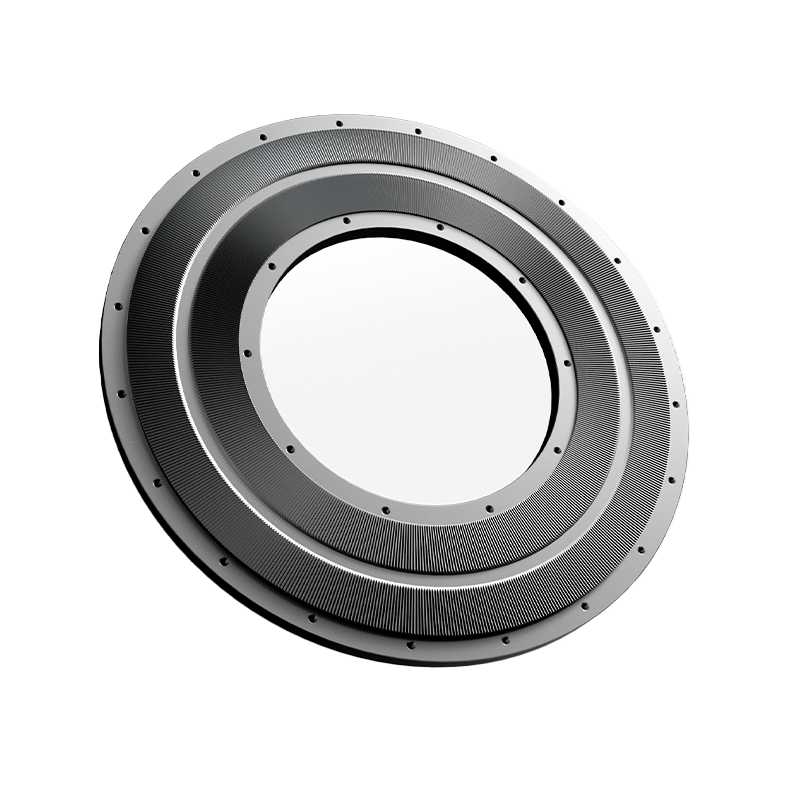
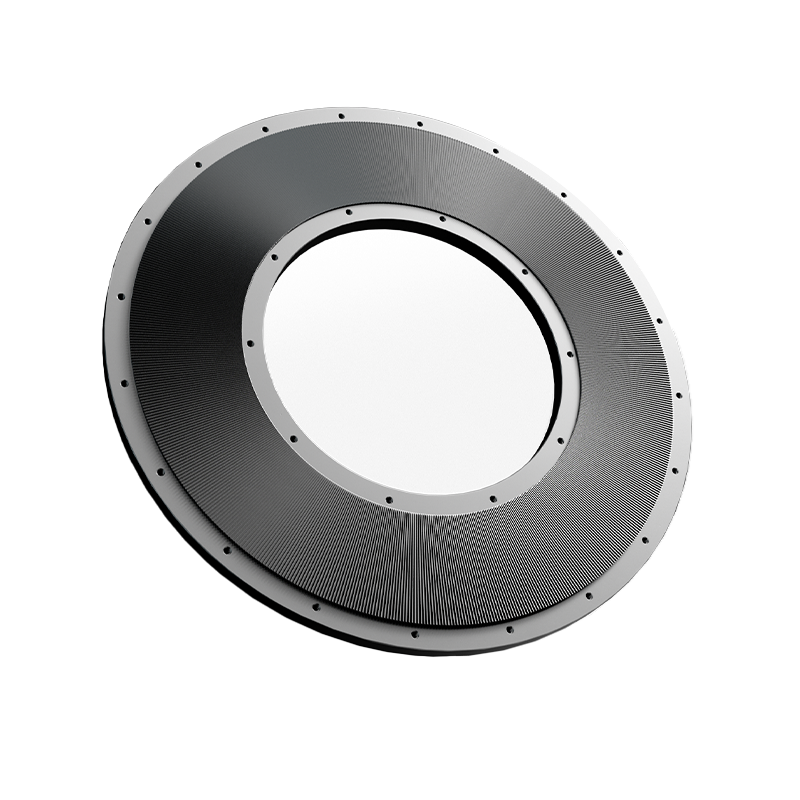
নাকাল ডিস্ক ফাঁক এবং কাজ পৃষ্ঠ অবস্থা নাকাল প্রক্রিয়া এবং ফলে পাউডার সূক্ষ্মতা প্রভাবিত. একটি অনুপযুক্ত ফাঁক সেটিং, ডিস্ক পরিধান, বা পৃষ্ঠের ক্ষতি মেশিনের প্রক্রিয়াকরণ কর্মক্ষমতা পরিবর্তন করতে পারে।
যাইহোক, শুধুমাত্র আউটপুট হ্রাস করা প্রমাণ করে না যে গ্রাইন্ডিং ডিস্কগুলি পরিধান করা হয়েছে বা প্রতিস্থাপনের প্রয়োজন।
কীভাবে সমস্যাটি নির্ণয় করবেন:
-
যাচাই করুন যে নাকাল ডিস্ক ফাঁক নির্দিষ্ট মেশিন মডেলের অপারেটিং এবং রক্ষণাবেক্ষণের প্রয়োজনীয়তা পূরণ করে।
-
অস্বাভাবিক পরিধান বা ক্ষতির জন্য নাকাল ডিস্ক পৃষ্ঠতল পরিদর্শন করুন.
-
আউটপুট পরিবর্তনের আগে এবং পরে পাউডার সূক্ষ্মতা এবং কণা আকার বিতরণ তুলনা করুন।
-
অস্বাভাবিক কম্পন বা শব্দ একই সময়ে ঘটলে, মেশিনের রক্ষণাবেক্ষণ পদ্ধতি অনুযায়ী আরও পরিদর্শন পরিচালনা করুন।
প্রস্তাবিত পদক্ষেপ:
মেশিনটি বন্ধ করার পরে এবং প্রয়োজনীয় সুরক্ষা এবং রক্ষণাবেক্ষণ পদ্ধতি অনুসরণ করার পরে, গ্রাইন্ডিং ডিস্ক এবং সম্পর্কিত উপাদানগুলি পরিদর্শন করুন এবং ফাঁক সেটিং যাচাই করুন। যেকোনো সমন্বয়ের আগে এবং পরে পরীক্ষার ফলাফলের তুলনা করুন। উপাদানগুলিকে সামঞ্জস্য বা প্রতিস্থাপন করুন শুধুমাত্র যখন পরিদর্শন ফলাফলগুলি নির্দেশ করে যে তাদের অবস্থা বা ফাঁক সেটিং উত্পাদন কর্মক্ষমতা প্রভাবিত করতে পারে।
অপর্যাপ্ত কুলিং বা অস্থির তাপমাত্রা নিয়ন্ত্রণ

pulverizing সময় উত্পন্ন তাপ উপাদান বৈশিষ্ট্য, প্রক্রিয়াকরণ অবস্থা, এবং মেশিন লোড দ্বারা প্রভাবিত হয়. সহজে নরম হওয়া উপকরণগুলির জন্য, তাপমাত্রার পরিবর্তনগুলি আনুগত্য এবং স্রাবের কার্যকারিতাকে আরও প্রভাবিত করতে পারে।
একটি তাপমাত্রা বৃদ্ধি অগত্যা একটি কুলিং সিস্টেম ব্যর্থতা নির্দেশ করে না. এটি ফিড লোড বা উপাদান বৈশিষ্ট্য পরিবর্তনের সাথে সম্পর্কিত হতে পারে।
কি পরীক্ষা করতে হবে:
-
আউটপুট পরিবর্তনের আগে এবং পরে উপাদান বা গ্রাইন্ডিং চেম্বারের তাপমাত্রা উল্লেখযোগ্যভাবে আলাদা কিনা।
-
এয়ার-কুলিং এবং ওয়াটার-কুলিং সিস্টেমগুলি সঠিকভাবে কাজ করছে কিনা।
-
কুলিং প্যাসেজ ব্লক করা হয়েছে বা প্রকৃত কুলিং কার্যক্ষমতা পরিবর্তিত হয়েছে কিনা।
প্রস্তাবিত পদক্ষেপ:
আউটপুট, উপাদান আনুগত্য, এবং খাওয়ানোর অবস্থার সাথে তাপমাত্রা রেকর্ডের তুলনা করুন। প্রক্রিয়াকরণ কর্মক্ষমতা পরিবর্তনের পাশাপাশি তাপমাত্রা বৃদ্ধি ঘটলে, কারণটি যাচাই করার জন্য ঠান্ডা করার ক্ষমতা এবং সম্পর্কিত অপারেটিং অবস্থার তদন্ত করুন।
সীমাবদ্ধ স্রাব বা পাউডার সংগ্রহ

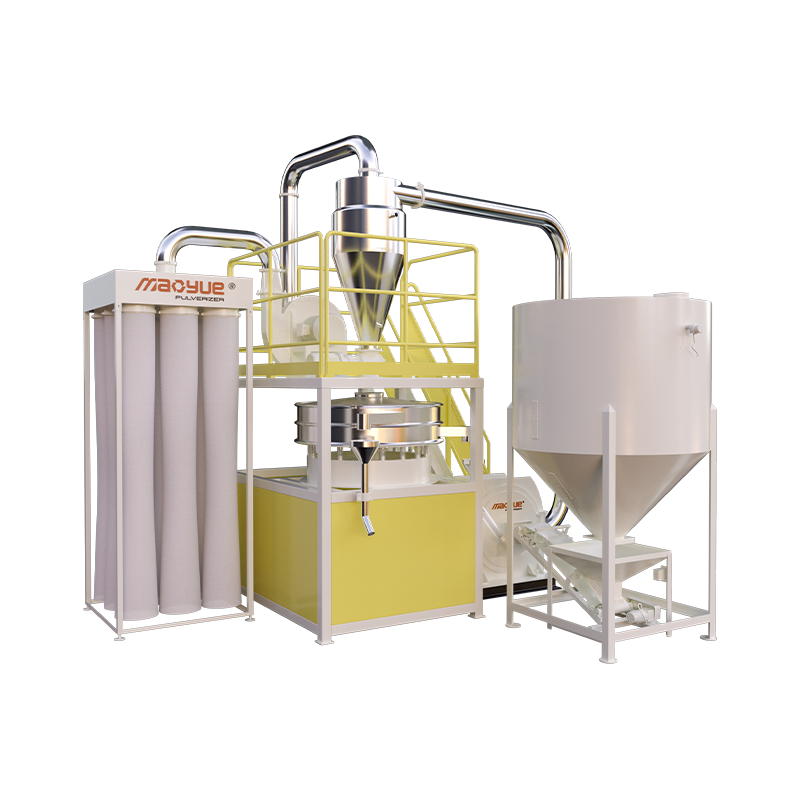
চূড়ান্ত সংগৃহীত আউটপুট শুধুমাত্র pulverizing প্রক্রিয়ার উপর নির্ভর করে না বরং পাউডার পরিবহণ, পৃথকীকরণ এবং সংগ্রহের দক্ষতার উপরও নির্ভর করে। পাইপলাইনে উপাদান জমা হওয়া, ঘূর্ণিঝড় বিভাজক বা সংগ্রহের হপারে বাধা, এবং ধুলো সংগ্রহের সিস্টেমের অস্বাভাবিকতা শেষ পর্যন্ত সংগ্রহ করা পাউডারের পরিমাণ কমাতে পারে।
কি পরীক্ষা করতে হবে:
-
পাউডার ক্রমাগত নিষ্কাশন করা হয় কিনা।
-
কনভিয়িং পাইপলাইন, সাইক্লোন সেপারেটর বা কালেকশন হপারে উপাদান জমে আছে কিনা।
-
বায়ুপ্রবাহ, সিলিং এবং ধুলো সংগ্রহের সরঞ্জামগুলি সঠিকভাবে কাজ করছে কিনা।
প্রস্তাবিত পদক্ষেপ:
উপাদান ধারণ বা ক্ষতি সনাক্ত করতে স্রাব থেকে চূড়ান্ত সংগ্রহের সম্পূর্ণ পথ পরিদর্শন করুন। সংগৃহীত আউটপুট ক্রমাগত কমতে থাকাকালীন যদি মূল মেশিনটি অপারেটিং অবস্থার কোনও সুস্পষ্ট পরিবর্তন না দেখায়, তবে অপর্যাপ্ত প্রধান-মেশিন প্রক্রিয়াকরণ ক্ষমতা হিসাবে সংগ্রহের সমস্যাকে ভুল নির্ণয় এড়াতে ডাউনস্ট্রিম সিস্টেমটি পরীক্ষা করাকে অগ্রাধিকার দিন।
উপাদান বৈশিষ্ট্য, সরঞ্জাম কনফিগারেশন, এবং উত্পাদন প্রয়োজনীয়তার মধ্যে একটি অমিল
একটি মেশিনের রেটেড ক্ষমতা মানে এই নয় যে একই আউটপুট প্রতিটি উপাদানের সাথে এবং সমস্ত প্রক্রিয়াকরণ অবস্থার অধীনে অর্জন করা যেতে পারে। উপাদান বৈশিষ্ট্য, লক্ষ্য সূক্ষ্মতা, প্রয়োজনীয় থ্রুপুট, এবং ক্রমাগত অপারেটিং প্রয়োজনীয়তা সমস্ত সরঞ্জাম উপযুক্ততা প্রভাবিত করতে পারে।
স্বল্প-মেয়াদী পরীক্ষাগুলি উপাদান প্রক্রিয়াকরণ কর্মক্ষমতা সম্পর্কে একটি প্রাথমিক বোঝা প্রদান করতে পারে, তবে তারা বর্ধিত অপারেশন চলাকালীন পরিস্থিতি সম্পূর্ণরূপে উপস্থাপন করতে পারে না।
কি পরীক্ষা করতে হবে:
-
বর্তমান উপাদান মূল সরঞ্জাম নির্বাচন পরীক্ষার সময় ব্যবহৃত উপাদানের সাথে মেলে কিনা।
-
প্রকৃত পাউডার বৈশিষ্ট্য লক্ষ্য সূক্ষ্মতা প্রয়োজনীয়তা পূরণ কিনা.
-
বিদ্যমান প্রধান মেশিন এবং সহায়ক সিস্টেমগুলি প্রয়োজনীয় আউটপুট এবং অপারেটিং সময়কালের জন্য উপযুক্ত কিনা।
প্রস্তাবিত পদক্ষেপ:
প্রকৃত উপাদান এবং উত্পাদন প্রয়োজনীয়তা বিরুদ্ধে সরঞ্জাম কনফিগারেশন পুনরায় মূল্যায়ন. যদি সরঞ্জামের উপযুক্ততা পর্যাপ্তভাবে যাচাই করা না হয়, কনফিগারেশন পরিবর্তনগুলি প্রয়োজনীয় কিনা তা সিদ্ধান্ত নেওয়ার আগে প্রয়োজনীয় সূক্ষ্মতা, আউটপুট এবং অপারেটিং শর্তগুলি সংজ্ঞায়িত করুন।
কিভাবে Pulverizer আউটপুট সঠিকভাবে পরিমাপ
প্রাথমিক সমস্যা সমাধানের পরে, সংগৃহীত আউটপুট প্রকৃতপক্ষে হ্রাস পেয়েছে কিনা তা নিশ্চিত করতে এবং কোন পর্যায় দায়ী তা সনাক্ত করতে সহায়তা করার জন্য একটি সামঞ্জস্যপূর্ণ পরিমাপ পদ্ধতি প্রয়োজন।
ধাপ 1: প্রকৃত পাউডার সংগ্রহের হার পরিমাপ করুন
একটি পরিষ্কারভাবে সংজ্ঞায়িত পরিমাপ সময়কাল চয়ন করুন এবং মেশিনের প্রকৃত অপারেটিং সময় এবং সংগ্রহ করা পাউডারের নেট ওজন রেকর্ড করুন।
উদাহরণস্বরূপ, যদি মেশিনটি প্রকৃত অপারেটিং সময়ের 30 মিনিটের মধ্যে 120 কেজি নেট পাউডার সংগ্রহ করে:
গড় পাউডার সংগ্রহের হার = 120 kg ÷ 0.5 h = 240 kg/h
এটি সেই সময়ের মধ্যে গড় পাউডার সংগ্রহের হারকে প্রতিনিধিত্ব করে। এটি অগত্যা pulverizer এর প্রকৃত উপাদান থ্রুপুট সমান করে না কারণ কিছু উপাদান সাময়িকভাবে মেশিন বা কনভেয়িং সিস্টেমের ভিতরে থাকতে পারে, অন্য উপাদান সংগ্রহস্থলে পৌঁছানোর আগে হারিয়ে যেতে পারে।
ধাপ 2: সংগ্রহের সমস্যা থেকে প্রধান-মেশিনের সমস্যাগুলিকে আলাদা করতে ডেটা তুলনা করুন
আউটপুট হ্রাসের পরে সংগৃহীত ডেটার সাথে স্থিতিশীল অপারেশন চলাকালীন রেকর্ড করা ডেটা তুলনা করুন। একই সময়ে খাওয়ানো, তাপমাত্রা, পাউডার অবস্থা এবং স্রাবের রেকর্ড পর্যালোচনা করুন।
যেখানে শর্ত অনুমতি দেয়, একটি সরলীকৃত উপাদান ভারসাম্য যাচাইয়ের জন্য ব্যবহার করা যেতে পারে:
সময়ের মধ্যে উপাদান ইনপুট = সময়কালে সংগৃহীত পাউডার হিসাবকৃত উপাদান ক্ষতি সিস্টেমের মধ্যে উপাদান জায় বৃদ্ধি
উপাদান জায় বৃদ্ধি গণনা করা হয় পরিমাপের সময় শেষে সিস্টেমে অবশিষ্ট উপাদানের পরিমাণ বিয়োগ করে শুরুতে অবশিষ্ট পরিমাণ। সিস্টেমে রক্ষিত উপাদানের পরিমাণ কমে গেলে, এই মান ঋণাত্মক হতে পারে।
পরিমাপের সময়কাল এবং সিস্টেমের সীমানা অবশ্যই সমস্ত পদ জুড়ে সামঞ্জস্যপূর্ণ হতে হবে এবং পরিমাপের ত্রুটিগুলিও বিবেচনা করা উচিত।
যদি pulverizing পর্যায়ে প্রকৃত থ্রুপুট সরাসরি পরিমাপ করা না যায়, তাহলে ফলাফলটিকে মেশিনের প্রকৃত প্রক্রিয়াকরণ ক্ষমতা হিসাবে বিবেচনা না করে গড় পাউডার সংগ্রহের হার হিসাবে রিপোর্ট করা উচিত।
ধাপ 3: নিয়ন্ত্রিত তুলনামূলক পরীক্ষার মাধ্যমে কারণটি যাচাই করুন
দুটি ধাপে চিহ্নিত সন্দেহজনক কারণগুলির উপর ভিত্তি করে, একটি সময়ে একটি প্রাসঙ্গিক পরিবর্তনশীল সামঞ্জস্য করুন এবং তুলনামূলক অপারেটিং অবস্থার অধীনে পরীক্ষাটি পুনরাবৃত্তি করুন। উপাদান ব্যাচ, লক্ষ্য সূক্ষ্মতা, এবং পরিমাপ পদ্ধতি যেখানেই সম্ভব সামঞ্জস্যপূর্ণ রাখুন, এবং ধ্রুবক রাখা যাবে না এমন কোনো শর্ত নথিভুক্ত করুন।
নিম্নলিখিত সূচকগুলি একসাথে মূল্যায়ন করুন:
-
আউটপুট বা গড় পাউডার সংগ্রহের হার।
-
গুঁড়া সূক্ষ্মতা এবং কণা আকার বন্টন.
-
তাপমাত্রা পরিবর্তন এবং উপাদান আনুগত্য.
-
স্রাব এবং গুঁড়া সংগ্রহ শর্তাবলী.
একটি সামঞ্জস্য তখনই কার্যকর বলে বিবেচিত হওয়া উচিত যখন উন্নতি পুনরাবৃত্তিযোগ্য হয় এবং অন্যান্য অগ্রহণযোগ্য উত্পাদন সমস্যা তৈরি করে না।
মাও ইউ কিভাবে গ্রাহকদের Pulverizer আউটপুট সমস্যা মূল্যায়ন করতে সাহায্য করে?
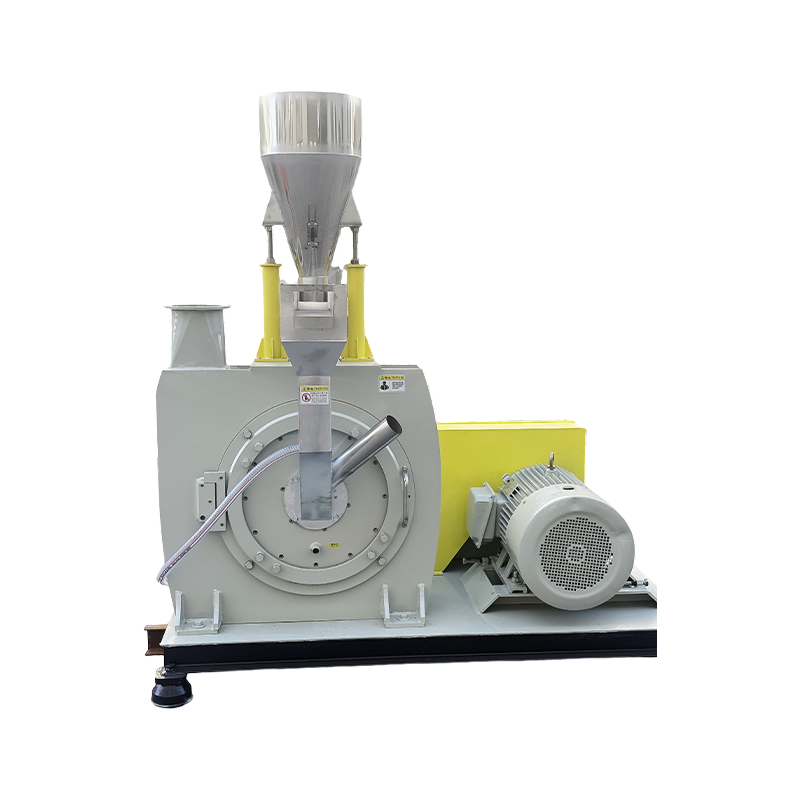
রঙের মাস্টারব্যাচ প্রক্রিয়াকরণ প্রকল্পগুলির জন্য যেখানে আউটপুট ওঠানামা একটি উদ্বেগের বিষয়, মাও ইউ শুধুমাত্র একটি pulverizer সুপারিশ করার চেয়ে বেশি ফোকাস. প্রকৃত উপাদান পরীক্ষা, সরঞ্জাম কনফিগারেশন ম্যাচিং, গুরুত্বপূর্ণ উপাদানগুলির অভ্যন্তরীণ উত্পাদন এবং সম্পূর্ণ প্রক্রিয়াকরণ লাইনের মূল্যায়নের মাধ্যমে, মাও ইউ গ্রাহকদের তাদের প্রকৃত উত্পাদন প্রয়োজনীয়তার জন্য সরঞ্জামগুলি উপযুক্ত কিনা তা মূল্যায়ন করতে সহায়তা করে৷

উপাদান পরীক্ষা এবং ক্রমাগত-অপারেশন মূল্যায়নের মাধ্যমে সরঞ্জামের উপযুক্ততা যাচাই করুন
Mao Yue শুধুমাত্র উপাদানের নাম বা রেট করা মেশিনের ক্ষমতার উপর নির্ভর না করে গ্রাহকদের প্রকৃত উপকরণ এবং উৎপাদনের প্রয়োজনীয়তার উপর ভিত্তি করে সরঞ্জাম মূল্যায়ন করে।
গ্রাহকদের দ্বারা সরবরাহ করা উপাদানের নমুনা পরীক্ষা করে এবং লক্ষ্য সূক্ষ্মতা, প্রত্যাশিত আউটপুট এবং প্রয়োগের প্রয়োজনীয়তা বিবেচনা করে, মাও ইউ পরীক্ষার অবস্থার অধীনে পাউডার গুণমান, কণার আকার বিতরণ, উপাদান প্রবাহযোগ্যতা এবং তাপমাত্রার পরিবর্তনগুলি মূল্যায়ন করতে পারে।
ক্রমাগত অপারেশন প্রয়োজন এমন অ্যাপ্লিকেশনগুলির জন্য, পরীক্ষার সময়কাল এবং মূল্যায়নের মানদণ্ডও আগাম সম্মত হতে পারে।
এই পরীক্ষার ফলাফলগুলি গ্রাহকদের ক্রয়ের আগে সরঞ্জামের উপযুক্ততা মূল্যায়নের জন্য আরও নির্ভরযোগ্য ভিত্তি দেয়।
পরীক্ষার ফলাফলের সাথে পাল্ভারাইজার এবং অক্সিলিয়ারি সিস্টেমের সাথে মিল করুন

পরীক্ষার ফলাফলগুলি উত্পাদন লাইনের কোন অংশগুলি ঘনিষ্ঠ মূল্যায়নের প্রয়োজন তা সনাক্ত করতে সহায়তা করতে পারে। গ্রাহকের টার্গেট আউটপুট এবং পাউডার স্পেসিফিকেশনের উপর নির্ভর করে, সরঞ্জাম কনফিগারেশন মূল্যায়ন প্রধান পাল্ভারাইজার, ফিডিং সিস্টেম, কুলিং সিস্টেম, স্ক্রীনিং সরঞ্জাম এবং পাউডার কনভেয়িং এবং সংগ্রহ ইউনিটগুলিকে কভার করতে পারে।
উদাহরণস্বরূপ, যদি পাউডারটি ইতিমধ্যেই প্রয়োজনীয় সূক্ষ্মতা পূরণ করে কিন্তু চূড়ান্ত সংগৃহীত আউটপুট কম থাকে, তবে মূল পালভারাইজারের উপর বিশেষভাবে ফোকাস না করে স্রাব এবং সংগ্রহের পর্যায়গুলি তদন্ত করা উচিত।
যদি উপাদানের আনুগত্যের পাশাপাশি তাপমাত্রা বৃদ্ধি পায়, তাহলে উপাদানের বৈশিষ্ট্য, খাওয়ানোর অবস্থা এবং শীতল কনফিগারেশন একসাথে মূল্যায়ন করা উচিত।
মাও ইউ শুধুমাত্র একটি উচ্চ রেটেড ক্ষমতা সহ একটি মেশিন নির্বাচন করার পরিবর্তে গ্রাহকের উপাদান এবং উত্পাদন প্রয়োজনীয়তার সাথে সম্পূর্ণ প্রক্রিয়াকরণ লাইনের সাথে মিল করার দিকে মনোনিবেশ করে।
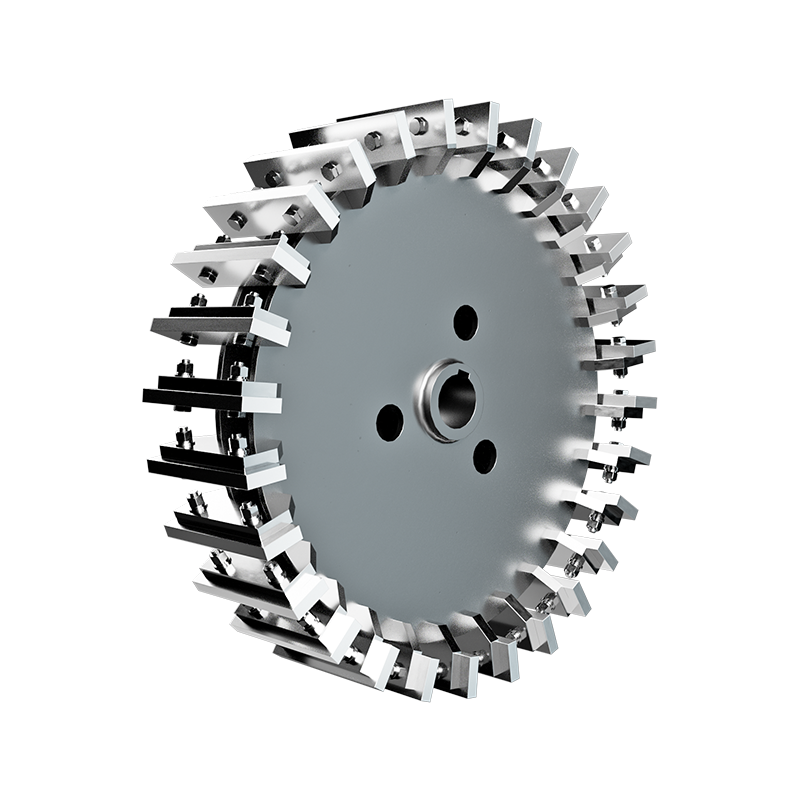
ক্রিটিক্যাল কম্পোনেন্ট উৎপাদন নিয়ন্ত্রণের জন্য গ্রাইন্ডিং ডিস্ক এবং ব্লেডের ইন-হাউস ম্যানুফ্যাকচারিং

মাও ইউ তার নিজস্ব গ্রাইন্ডিং ডিস্ক এবং ব্লেড তৈরি করে, যা এই গুরুত্বপূর্ণ উপাদানগুলির জন্য মূল উত্পাদন এবং পরিদর্শন প্রক্রিয়াগুলির উপর বৃহত্তর নিয়ন্ত্রণের অনুমতি দেয়।
গ্রাইন্ডিং ডিস্ক ডিজাইন, মেশিনিং নির্ভুলতা, পৃষ্ঠের অবস্থা এবং পরিধান সবই অপারেশন চলাকালীন pulverizing কর্মক্ষমতা প্রভাবিত করতে পারে। ক্রিটিক্যাল কম্পোনেন্ট ম্যানুফ্যাকচারিং পরিচালনা করে এবং কম্পোনেন্ট কন্ডিশন পরিদর্শন করে, মাও ইউ আরও লক্ষ্যযুক্ত প্রযুক্তিগত সহায়তা প্রদান করতে পারে যখন গ্রাহকরা গ্রাইন্ডিং ডিস্ক পরিধান, রক্ষণাবেক্ষণের প্রয়োজনীয়তা, বা প্রতিস্থাপনের সময় নির্ধারণ করে।
গ্রাহকদের জন্য, এটি জটিল পরিধানের উপাদানগুলির অবস্থা বোঝার এবং মেশিন অপারেশনের সময় রক্ষণাবেক্ষণ এবং প্রতিস্থাপনের পরিকল্পনা করার জন্য একটি পরিষ্কার ভিত্তি প্রদান করে।
একটি সরঞ্জাম প্রস্তুতকারকের সাথে যোগাযোগ করার আগে আপনার কী তথ্য প্রস্তুত করা উচিত?
আপনার কালার মাস্টারব্যাচ পালভারাইজার যদি কমছে আউটপুট, ওঠানামা করে পাউডার সংগ্রহের হার বা অস্থির ক্রমাগত ক্রিয়াকলাপ অনুভব করে তবে আরও লক্ষ্যযুক্ত মূল্যায়ন সমর্থন করার জন্য নিম্নলিখিত তথ্য প্রস্তুত করুন:
-
উপাদান তথ্য: পলিমার ক্যারিয়ার, প্রাসঙ্গিক সূত্র বিবরণ, এবং উপাদান ব্যাচ.
-
খাওয়ানোর শর্ত: উপাদানের ফর্ম, কণা বা পেলেটের আকার, খাওয়ানোর পদ্ধতি এবং আনুমানিক ফিড রেট।
-
পাউডার প্রয়োজনীয়তা: লক্ষ্য সূক্ষ্মতা এবং প্রয়োজনীয় কণা আকার বন্টন.
-
উৎপাদন লক্ষ্যমাত্রা: কেজি/ঘন্টায় প্রয়োজনীয় আউটপুট এবং প্রতিদিন প্রত্যাশিত অপারেটিং ঘন্টা।
-
সমস্যার বর্ণনা: প্রাথমিক আউটপুট, পরবর্তী আউটপুট, প্রকৃত অপারেটিং সময়কাল এবং যখন পতন শুরু হয়।
-
অপারেটিং শর্তাবলী: তাপমাত্রা রেকর্ড, উপাদান আনুগত্য, অপারেটিং বাধা, বা উপাদান বিল্ডআপ.
-
বিদ্যমান সরঞ্জাম: Pulverizer মডেল এবং মোটর শক্তি, কুলিং পদ্ধতি, স্রাব কনফিগারেশন, এবং পাউডার সংগ্রহ সেটআপ.
আপনার রঙের Masterbatch Pulverizer কনফিগারেশন মূল্যায়ন করুন
আপনার কালার মাস্টারব্যাচ পালভারাইজার যদি ক্রমাগত উৎপাদনের সময় কমছে আউটপুট, ওঠানামা পাউডার সংগ্রহের হার, বা উপাদান আনুগত্য অনুভব করে, মাও ইউ এর সাথে যোগাযোগ করুন।
আপনার উপাদান প্রকার, লক্ষ্য পাউডার সূক্ষ্মতা, বর্তমান আউটপুট, লক্ষ্য ক্ষমতা, এবং অপারেটিং শর্ত প্রদান করুন। আপনার প্রকৃত উৎপাদন প্রয়োজনীয়তার উপর ভিত্তি করে, মাও ইউ ইকুইপমেন্ট কনফিগারেশন মূল্যায়ন করতে এবং উপযুক্ত যেখানে একটি উপাদান পরীক্ষার পরিকল্পনা নিয়ে আলোচনা করতে সাহায্য করতে পারে।
পরীক্ষার ফলাফলগুলি ব্যবহৃত নির্দিষ্ট উপকরণ এবং পরীক্ষার শর্তগুলির জন্য প্রযোজ্য। প্রকৃত উত্পাদন কর্মক্ষমতা এখনও সূত্র, অপারেটিং পরামিতি, এবং সাইটের অবস্থার দ্বারা প্রভাবিত হতে পারে৷