

 中文简体
পরে ক PE pulverizer একটি নির্দিষ্ট সময়ের জন্য চলছে, ফলে PE রোটোমোল্ডিং পাউডারের কণার আকার পরিবর্তিত হতে পারে, এমনকি যদি মেশিনের গতি, খাওয়ানোর পদ্ধতি এবং অন্যান্য অপারেটিং পরামিতি তুলনামূলকভাবে স্থিতিশীল থাকে।
এর মানে কি pulverizer ব্লেড পরা হয়?
PE রোটোমোল্ডিং পাউডার উত্পাদনের জন্য, ব্লেডগুলি গুরুত্বপূর্ণ উপাদান যা নাকাল কর্মক্ষমতা প্রভাবিত করে। ব্লেডগুলি পরিধান করার সাথে সাথে তাদের কাজের জ্যামিতি পরিবর্তিত হতে পারে, যা গ্রাইন্ডিং প্রক্রিয়া এবং চূড়ান্ত কণার আকার বিতরণকে প্রভাবিত করে। যাইহোক, ব্লেড পরিধান অগত্যা মোটা কণা বৃদ্ধির কারণ হয় না, এবং শুধুমাত্র অপারেটিং ঘন্টা ব্লেড প্রতিস্থাপন প্রয়োজনীয় কিনা তা নির্ধারণ করতে পারে না।
পালভারাইজার ব্লেড পরিধান পাউডার কণার আকারকে কীভাবে প্রভাবিত করে তা বোঝার জন্য, পরিধানের প্রক্রিয়াটি পরীক্ষা করা এবং প্রকৃত উত্পাদন ডেটা মূল্যায়ন করা গুরুত্বপূর্ণ।
কেন ব্লেড পরিধান পিই পাল্ভারাইজিং কর্মক্ষমতা পরিবর্তন করে?
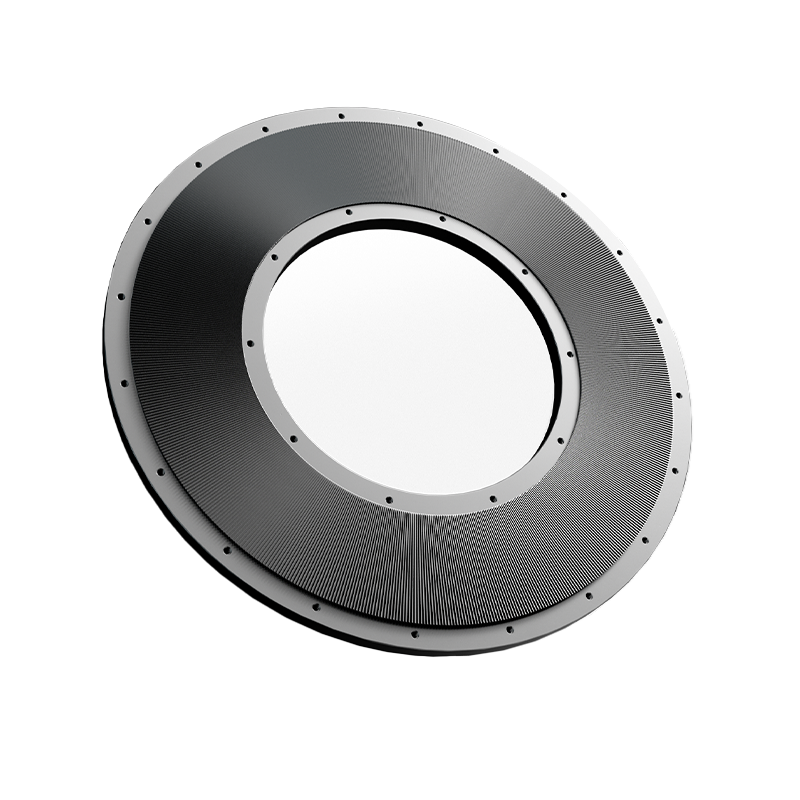
একটি প্লাস্টিক পালভারাইজার ডিস্ক প্লাস্টিকের কণাগুলিতে শিয়ারিং, ইমপ্যাক্ট এবং গ্রাইন্ডিং ফোর্স প্রয়োগ করতে ঘূর্ণায়মান এবং স্থির গ্রাইন্ডিং ডিস্কের মধ্যে মিথস্ক্রিয়া ব্যবহার করে, ধীরে ধীরে তাদের লক্ষ্য কণার আকারে হ্রাস করে।
দীর্ঘমেয়াদী অপারেশনের সময়, ব্লেডের প্রান্তগুলি নিস্তেজ হয়ে যেতে পারে এবং কাজের পৃষ্ঠগুলি ধীরে ধীরে পরিধান করতে পারে। এই পরিবর্তন উপাদান হ্রাস প্রক্রিয়া প্রভাবিত করতে পারে. যাইহোক, pulverizer মডেলের মধ্যে ডিস্ক ডিজাইন এবং অপারেটিং নীতিগুলি পরিবর্তিত হয়, তাই একটি নির্দিষ্ট প্রভাব প্রতিটি মেশিনে ঘটবে বলে ধরে নেওয়া উচিত নয়।
ব্লেডের অবস্থার পরিবর্তন হলে, মেশিনের গতি এবং অন্যান্য অপারেটিং সেটিংস অপরিবর্তিত থাকলেও প্রকৃত গ্রাইন্ডিং প্রক্রিয়া নতুন ব্লেডের থেকে ভিন্ন হতে পারে।
অতএব, ব্লেড পরিধান উৎপাদনকে প্রভাবিত করছে কিনা তা নির্ধারণ করার জন্য কেবল ব্লেডগুলি নিস্তেজ দেখা যাচ্ছে কিনা তা পরীক্ষা করার চেয়ে আরও বেশি প্রয়োজন। ব্লেডের অবস্থার পরিবর্তনগুলি গ্রাইন্ডিং কর্মক্ষমতাকে প্রভাবিত করেছে কিনা তা নির্ধারণ করা মূল বিষয়।
কিভাবে ব্লেড পরিধান PE Rotomolding পাউডার কণা আকার প্রভাবিত করতে পারে?
ব্লেড পরিধান বিভিন্ন উপায়ে কণা আকার প্রভাবিত করতে পারে. প্রকৃত ফলাফল পরিধানের ডিগ্রি, ব্লেড ডিজাইন, গ্রাইন্ডিং গ্যাপ এবং উপাদান বৈশিষ্ট্যের উপর নির্ভর করে।

মোটা কণার অনুপাত বাড়তে পারে
যখন ব্লেড পরিধান শিয়ারিং এবং গ্রাইন্ডিংয়ের কার্যকারিতা হ্রাস করে, তখন কিছু উপাদান পর্যাপ্ত পরিমাণে পাল্ভারাইজড নাও হতে পারে। ফলস্বরূপ, সমাপ্ত পাউডারে লক্ষ্য কণার আকারের সীমা ছাড়িয়ে যাওয়া কণার অনুপাত বাড়তে পারে।
PE রোটোমোল্ডিং পাউডারের জন্য যার জন্য সামঞ্জস্যপূর্ণ কণার আকার প্রয়োজন, এটি পাউডার প্রবাহ, ছাঁচের ভিতরে ছড়িয়ে পড়া এবং প্রক্রিয়াকরণের ধারাবাহিকতাকে প্রভাবিত করতে পারে।
যাইহোক, মোটা কণার বৃদ্ধি সরাসরি প্রমাণ করে না যে ব্লেডগুলি পরা হয়। খাওয়ানোর অবস্থা, গ্রাইন্ডিং গ্যাপ সেটিংস এবং স্ক্রীনিং কর্মক্ষমতাও একই ধরনের সমস্যায় অবদান রাখতে পারে।
কণা আকার বন্টন বিস্তৃত হতে পারে
পাউডার দুটি ব্যাচ একই কণা আকার বন্টন ছাড়া একই গড় কণা আকার থাকতে পারে.
উদাহরণস্বরূপ, পিই পাউডারের দুটি ব্যাচে তুলনামূলক গড় কণার আকার থাকতে পারে, যখন একটিতে সূক্ষ্ম এবং মোটা কণার উচ্চ অনুপাত থাকে এবং অন্যটিতে একটি সংকীর্ণ আকারের সীমার মধ্যে ঘনীভূত কণা থাকে।
যদি ব্লেড পরিধান নাকাল প্রক্রিয়া পরিবর্তন করে, বিভিন্ন আকারের রেঞ্জের কণার অনুপাতও পরিবর্তিত হতে পারে। অতএব, ব্লেডের অবস্থা মূল্যায়নের জন্য গড় কণার আকার পরিমাপের চেয়ে বেশি প্রয়োজন। সামগ্রিক কণার আকার বিতরণ এবং লক্ষ্য সীমার বাইরে কণার অনুপাতও পরীক্ষা করা উচিত।
কণার আকারের সামঞ্জস্যতা হ্রাস পেতে পারে
যদি ব্লেডের কাজের অবস্থা সময়ের সাথে পরিবর্তিত হয়, পাউডারের গুণমান বিভিন্ন উৎপাদন সময়ের মধ্যে পরিবর্তিত হতে পারে।
রোটোমোল্ডিং নির্মাতারা ক্রমাগতভাবে কাজ করে, এর মানে হল যে পালভারাইজার স্বাভাবিকভাবে চলতে থাকা সত্ত্বেও, পাউডার কণার আকার ধারাবাহিকভাবে উত্পাদন প্রয়োজনীয়তা পূরণ করে কিনা তা নিরীক্ষণ করা গুরুত্বপূর্ণ।
এই পরিবর্তনগুলি ফলক পরিধানের অনিবার্য পরিণতি নয়। তাদের প্রকৃত প্রভাব উৎপাদন ডেটা ব্যবহার করে নির্ধারণ করা উচিত।
PE পাউডার কণার আকারের পরিবর্তনগুলি ব্লেড পরিধানের সাথে সম্পর্কিত কিনা তা আপনি কীভাবে নির্ধারণ করতে পারেন?
যখন PE রোটোমোল্ডিং পাউডারের কণার আকার বন্টন পরিবর্তিত হয়, তখন ফলক প্রতিস্থাপন অবিলম্বে উপসংহার হওয়া উচিত নয়। একটি আরও নির্ভরযোগ্য পদ্ধতি হল উত্পাদন ডেটা তুলনা করা এবং ব্লেড এবং সম্পর্কিত অপারেটিং অবস্থার পরিদর্শন করা।
চারটি ক্ষেত্র বিশেষ মনোযোগের দাবি রাখে।
-
কণা আকার বন্টন পরিবর্তন তুলনা.
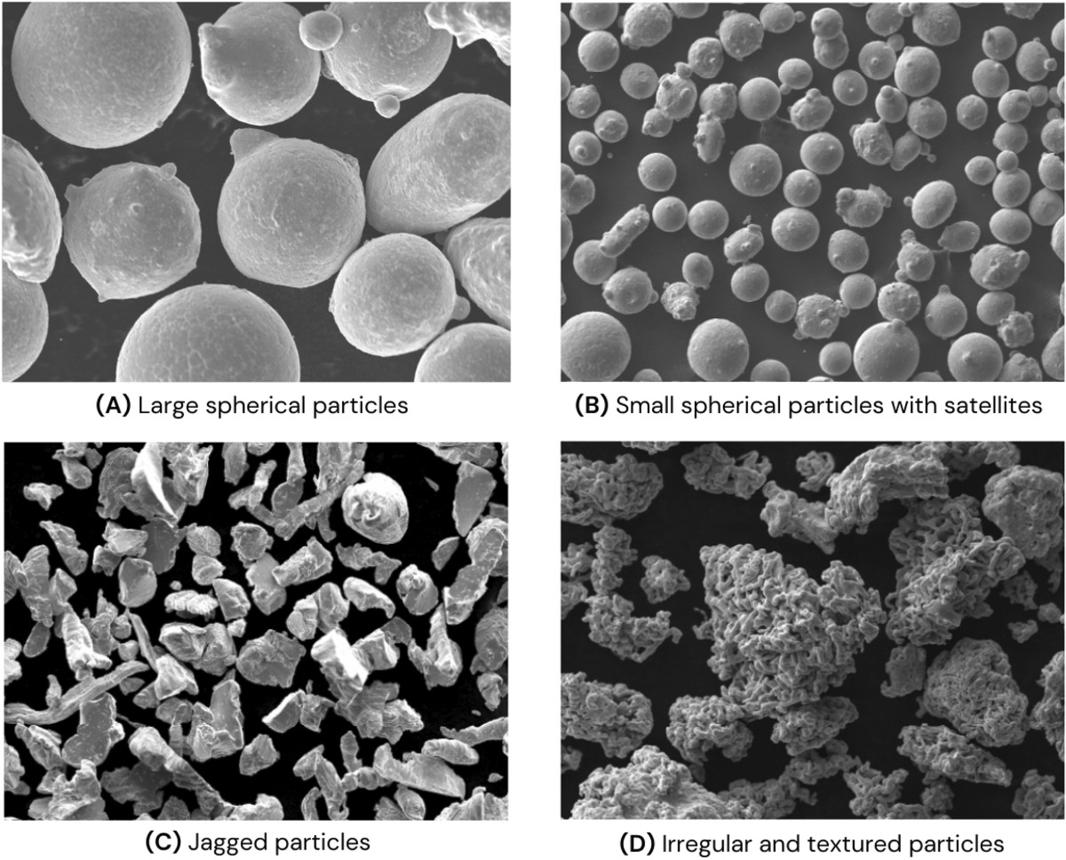
বর্তমান ফলাফলের বিপরীতে ভাল অবস্থায় নতুন ব্লেড বা ব্লেডের সাথে প্রাপ্ত পাউডার পরীক্ষার ফলাফলের তুলনা করুন। গড় কণার আকার, মোটা কণার অনুপাত এবং বিভিন্ন কণার আকারের পরিসরে পরিবর্তনগুলি পরীক্ষা করুন। যদি বিতরণটি তার আসল অবস্থা থেকে বিচ্যুত হতে থাকে, তাহলে pulverizing সিস্টেমের আরও পরিদর্শন করা প্রয়োজন।
-
ব্লেড এবং নাকাল ফাঁক পরিদর্শন.

ব্লেডগুলি লক্ষণীয় নিস্তেজ, পরিধান বা কাজের জ্যামিতিতে পরিবর্তন দেখায় কিনা তা পরীক্ষা করুন৷ এছাড়াও গ্রাইন্ডিং গ্যাপ পরিদর্শন করুন এবং এর সমন্বয় ইতিহাস পর্যালোচনা করুন। যেহেতু গ্রাইন্ডিং গ্যাপের পরিবর্তনগুলি pulverizing কর্মক্ষমতা প্রভাবিত করতে পারে, ব্লেড পরিধান এবং ফাঁক-সম্পর্কিত বিষয়গুলি একসাথে মূল্যায়ন করা উচিত।
-
থ্রুপুট এবং অপারেটিং কর্মক্ষমতা তুলনা.

যখন কাঁচামাল, লক্ষ্য কণার আকার, এবং অপারেটিং অবস্থা যুক্তিসঙ্গতভাবে সামঞ্জস্যপূর্ণ হয়, একই অপারেটিং সময়ের মধ্যে থ্রুপুট তুলনা করুন। যদি থ্রুপুট হ্রাসের পাশাপাশি কণার আকার বিতরণে পরিবর্তন ঘটে তবে ব্লেডের অবস্থা এবং গ্রাইন্ডিং সেটিংস আরও তদন্ত করা উচিত।
-
স্ক্রীনিং পর্যায় পরীক্ষা করুন।

মোটা কণার মধ্যে পার্থক্য করা গুরুত্বপূর্ণ যেগুলি পর্যাপ্তভাবে পাল্ভারাইজ করা হয়নি এবং পরবর্তী স্ক্রীনিংয়ের সময় কার্যকরভাবে আলাদা করা হয়নি এমন কণাগুলির মধ্যে পার্থক্য করা গুরুত্বপূর্ণ। যদি পালভারাইজার থেকে নিঃসৃত উপাদান এবং চূড়ান্ত স্ক্রীন করা পণ্যের মধ্যে একটি লক্ষণীয় পার্থক্য থাকে তবে ব্লেড পরিধানের জন্য প্রতিটি সমস্যাকে দায়ী করা এড়াতে স্ক্রীনিং কার্যকারিতা তদন্ত করা উচিত।
এই নমুনাগুলির তুলনা করার সময়, নমুনার স্থান এবং পরীক্ষার পদ্ধতিগুলি সামঞ্জস্যপূর্ণ রাখুন, এবং বিবেচনা করুন যে বড় আকারের উপাদানগুলি পাল্ভারাইজিং সিস্টেমে ফিরিয়ে দেওয়া হয়েছে কিনা।
এই বিষয়গুলিকে একসাথে মূল্যায়ন করে, নির্মাতারা আরও সঠিকভাবে নির্ধারণ করতে পারে যে ব্লেড পরিধান কণার আকার পরিবর্তনের একটি প্রাথমিক কারণ কিনা।
পরা পালভারাইজার ব্লেডগুলি কি সামঞ্জস্য করা উচিত, পুনরায় ধারালো করা বা প্রতিস্থাপন করা উচিত?
ব্লেড পরিধান স্বয়ংক্রিয়ভাবে অর্থ এই নয় যে প্রতিস্থাপন অবিলম্বে প্রয়োজনীয়। উপযুক্ত ক্রিয়াটি প্রকৃত ফলকের অবস্থা, মেশিনের নকশা এবং উত্পাদন প্রয়োজনীয়তার উপর নির্ভর করে।
-
গ্রাইন্ডিং গ্যাপ সামঞ্জস্য করুন: যদি পরিদর্শন একটি অনুপযুক্ত ফাঁক সেটিং সনাক্ত করে এবং ব্লেডগুলি এমন অবস্থায় থাকে যা সামঞ্জস্যের অনুমতি দেয়, তাহলে মূল্যায়ন করুন যে ফাঁক পরিবর্তন করা কণার আকার এবং থ্রুপুটকে কীভাবে প্রভাবিত করে।
-
পুনরায় ধারালো করা ব্লেড : যদি ব্লেড ডিজাইন পুনরায় ধারালো করার অনুমতি দেয় এবং প্রয়োজনীয় কাজ জ্যামিতি এবং মেশিনিং নির্ভুলতা পুনরুদ্ধার করা যায়, তাহলে পুনরায় ধারালো করার সম্ভাব্যতা মূল্যায়ন করা যেতে পারে।
-
ব্লেড বা গ্রাইন্ডিং ডিস্ক প্রতিস্থাপন করুন: যদি পরিধান স্বাভাবিক ক্রিয়াকলাপকে প্রভাবিত করে বা প্রয়োজনীয় কণার আকার এবং উত্পাদন কার্যকারিতা পুনরায় ধারালো করার পরে অর্জন না করা যায় তবে প্রতিস্থাপন বিবেচনা করা উচিত।
গ্যাপ সমন্বয় গুরুতর ব্লেড পরিধানের জন্য ক্ষতিপূরণ দিতে পারে না, এবং পুনরায় ধারালো করা প্রতিটি ব্লেড ডিজাইনের জন্য উপযুক্ত নয়।
ব্লেড রক্ষণাবেক্ষণ শুধুমাত্র একটি নির্দিষ্ট সংখ্যক অপারেটিং ঘন্টার উপর নির্ভর করা উচিত নয়। এটি প্রকৃত পরিধান, কণার আকার বিতরণ, উত্পাদন দক্ষতা এবং মেশিনের প্রয়োজনীয়তা বিবেচনায় নেওয়া উচিত।
পিই রোটোমোল্ডিং পাউডার উত্পাদনে মাও ইউ কীভাবে ব্লেডের পরিধান নিয়ন্ত্রণ করে?
PE রোটোমোল্ডিং পাউডার উত্পাদনের জন্য, ফলক পরিষেবা জীবন একমাত্র কর্মক্ষমতা সূচক নয়। আরও গুরুত্বপূর্ণ, অপারেশন চলাকালীন ব্লেডগুলির উপযুক্ত কাজের জ্যামিতি বজায় রাখা উচিত এবং পাল্ভারাইজিং সিস্টেমটি গ্রাহকের কণার আকার এবং থ্রুপুট প্রয়োজনীয়তাগুলি পূরণ করা চালিয়ে যাওয়া উচিত।
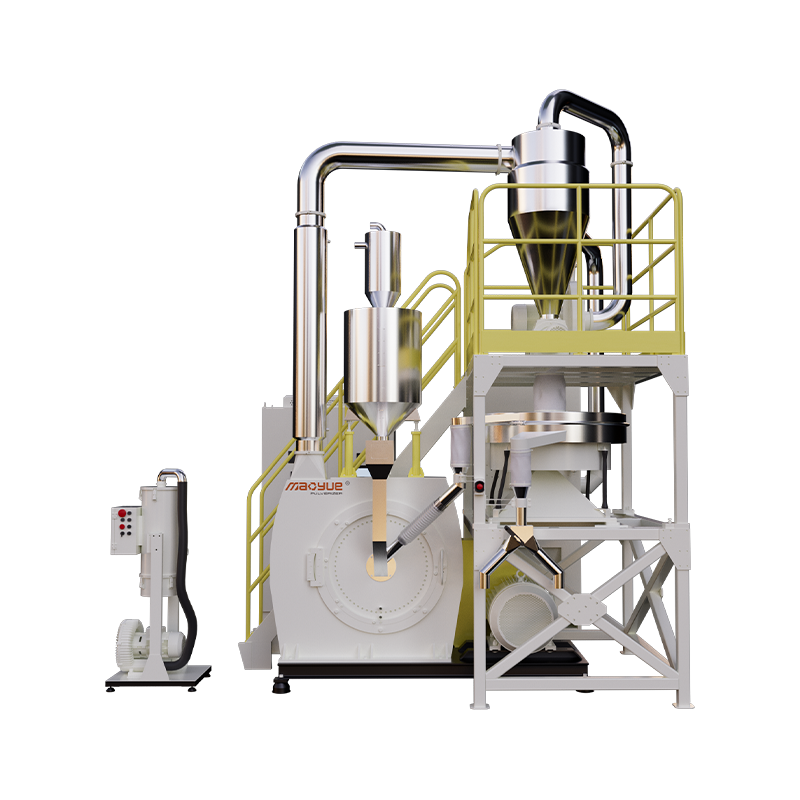
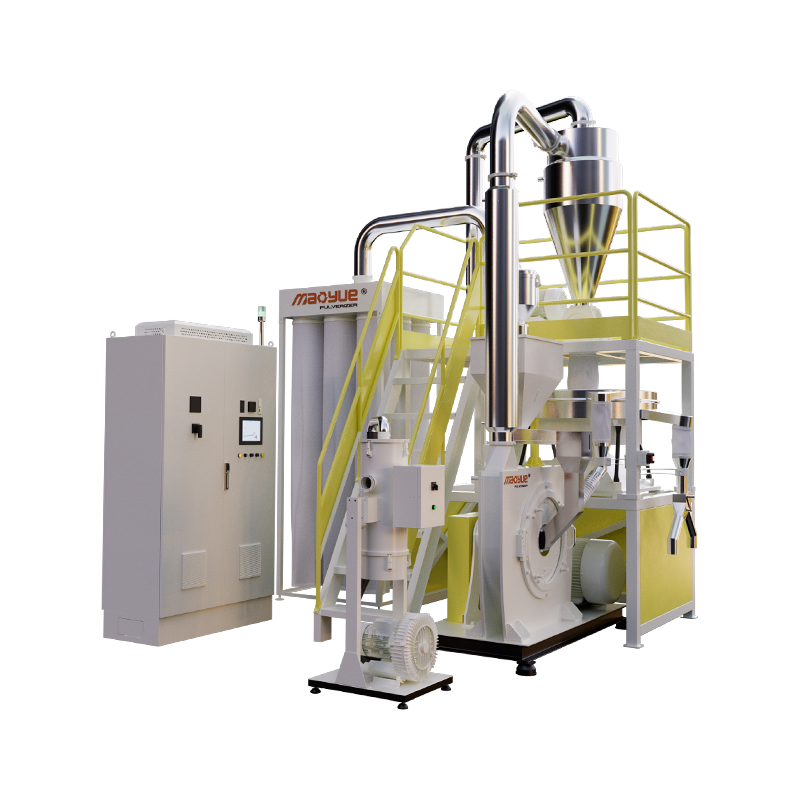
একটি সরাসরি প্লাস্টিক পালভারাইজার প্রস্তুতকারক হিসাবে, মাও ইউ মূল উপাদানগুলির অভ্যন্তরীণ উত্পাদন, ব্লেড সামগ্রী এবং তাপ চিকিত্সা, নির্ভুল মেশিনিং এবং প্রকৃত উপাদান পরীক্ষার উপর দৃষ্টি নিবদ্ধ করে। এই ক্ষমতাগুলি গ্রাহকদের সরঞ্জাম নির্বাচন এবং উত্পাদন প্রয়োগের সময় আরও সচেতন সিদ্ধান্ত নিতে সহায়তা করে।

কোর গ্রাইন্ডিং কম্পোনেন্টের ইন-হাউস ম্যানুফ্যাকচারিং: ক্রিটিক্যাল ব্লেড এবং ডিস্কের মাত্রা নিয়ন্ত্রণ করা
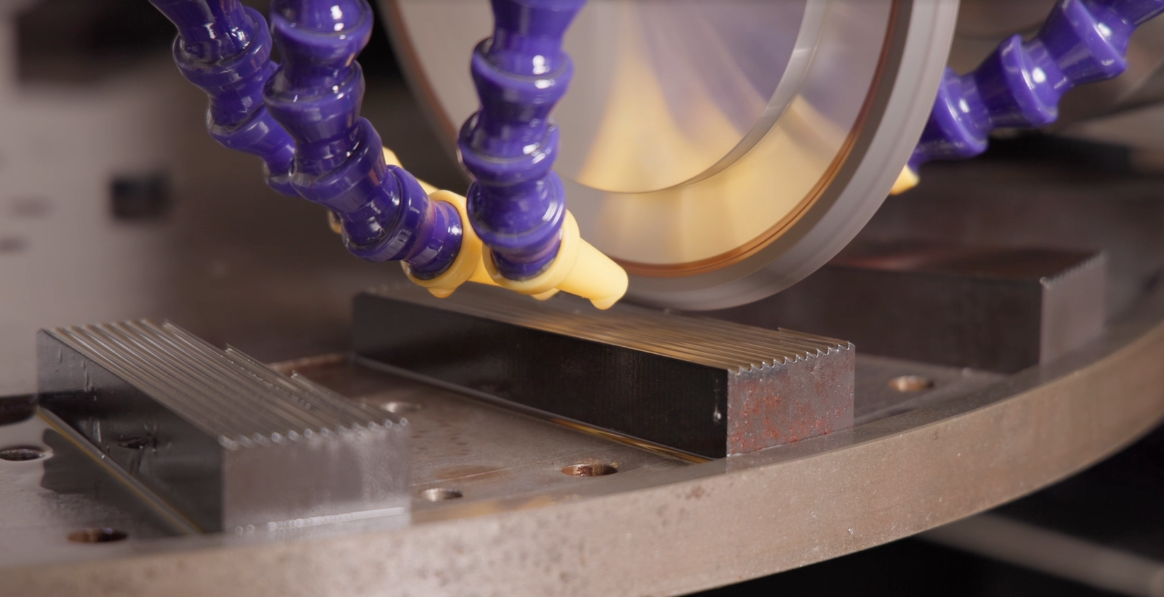
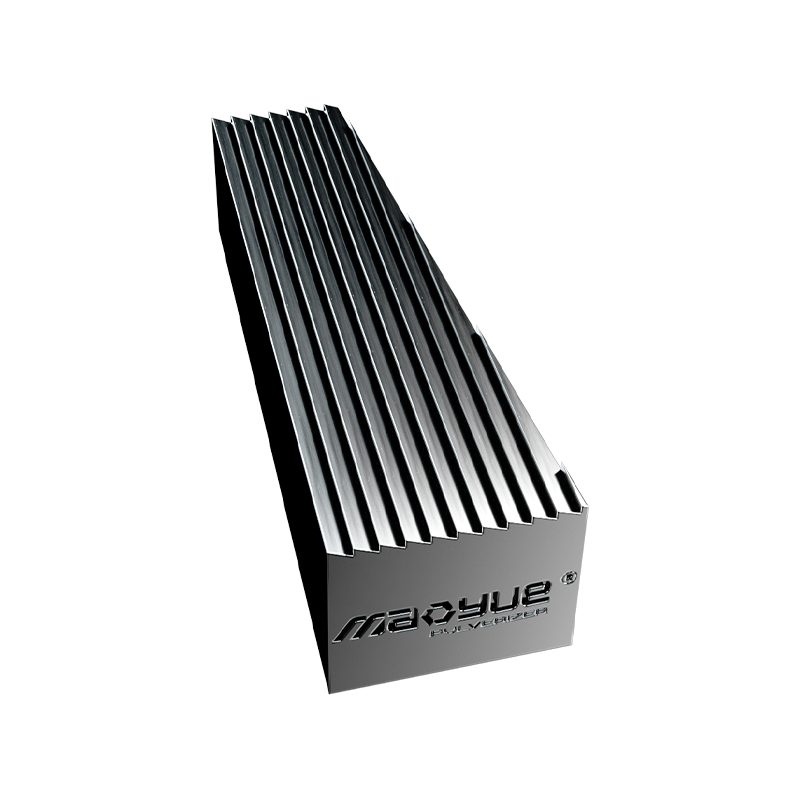
মাও ইউ ইন-হাউস গ্রাইন্ডিং ডিস্ক এবং ব্লেড তৈরি করে এবং মূল উপাদানগুলির যন্ত্রের মাত্রা নিয়ন্ত্রণ করে এবং সেইসাথে ব্লেড পুনরায় শার্পনিং গুণমান নিয়ন্ত্রণ করে।
ব্লেড এবং গ্রাইন্ডিং ডিস্কের কাজের জ্যামিতি প্রকৃত গ্রাইন্ডিং গ্যাপকে প্রভাবিত করে। অতএব, নাকাল কর্মক্ষমতা বজায় রাখার জন্য মাত্রিক সামঞ্জস্য এবং সঠিক রিশার্পেনিং পদ্ধতি গুরুত্বপূর্ণ।
মূল উপাদানগুলির উত্পাদন এবং পুনঃশার্পনিং গুণমান নিয়ন্ত্রণের মাধ্যমে, মাও ইউ বাহ্যিকভাবে উত্সকৃত উপাদানগুলির বৈশিষ্ট্য এবং গুণমানের উপর সম্পূর্ণরূপে নির্ভর না করে গ্রাইন্ডিং কার্যক্ষমতাকে প্রভাবিত করে এমন মূল কারণগুলিকে আরও ভালভাবে পরিচালনা করতে পারে।
পরিধান-প্রতিরোধী উপাদান এবং তাপ চিকিত্সা: ভারসাম্য পরিষেবা জীবন এবং নাকাল প্রয়োজনীয়তা
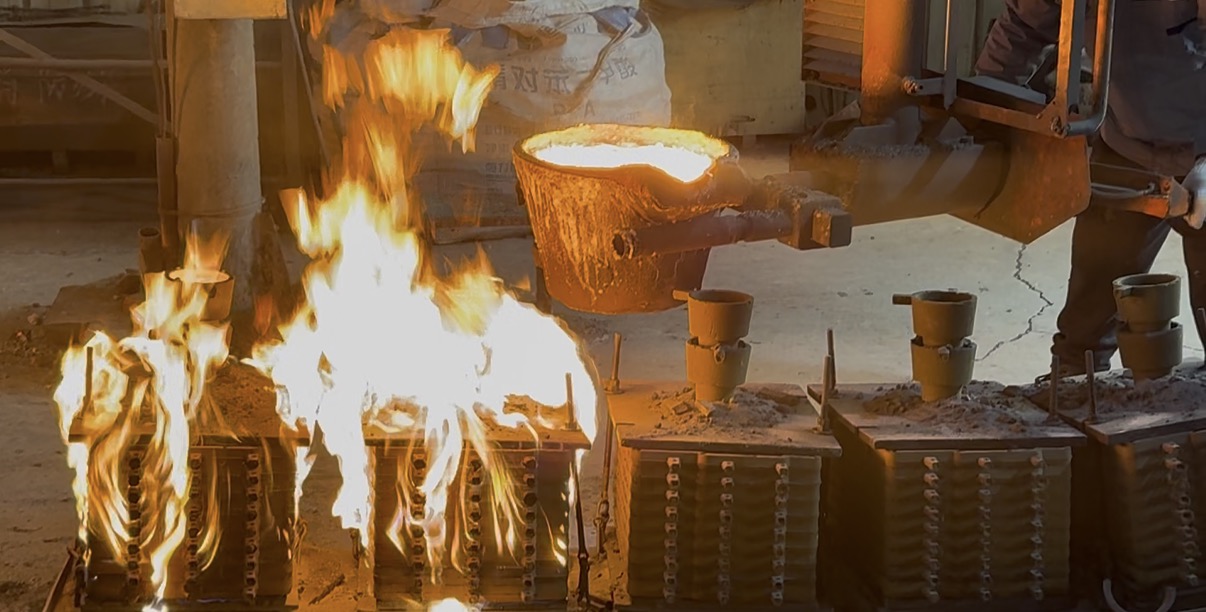
ব্লেড পরিধান প্রতিরোধ ক্ষমতা শুধুমাত্র ইস্পাত কঠোরতা উপর নির্ভর করে কিন্তু উপাদান নির্বাচন, তাপ চিকিত্সা, ফলক জ্যামিতি, এবং প্রকৃত নাকাল অবস্থার উপর নির্ভর করে।
মাও ইউ ব্লেড প্রয়োগের প্রয়োজনীয়তা অনুযায়ী উপযুক্ত উপকরণ এবং তাপ চিকিত্সা প্রক্রিয়া নির্বাচন করে। PE রোটোমোল্ডিং পাউডার উত্পাদনের জন্য, ব্লেডের কার্যকারিতা শুধুমাত্র প্রাথমিক কঠোরতা বা তাত্ত্বিক পরিষেবা জীবন দ্বারা মূল্যায়ন করা উচিত নয়। প্রকৃত পরিধান এবং পাউডার কণার আকার এবং মেশিন থ্রুপুটের উপর এর প্রভাবগুলিও বিবেচনা করা উচিত।
যথার্থ মেশিনিং এবং গুণমান পরিদর্শন: মূল উপাদানগুলিতে উত্পাদন বৈচিত্র হ্রাস করা
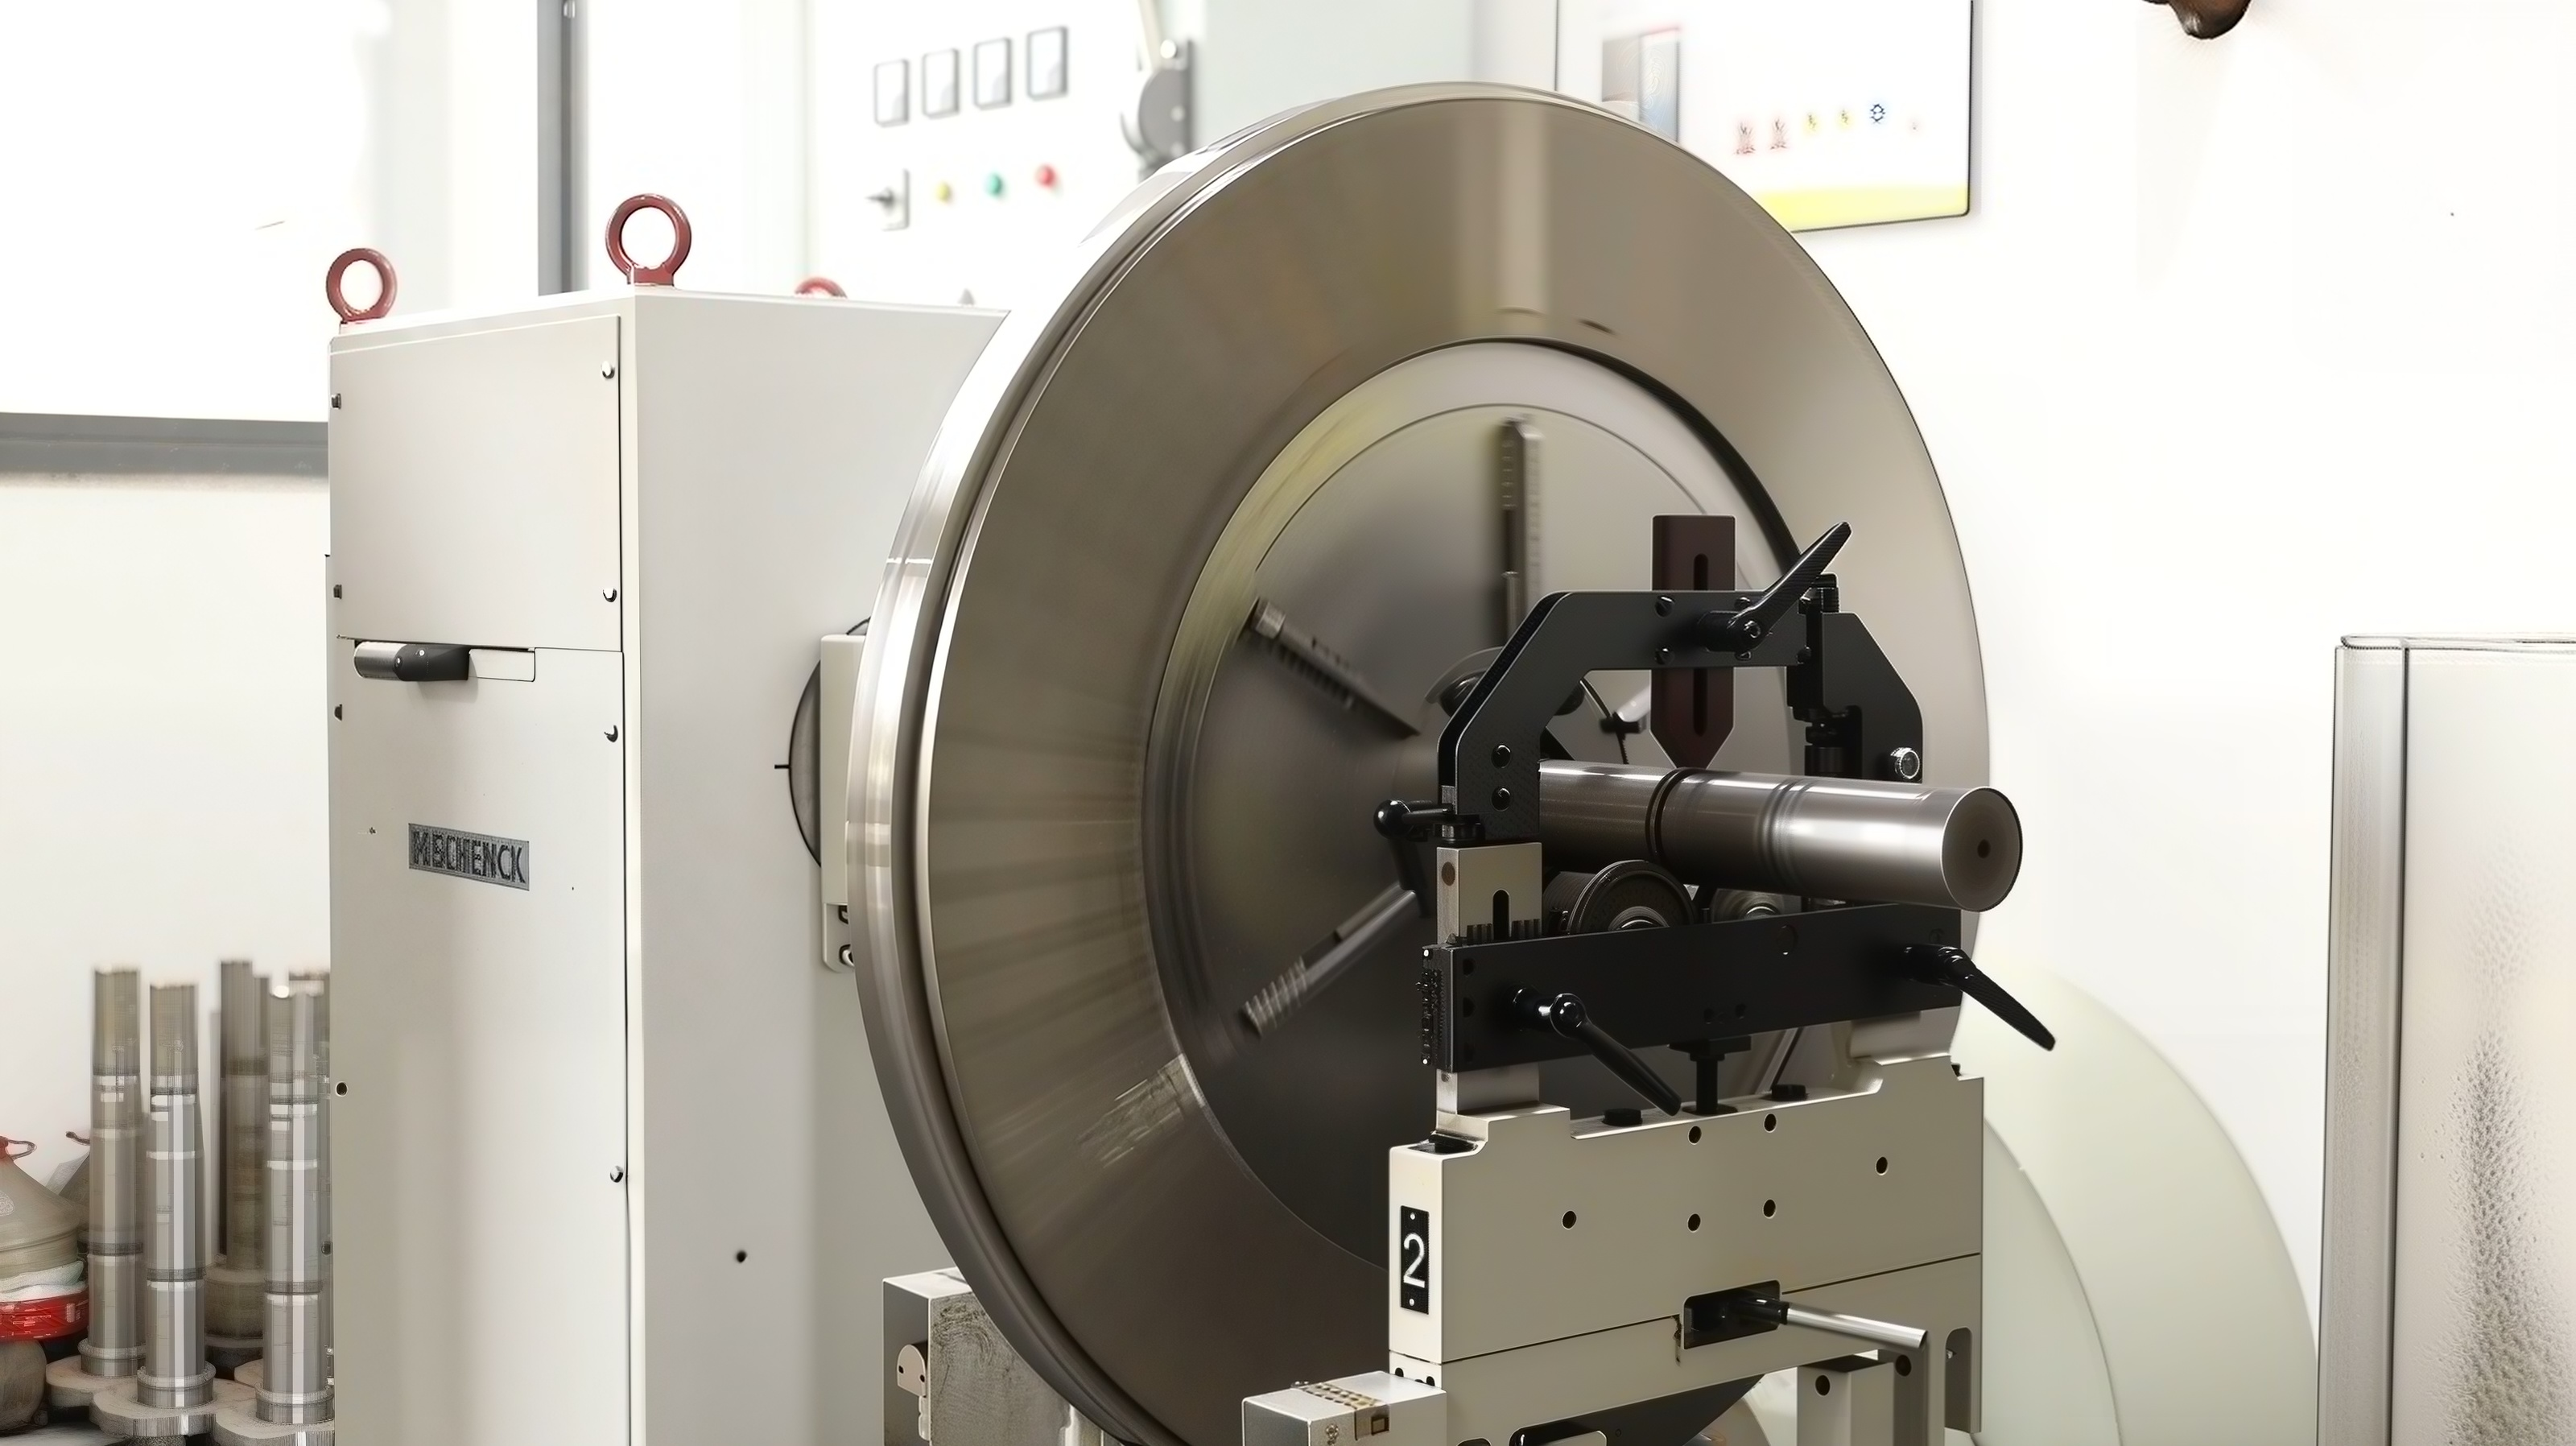
মাও ইউ মূল উপাদানগুলির উত্পাদন গুণমান নিয়ন্ত্রণ করতে নির্ভুল যন্ত্র এবং গুণমান পরিদর্শন ব্যবহার করে। গতিশীল ভারসাম্য ঘূর্ণায়মান উপাদানগুলিতে ভারসাম্যহীনতার প্রভাব নিয়ন্ত্রণ করতেও ব্যবহৃত হয়।
এই উত্পাদন এবং পরিদর্শন ব্যবস্থা স্থিতিশীল মেশিন অপারেশনের জন্য একটি ভিত্তি প্রদান করে, মাত্রিক বৈচিত্র এবং মূল উপাদানগুলির ঘূর্ণন অবস্থা নিয়ন্ত্রণ করতে সহায়তা করে। প্রকৃত কর্মক্ষমতা এখনও ইনস্টলেশন গুণমান, ভারবহন অবস্থা, রক্ষণাবেক্ষণ অনুশীলন, এবং নির্দিষ্ট উত্পাদন শর্তাবলীর সমন্বয়ে মূল্যায়ন করা আবশ্যক।
প্রকৃত PE উপাদান পরীক্ষা: উত্পাদন ফলাফলের মাধ্যমে সরঞ্জামের উপযুক্ততা যাচাই করা
শুধুমাত্র উপকরণ এবং উপাদানগুলির জন্য প্রযুক্তিগত স্পেসিফিকেশন প্রকৃত উত্পাদন কর্মক্ষমতা সম্পূর্ণরূপে প্রতিনিধিত্ব করতে পারে না। জন্য PE রোটোমোল্ডিং পাউডার উত্পাদন, সরঞ্জাম উপযুক্ততা গ্রাহকের কাঁচামাল, লক্ষ্য কণা আকার, এবং প্রকৃত উপাদান পরীক্ষার মাধ্যমে ক্ষমতা প্রয়োজনীয়তা বিরুদ্ধে মূল্যায়ন করা আবশ্যক.
মাও ইউ গ্রাহকের পিই উপাদান এবং উত্পাদন প্রয়োজনীয়তার উপর ভিত্তি করে উপাদান পরীক্ষা পরিচালনা করতে পারে, নিম্নলিখিত সূচকগুলিতে ফোকাস করে:
-
লক্ষ্য কণা আকার এবং কণা আকার বন্টন: পাউডার সূক্ষ্মতা মূল্যায়ন করুন এবং আবেদনের প্রয়োজনীয়তার বিপরীতে বিভিন্ন আকারের রেঞ্জে কণার অনুপাত।
-
মোটা কণার বিষয়বস্তু: লক্ষ্য আকারের সীমা ছাড়িয়ে যাওয়া কণার অনুপাত গ্রাহকের উৎপাদন প্রয়োজনীয়তা পূরণ করে কিনা তা মূল্যায়ন করুন।
-
প্রকৃত প্রক্রিয়াকরণ ক্ষমতা: নির্দিষ্ট লক্ষ্য কণা আকার অবস্থার অধীনে থ্রুপুট যাচাই করুন।
-
ক্রমাগত অপারেটিং কর্মক্ষমতা: পরীক্ষার সময় পাউডার তাপমাত্রা এবং মেশিন অপারেটিং অবস্থা পর্যবেক্ষণ করুন।
প্রকৃত উপাদান পরীক্ষার মাধ্যমে, গ্রাহকরা আরও ভালভাবে বুঝতে পারেন যে সরঞ্জামগুলি কেনার আগে তাদের কাঁচামাল এবং উত্পাদন প্রয়োজনীয়তার সাথে কতটা মেলে। ফলাফলগুলি সরঞ্জাম নির্বাচন এবং প্রক্রিয়া পরিকল্পনার জন্য একটি রেফারেন্স প্রদান করে।
যদি পরবর্তী উৎপাদনের সময় কণার আকার পরিবর্তন ঘটে, তবে শুধুমাত্র চেহারা বা অপারেটিং সময়ের উপর ভিত্তি করে ব্লেড প্রতিস্থাপনের সিদ্ধান্ত নেওয়ার পরিবর্তে কণা আকার পরীক্ষার ফলাফল, ব্লেড পরিধান, গ্রাইন্ডিং গ্যাপ সেটিংস এবং থ্রুপুট রেকর্ড পর্যালোচনা করে কারণটি আরও তদন্ত করা যেতে পারে।
উপসংহার: কখন ব্লেড রক্ষণাবেক্ষণ প্রয়োজন তা নির্ধারণ করতে উত্পাদন ডেটা ব্যবহার করুন
অপারেটিং চালিয়ে যেতে পারে এমন একটি মেশিন অগত্যা একই মানের পাউডার উত্পাদন চালিয়ে যায় না।
Mao Yue আপনার প্রকৃত PE উপাদান, লক্ষ্য কণার আকার এবং ক্ষমতার প্রয়োজনীয়তার উপর ভিত্তি করে সরঞ্জামের প্রয়োজনীয়তাগুলি মূল্যায়ন করতে পারে এবং উপাদান পরীক্ষা পরিচালনা করতে পারে, যা আপনাকে আপনার উৎপাদন অবস্থার জন্য উপযুক্ত একটি pulverizing সমাধান নির্বাচন করতে সহায়তা করে।
FAQ
pulverizer ব্লেড পরিধান PE পাউডার কণা আকার প্রভাবিত করতে পারে?
হ্যাঁ, এটা পারে। ব্লেড পরিধান কাজের জ্যামিতি এবং প্রকৃত নাকাল অবস্থার পরিবর্তন করতে পারে, সম্ভাব্য ক্রমাগত উত্পাদনের সময় কণার আকার বিতরণে পরিবর্তন ঘটাতে পারে।
ব্লেড পরিধান কি সবসময় PE পাউডারে মোটা কণা বাড়ায়?
না। ফলাফল নির্ভর করে পালভারাইজার ডিজাইন, গ্রাইন্ডিং গ্যাপ, PE উপাদানের বৈশিষ্ট্য, খাওয়ানোর অবস্থা এবং স্ক্রিনিং সিস্টেমের মতো বিষয়গুলির উপর। সামগ্রিক কণা আকার বিতরণ তাই মূল্যায়ন করা উচিত.
মোটা কণা ব্লেড পরিধান বা স্ক্রীনিং সমস্যার কারণে হয় কিনা তা আপনি কিভাবে নির্ধারণ করতে পারেন?
চূড়ান্ত স্ক্রীন করা পণ্যের সাথে পালভারাইজার থেকে নিষ্কাশন করা উপাদানের তুলনা করুন। যদি অতিরিক্ত মোটা কণা ইতিমধ্যেই pulverizer আউটলেটে উপস্থিত থাকে, তাহলে গ্রাইন্ডিং প্রক্রিয়াটি তদন্ত করুন। যদি pulverizer স্রাব গ্রহণযোগ্য হয় কিন্তু চূড়ান্ত পাউডার অনেক মোটা কণা রয়েছে, স্ক্রীনিং সিস্টেমের উপর ফোকাস.
কত ঘন ঘন PE pulverizer ব্লেড প্রতিস্থাপন করা উচিত?
প্রতিটি অপারেটিং অবস্থার জন্য প্রযোজ্য কোনো নির্দিষ্ট প্রতিস্থাপন ব্যবধান নেই। একটি আরও নির্ভরযোগ্য পদ্ধতি হল ব্লেড পরিধান, অপারেটিং ঘন্টা, প্রক্রিয়াজাত উপাদানের পরিমাণ, থ্রুপুট, কণার আকার বিতরণ এবং ব্লেডের প্রকৃত জ্যামিতি মূল্যায়ন করা।
সামঞ্জস্যপূর্ণ PE রোটোমোল্ডিং পাউডার উত্পাদনের জন্য একটি পাল্ভারাইজার প্রয়োজন?
আপনি যদি একটি PE রোটোমোল্ডিং পালভারাইজার মূল্যায়ন করছেন বা আপনার বিদ্যমান উত্পাদন লাইনে কণা আকার বিতরণ বা থ্রুপুট সমস্যার সম্মুখীন হন, তাহলে আপনার PE উপাদানের ধরন, লক্ষ্য জালের আকার, প্রয়োজনীয় ক্ষমতা এবং বর্তমান উত্পাদন সমস্যাগুলি মাও ইউকে সরবরাহ করুন।
আমরা প্রকৃত অপারেটিং অবস্থার উপর ভিত্তি করে আপনার সরঞ্জামের প্রয়োজনীয়তা মূল্যায়ন করতে পারি এবং উপাদান পরীক্ষার ব্যবস্থা করতে পারি।
যোগাযোগ করুন মাও ইউ আপনার PE pulverizing প্রয়োজনীয়তা নিয়ে আলোচনা করতে এবং একটি উপাদান পরীক্ষার সমাধানের অনুরোধ করতে৷৷