

 中文简体
শানডং-এর একটি রোটোমোল্ডার প্রতিদিন সকালে স্ক্র্যাপ পিই ফিল্ম এবং প্রত্যাখ্যান করা অংশগুলিকে একটি কাটিং মিলের মধ্যে খায়। কয়েক মিনিটের মধ্যে মেশিন চিপ পরিষ্কার করার জন্য উপাদান কমিয়ে দেয়, এবং অপারেটর অনুমান করে যে আকার হ্রাস সমস্যাটি সমাধান করা হয়েছে। তারপরে চিপগুলি পালভারাইজারের কাছে পৌঁছায়, এবং আসল বাধা দেখা দেয়: থ্রুপুট ড্রপ, পাউডার বিতরণ অসম, এবং কাটিং মিল আউটপুটটি পরবর্তী প্রক্রিয়া পর্যায়ের জন্য কেবল ভুল ইনপুট স্পেসিফিকেশন।
সেই ক্রমটি শত শত প্লাস্টিক প্ল্যান্টে পুনরাবৃত্তি হয়, কারণ একটি কাটিং মিল সাধারণত তার চেয়ে বেশি কাজ করবে বলে আশা করা হয়। তাই আমরা উপসংহারটি সামনে তুলে ধরছি: একটি কাটিং মিল হল মোটা এবং মাঝারি কমানোর জন্য সঠিক হাতিয়ার, যা ভারী প্লাস্টিকের স্ক্র্যাপ থেকে চিপ এবং দানা তৈরি করে। এটি রোটোমল্ডিং, মাস্টারব্যাচ উৎপাদন, পিভিসি ড্রাই ব্লেন্ডিং এবং পলিমার কম্পাউন্ডিংয়ের জন্য প্রয়োজনীয় সূক্ষ্ম, সংকীর্ণ-বন্টন পাউডার তৈরি করার জন্য ডিজাইন করা হয়নি। এই কাজের জন্য, আপনার একটি pulverizer প্রয়োজন, হয় একটি কাটিং মিল দ্বারা খাওয়ানো বা একটি একক উত্পাদন লাইনে এটির সাথে একত্রিত করা।
একটি কাটিং মিল কি এবং এটি কিভাবে কাজ করে?
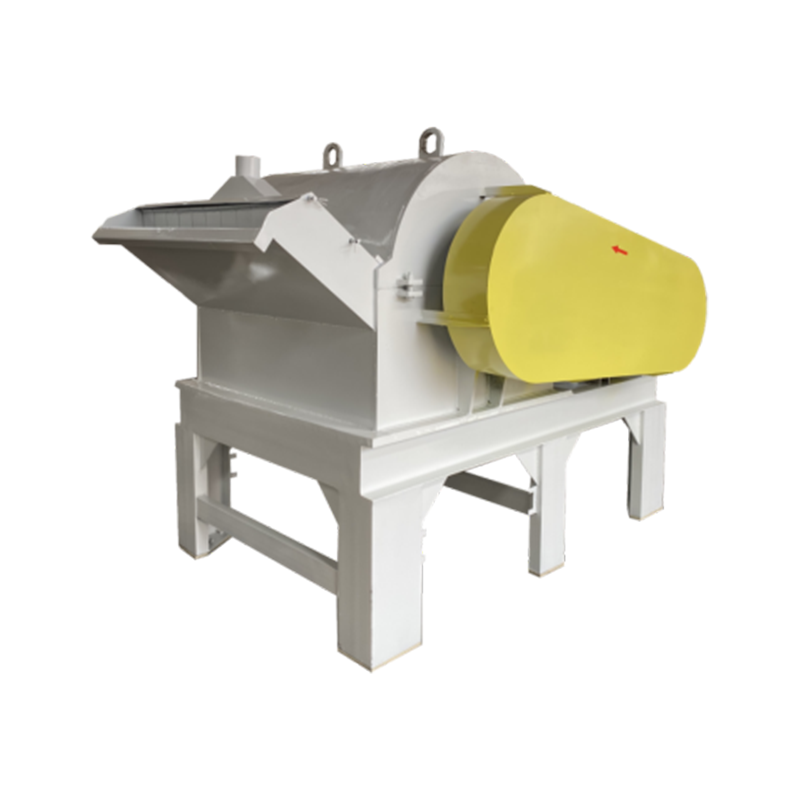
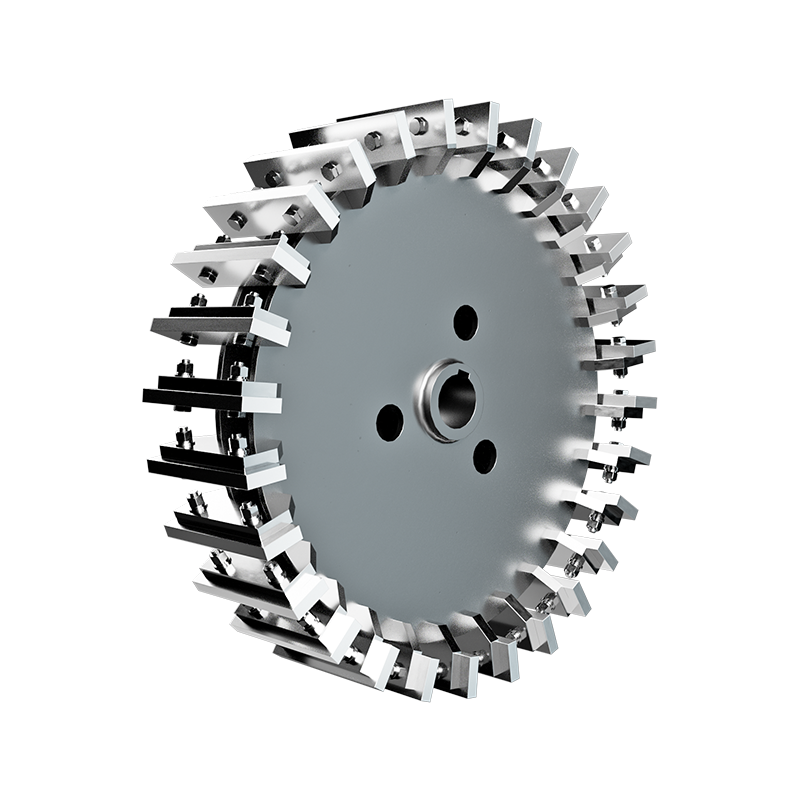
একটি কাটিং মিল, যাকে ছুরি কল বা গ্রানুলেটরও বলা হয়, প্রভাব বা ঘর্ষণ না করে যান্ত্রিক শিয়ারিং দ্বারা উপাদান হ্রাস করে। ছুরির ব্লেড লাগানো একটি রটার একটি স্থির চেম্বারের ভিতরে দ্রুত ঘোরে। হাউজিং-এ লাগানো কাউন্টার-ছুরিগুলি এক জোড়া কাঁচির মতো রটার ব্লেডের বিরুদ্ধে কাজ করে, যতক্ষণ না টুকরোগুলি নীচে একটি পর্দার মধ্য দিয়ে যাওয়ার জন্য যথেষ্ট ছোট হয় ততক্ষণ পর্যন্ত ফিড উপাদান বারবার কাটে।
তিনটি ভেরিয়েবল একটি কাটিং মিলের আউটপুট নিয়ন্ত্রণ করে: পর্দার গর্তের আকার, রটার ছুরি এবং কাউন্টার-ছুরির মধ্যে ফাঁক এবং ছুরির প্রান্তের অবস্থা। ধারালো ব্লেড, একটি সঠিক ফাঁক, এবং একটি 6 মিমি স্ক্রীন সহ, বেশিরভাগ থার্মোপ্লাস্টিকগুলি মেশিনটিকে পরিষ্কার, মোটামুটি অভিন্ন চিপ হিসাবে ছেড়ে দেয়। ছুরিগুলি নিস্তেজ হওয়ার সাথে সাথে কাটার ক্রিয়াটি ছিঁড়ে যাওয়ার ক্রিয়ায় পরিবর্তিত হয়, কণার প্রান্তগুলি রগড়ে যায়, জরিমানা বৃদ্ধি পায় এবং থ্রুপুট পড়ে যায়।
একটি কাটিং মিল শক্তিশালী, তবে এটি অবশ্যই তার ডিজাইনের খামের মধ্যে খাওয়াতে হবে। অতিরিক্ত খাওয়ানো রটারকে ধীর করে দেয়, কাটিং চেম্বারে তাপমাত্রা বাড়ায় এবং পর্দা আটকে দেয়। ভাল অভ্যাস হল ফিড স্ট্রীমকে একটি স্থির হারে রাখা, আকারের যাতে রটারের গতি স্থিতিশীল থাকে।
কিভাবে একটি কাটিং মিল অন্যান্য আকার হ্রাস মেশিনের সাথে তুলনা করে
কাটিং মিলগুলি প্রায়শই হ্যামার মিল এবং ডিস্ক পাল্ভারাইজারের সাথে বিভ্রান্ত হয় কারণ তিনটিকেই আলগাভাবে গ্রাইন্ডার বলা হয়। তারা বিভিন্ন নীতির উপর কাজ করে এবং খুব ভিন্ন কণা বন্টন উত্পাদন করে।
| মেশিনের ধরন | অপারেটিং নীতি | সাধারণ আউটপুট আকার | জন্য সবচেয়ে উপযুক্ত |
|---|---|---|---|
| কাটিং মিল | রটার ছুরি এবং ফিক্সড পাল্টা ছুরি মধ্যে শিয়ারিং | 1-10 মিমি চিপস এবং গ্রানুলস | স্ক্র্যাপ হ্রাস, ফিল্ম, purgings, অফ-স্পেক অংশ |
| হাতুড়ি কল | একটি ব্রেকার প্লেটের বিরুদ্ধে হাতুড়ি ঝুলিয়ে প্রভাব | স্ক্রিনের উপর নির্ভর করে 100 µm–3 মিমি | ভঙ্গুর বা তন্তুযুক্ত পদার্থ, শুকনো গুঁড়ো |
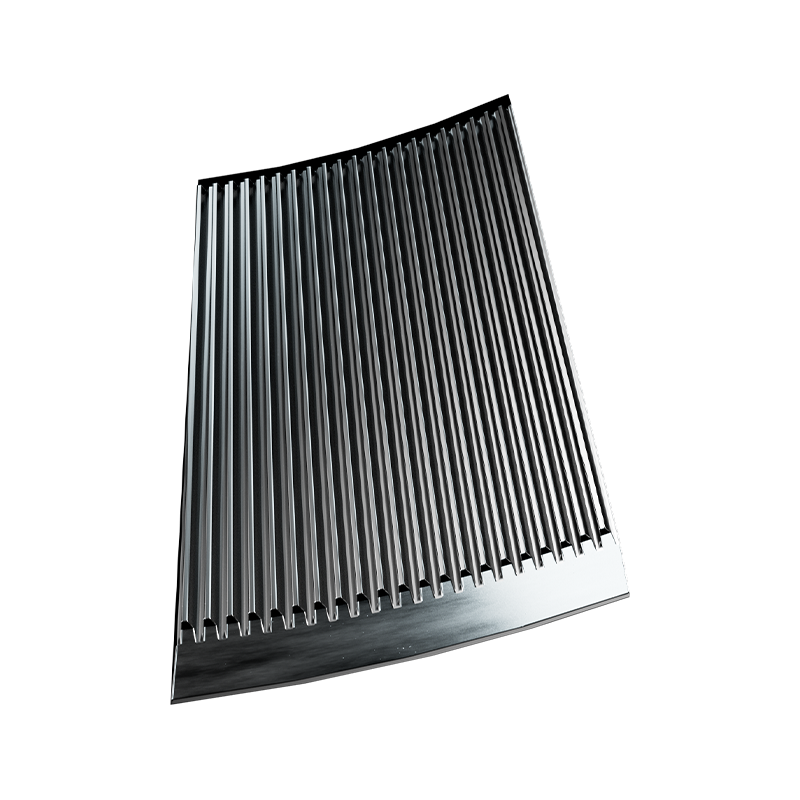
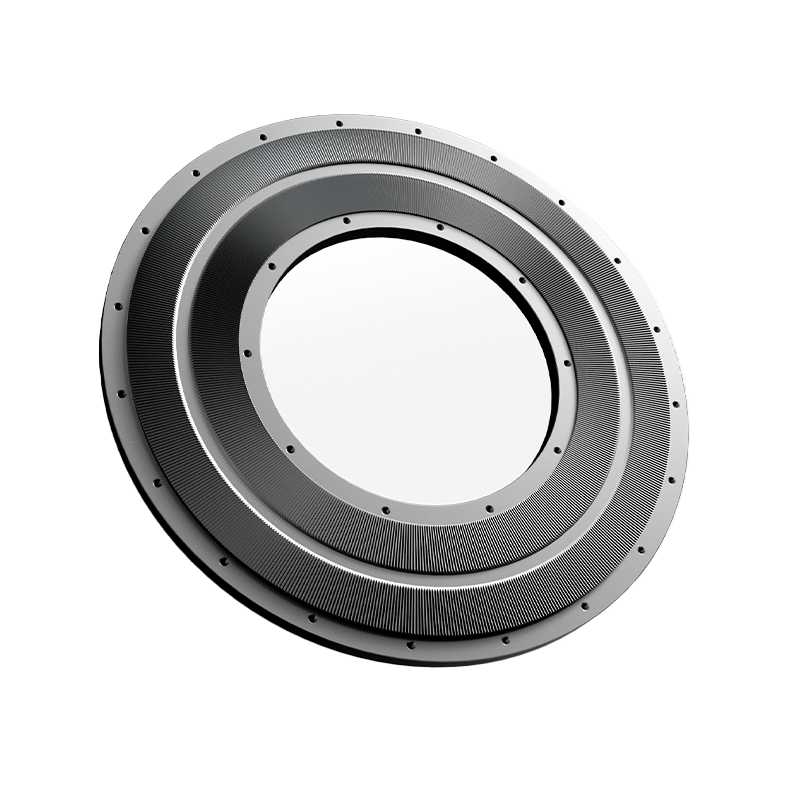
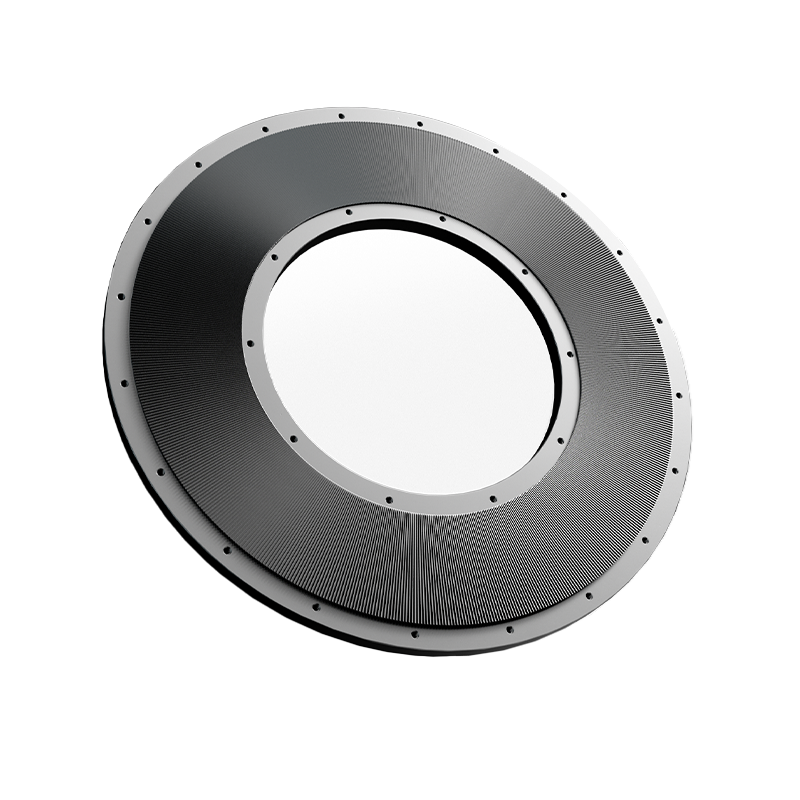
| ডিস্ক pulverizer | ঘূর্ণন এবং স্থির গ্রাইন্ডিং ডিস্কের মধ্যে ঘর্ষণ এবং শিয়ার | 20-600 µm পাউডার | রোটোমোল্ডিং, মাস্টারব্যাচ, পিভিসি মিশ্রনের জন্য সূক্ষ্ম প্লাস্টিকের পাউডার |
ডান হাতের কলামটি মনোযোগ সহকারে পড়ুন। যদি আপনার প্রক্রিয়ার জন্য 20-600 µm পরিসরে পাউডারের প্রয়োজন হয়, তাহলে একটি কাটিং মিল এমন মেশিন নয় যা এটি সরবরাহ করবে। এটি আপস্ট্রিমের অন্তর্গত, যে পর্যায়ের জন্য উপাদান প্রস্তুত করে।
যেখানে কাটিং মিলগুলি প্লাস্টিক প্রসেসিং লাইনে ফিট করে
যেহেতু এর আউটপুট 1-10 মিমি রেঞ্জের মধ্যে, একটি কাটিং মিলকে প্রথম পর্যায়ের আকার হ্রাস করার পদক্ষেপ হিসাবে সবচেয়ে ভাল বোঝা যায়। অনুশীলনে এটি এর জন্য ব্যবহৃত হয়:
- purgings, প্রত্যাখ্যাত অংশ, এবং প্রান্ত ছাঁটা চিপ যা বায়ু বা স্ক্রু ফিডার দ্বারা জানানো যেতে পারে কমানো
- ধোয়া, ঘনীকরণ বা বেলিং পুনরুদ্ধারের আগে প্রি-ক্রাশিং ফিল্ম রোল এবং ভারী স্ক্র্যাপ
- একটি pulverizer মধ্যে সূক্ষ্ম নাকাল আগে কন্ডিশনার উপাদান
- যৌগিক ট্রায়াল বা পরীক্ষাগার পরীক্ষার জন্য ছোট ব্যাচ প্রস্তুত করা
সাধারণ থ্রেড হল ভলিউম হ্রাস এবং পরিচালনার উন্নতি, চূড়ান্ত সূক্ষ্মতা নয়। একটি কাটিং মিলের পরে, চিপগুলি অবশ্যই পরবর্তী ইউনিট অপারেশনের জন্য উপযুক্ত হতে হবে: একটি এক্সট্রুডার, একটি ব্লেন্ডার, একটি ওয়াশার বা একটি পাল্ভারাইজার৷ এর বৃহত্তর পরিবার প্লাস্টিকের মিলিং মেশিন প্রতিটি পর্যায়ের জন্য আলাদা নিয়ম রয়েছে এবং আপনি যখন উদ্ধৃতিগুলির তুলনা শুরু করেন তখন পরিভাষাটি গুরুত্বপূর্ণ।
একটি কাটিং মিল কেনার আগে কি পরীক্ষা করা উচিত
ক্রয়কারী দলগুলি সাধারণত মোটর শক্তি এবং ক্রয় মূল্যের উপর ফোকাস করে। শত শত প্লাস্টিক প্ল্যান্টের সাথে কাজ করার পরে, আমরা চেকলিস্টে আরও চারটি পয়েন্ট বেশি রাখি।
- ব্লেড উপাদান এবং প্রতিস্থাপন খরচ. খাদ ইস্পাত পরিষ্কার কাটিয়া জন্য সর্বনিম্ন; ভরাট এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম যৌগ ব্লেড জীবন সংক্ষিপ্ত হবে. ব্লেড পরিবর্তনগুলি মেশিনের জীবনের সবচেয়ে বড় রুটিন রক্ষণাবেক্ষণের ব্যয়।
- স্ক্রিন ডিজাইন এবং মানানসই। একটি দ্রুত-রিলিজ স্ক্রিন ফ্রেম, সঠিক ছিদ্র জ্যামিতি, এবং স্ক্রীন এবং হাউজিংয়ের মধ্যে একটি আঁটসাঁট ফিট বড় আকারের চিপগুলিকে পিছলে যাওয়া থেকে বাধা দেয়।
- পরিষ্কারের জন্য অ্যাক্সেস। যে মেশিনগুলি পিভিসি বা থার্মোপ্লাস্টিক ইলাস্টোমারগুলি প্রক্রিয়া করে তাদের ঘন ঘন পরিষ্কারের প্রয়োজন হয়। চেম্বার খুলতে, পর্দা সরাতে এবং অবশিষ্টাংশ পরিষ্কার করার জন্য যে সময় লাগে তা প্রায়ই অন্যথায় অনুরূপ মেশিনগুলির মধ্যে লুকানো খরচের পার্থক্য।
- নিরাপত্তা এবং গোলমাল. দরজা ইন্টারলক, একটি রটার লক, এবং একটি শব্দ ঘের মান হতে হবে। 90 dBA-এর উপরে শব্দের মাত্রা নিয়ন্ত্রণ ছাড়াই সাধারণ এবং কাজের পরিবেশকে প্রভাবিত করবে।
ব্লেড অবস্থা বিশেষ মনোযোগ প্রাপ্য। পলিপ্রোপিলিন এবং ভরা যৌগগুলি জীর্ণ ছুরি দিয়ে পরিষ্কারভাবে কাটবে না; অপারেটররা ফিডের গতি কমিয়ে ক্ষতিপূরণ দেয়, যার ফলে আরও তাপ এবং আরও জরিমানা হয়। অনেক কাটিং মিল তাদের রেটেড ক্ষমতার 20 থেকে 30 শতাংশ হারায় ছুরি পরিধানের মাধ্যমে হ্রাস পাওয়ার আগেই। প্রথম দিন থেকে আপনার অপারেটিং পরিকল্পনায় একটি ছুরি ধারালো করা এবং প্রতিস্থাপনের সময়সূচী অন্তর্ভুক্ত করুন।
প্রতি টন শক্তিরও একটি লাইন প্রাপ্য। মোটর অতিরিক্ত নির্দিষ্টকরণ কাটার উন্নতি করে না; এটি শুধুমাত্র শক্তি খরচ এবং প্রতি টন খরচ বাড়ায়। আপনি আসলে চালান উপাদান এবং থ্রুপুট ইনস্টল ক্ষমতা মিলান.
যখন একটি কাটিং মিল একা যথেষ্ট নয়
প্রক্রিয়া লক্ষ্যমাত্রা প্রায় এক মিলিমিটারের নিচে চলে গেলে কাটিং মিলগুলি কার্যকর হওয়া বন্ধ করে দেয়। অনেক প্লাস্টিক অ্যাপ্লিকেশনের জন্য, লক্ষ্য তার অনেক নিচে।
রোটোমোল্ডিং, মাস্টারব্যাচ এবং পিই পাউডার
রোটোমোল্ডিং পাউডার সাধারণত 200-500 µm পরিসরে বা প্রায় 35-80 জালের মধ্যে থাকা প্রয়োজন, একটি সংকীর্ণ কণার আকার বিতরণ এবং ভাল প্রবাহ সহ। একটি কাটিং মিল সেই পাউডার তৈরি করতে পারে না। স্ট্যান্ডার্ড কনফিগারেশন হল মোটা স্টেজের জন্য একটি কাটিং মিল যার পরে সূক্ষ্ম নাকালের জন্য একটি ডিস্ক পাল্ভারাইজার। যদি কাটিং মিলটি অসামঞ্জস্যপূর্ণ আকারের চিপগুলি আউটপুট করে, তাহলে পালভারাইজার তাপমাত্রার পরিবর্তন, অমসৃণ ডিস্ক পরিধান এবং পরিবর্তনশীল পাউডার গুণমান দেখতে পাবে। 6-10 মিমি পর্দার সাথে কাটিং মিল ফিট করা ফিডকে স্থিতিশীল করার একটি সহজ উপায়।
PE তাপ-সংবেদনশীল, তাই একটি স্থিতিশীল গ্রাইন্ডিং গ্যাপ বজায় রেখে পালভারাইজারকে অবশ্যই তাপমাত্রা নিয়ন্ত্রণ করতে হবে। এই সংমিশ্রণটি এমন একটি পাউডারকে আলাদা করে যা ছাঁচে ধারাবাহিকভাবে প্রবাহিত হয় যা প্রাচীর-বেধের তারতম্য ঘটায়।
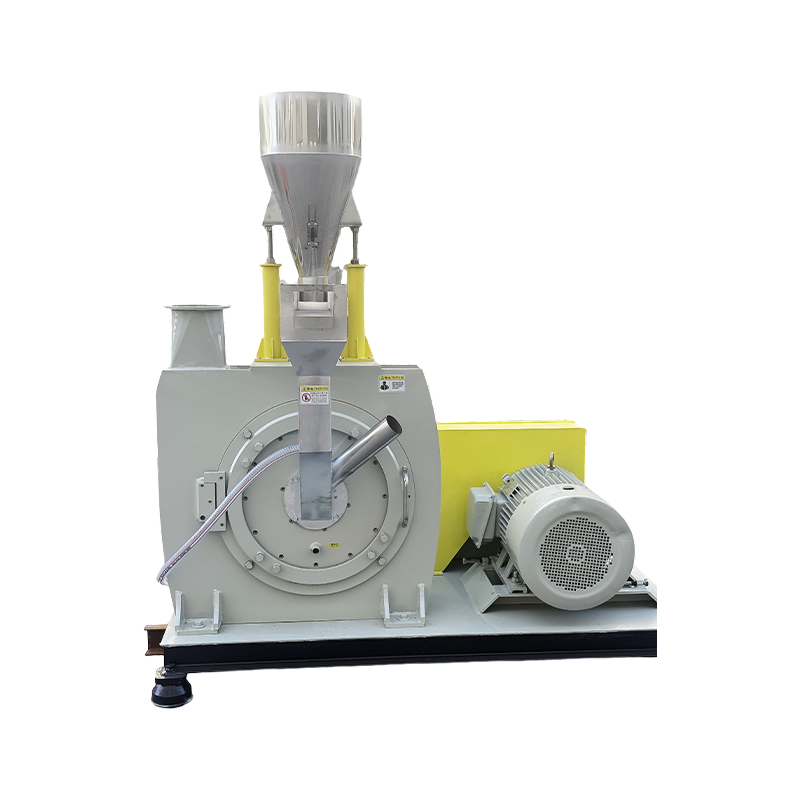
 মডেল 500 PE Rotomolding পাউডার উচ্চ-আউটপুট স্থিতিশীল Pulverizer এই কমপ্যাক্ট পালভারাইজারটি ছোট-থেকে-মাঝারি রোটোমোল্ডিং লাইনের জন্য উপযুক্ত, সামঞ্জস্যযোগ্য 20-100 মেশ সূক্ষ্মতার সাথে 150-450 kg/h সরবরাহ করে। এর DC53 ইস্পাত ডিস্ক এবং সুনির্দিষ্ট ব্লেড গ্রাইন্ডিং অভিন্ন পাউডার প্রবাহ নিশ্চিত করে, তাপ নিয়ন্ত্রণ এবং গুণমানের রোটোমল্ড অংশগুলির জন্য ফাঁক স্থায়িত্ব নিশ্চিত করে। পণ্য দেখুন →
পিভিসি ফাইন গ্রাইন্ডিং
পিভিসি দুটি চ্যালেঞ্জ নিয়ে আসে: অতিরিক্ত গরম হলে এটি ক্ষয় হয় এবং এতে থাকা রঙ্গক এবং ফিলারগুলি ঘষিয়া যায়। নাকাল তাপমাত্রা কম থাকতে হবে, যখন ডিস্ক, ব্লেড, এবং রোটর পরিধান প্রতিরোধ করা আবশ্যক. একটি সাধারণ-উদ্দেশ্য কাটিং মিল টেকসই পিভিসি শুল্কের অধীনে সহনশীলতা ধরে রাখবে না এবং এর পরিধানের অংশগুলি স্থায়ী হবে না। PVC-নির্দিষ্ট pulverizer মডেলগুলি শক্ত ডিস্ক, পরিধান-প্রতিরোধী রোটর এবং উত্সর্গীকৃত কুলিং পাথগুলির সাথে উভয় সমস্যার সমাধান করে।
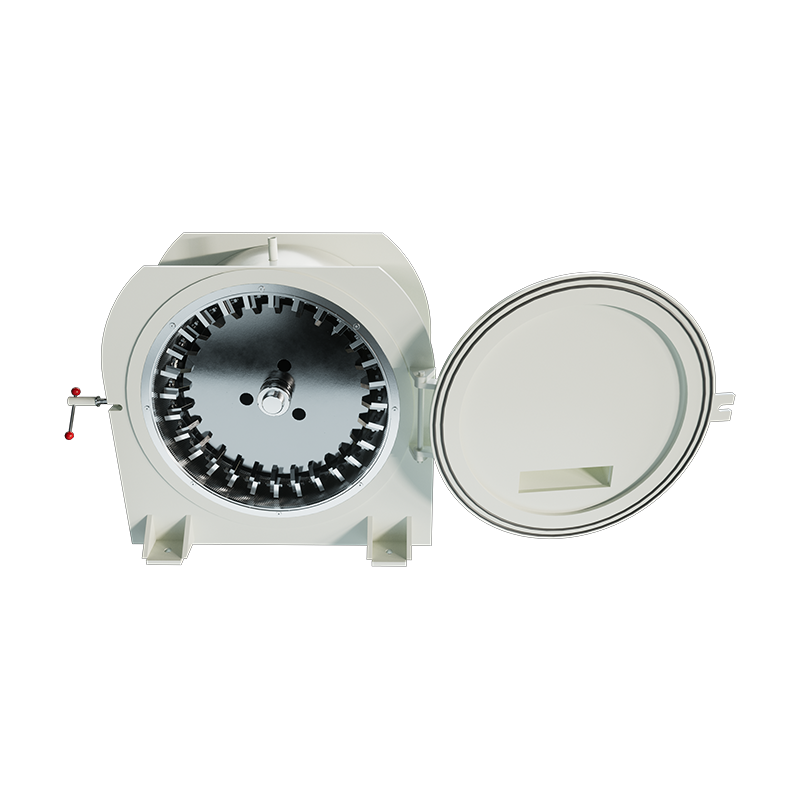 মডেল 500 পিভিসি পাল্ভারাইজার গ্রাইন্ডার মেশিন ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলার সহ PVC-এর জন্য নির্মিত, এই এন্ট্রি-লেভেল মডেলটি জল শীতল করার মাধ্যমে গ্রাইন্ডিং চেম্বারকে 45-55°C তাপমাত্রায় রাখে, পচন রোধ করে। শক্ত ডিস্ক এবং প্রতিস্থাপনযোগ্য ব্লেড মাঝারি ফিলার সামগ্রী পরিচালনা করে, ছোট-ব্যাচের উত্পাদনের জন্য 100-300 kg/h এবং 20-80 মেশ আউটপুট অফার করে। পণ্য দেখুন →
যদি আপনার উদ্ভিদ একটি কাটিং মিল দিয়ে শুরু হয় এবং একটি পিভিসি পাল্ভারাইজার খাওয়ায়, তাহলে চিপের আকার সামঞ্জস্যপূর্ণ করুন। 30 মিমি পিণ্ডের সাথে 8 মিমি চিপ মিশ্রিত করলে অসম ফিডের ঘনত্ব তৈরি হয় এবং পালভারাইজার ওঠানামাকারী মোটর লোড এবং অসামঞ্জস্যপূর্ণ পাউডারের সাথে প্রতিক্রিয়া জানাবে।
এক উৎপাদন লাইনে কাটিং মিল এবং পাল্ভারাইজার একত্রিত করা
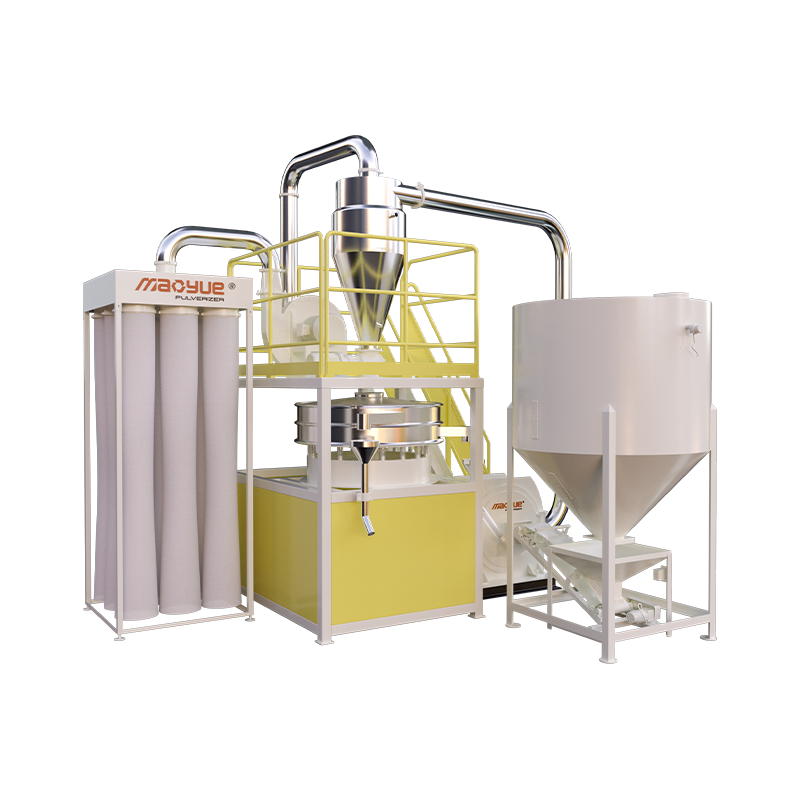
অনেক আধুনিক ইনস্টলেশন পৃথক দ্বীপ হিসাবে এই মেশিন কিনতে না. তারা একটি ব্লেড-টাইপ ক্রাশিং এবং পাল্ভারাইজিং প্রোডাকশন লাইন ক্রয় করে যার এক প্রান্তে ভারী স্ক্র্যাপ লাগে এবং অন্য প্রান্তে সূক্ষ্ম পাউডার নিঃসৃত হয়। কাটিং স্টেজ মোটা কমানোর কাজ করে, পাল্ভারাইজিং স্টেজ কাজটি সম্পূর্ণ করে এবং একটি কন্ট্রোল প্যানেল পুরো সিকোয়েন্স পরিচালনা করে।
ইন্টিগ্রেশন তিনটি উপায়ে অর্থ প্রদান করে: মেশিনগুলির মধ্যে কম হ্যান্ডলিং পদক্ষেপ, স্থির ফিডের অবস্থা কারণ চিপগুলি একটি নিয়ন্ত্রিত হারে পালভারাইজারে আসে এবং আরও ভাল ধুলো নিয়ন্ত্রণ কারণ লাইনটি একটি সিল সিস্টেম হিসাবে ডিজাইন করা হয়েছে। একক মেশিন থেকে উৎপাদন ক্ষমতা পর্যন্ত প্রসেসরের স্কেলিং করার জন্য, একটি সমন্বিত লাইন সাধারণত নিম্ন-ঝুঁকির পছন্দ।
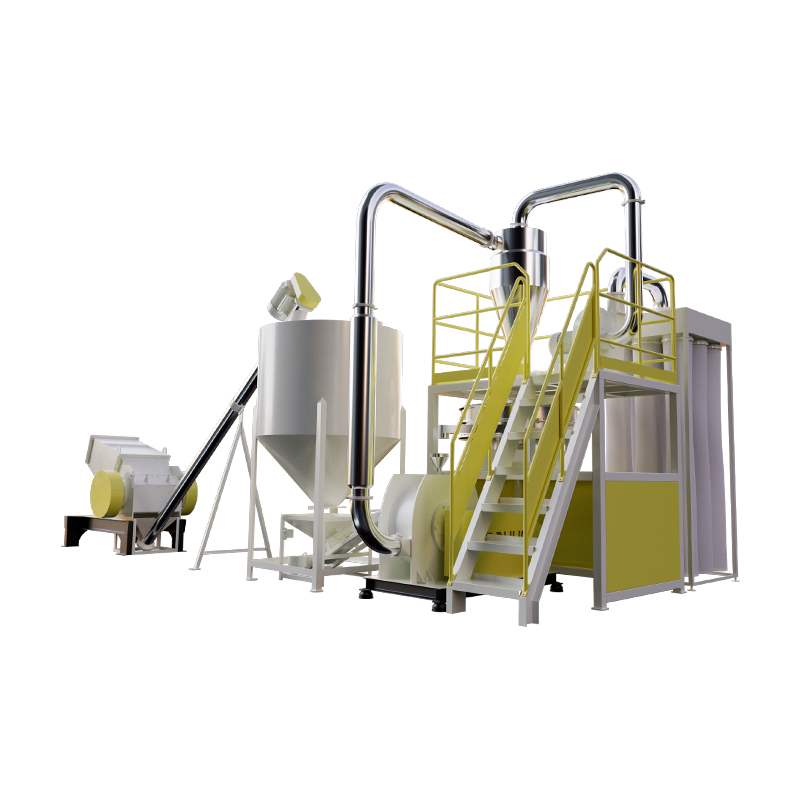 ফলক-টাইপ পেষণকারী এবং pulverizing উত্পাদন লাইন এই ইন্টিগ্রেটেড লাইনটি একটি ভারী-শুল্ক ব্লেড পেষণকারীকে একটি নির্ভুল ডিস্ক মিল, বায়ুসংক্রান্ত পরিবহণ এবং ধুলো সংগ্রহের সাথে একত্রিত করে। এটি পাইপ এবং প্রোফাইলের মতো বড় প্লাস্টিক বর্জ্যকে ইউনিফর্ম 20-80 মেশ পাউডারে রূপান্তরিত করে, হ্যান্ডলিং পদক্ষেপগুলি হ্রাস করে এবং উচ্চ-মূল্যের পুনর্ব্যবহার করার জন্য স্থির ফিড নিশ্চিত করে। পণ্য দেখুন →
টার্গেট স্পেসিফিকেশন দ্বারা চয়ন করুন, মেশিন বিভাগ দ্বারা নয়
একটি উদ্ধৃতির জন্য একটি সরবরাহকারীকে কল করার আগে, চারটি সংখ্যা লিখুন: লক্ষ্য কণার আকার বা জালের পরিসর, অনুমোদিত ওভারসাইজ ভগ্নাংশ, প্রতি ঘন্টায় কিলোগ্রামে প্রয়োজনীয় থ্রুপুট এবং দূষণ এবং আর্দ্রতার স্তর সহ আপনি যে সঠিক উপাদানটি প্রক্রিয়া করবেন। শুধুমাত্র তখনই আপনি বিচার করতে পারবেন যে একটি কাটিং মিল সম্পূর্ণ উত্তর, একটি পালভারাইজারের জন্য একটি প্রাক-পর্যায়, নাকি অপ্রয়োজনীয়।
তারপর আপনার নিজস্ব উপাদান ব্যবহার করে একটি পরীক্ষা পিষে প্রস্তুতকারকের কাছে জিজ্ঞাসা করুন। একটি ক্যাটালগ টেবিল ভবিষ্যদ্বাণী করতে পারে না কিভাবে একটি নির্দিষ্ট যৌগ আচরণ করবে। পরীক্ষার সময়, শুধুমাত্র একটি গড় নয়, সম্পূর্ণ কণা আকার বিতরণের জন্য জিজ্ঞাসা করুন; বেরিয়ে আসা উপাদানের তাপমাত্রা; এবং প্রতি টন শক্তি খরচ হয়। টন প্রতি মোট খরচে সরবরাহকারীদের তুলনা করুন, যার মধ্যে রয়েছে ক্রয় মূল্য, পরিধানের যন্ত্রাংশ, শক্তি এবং আনুমানিক ডাউনটাইম। বাস্তবে, পরিধানের যন্ত্রাংশ এবং শক্তি কাটিং মিল এবং পাল্ভারাইজার উভয়ের আজীবন খরচের উপর প্রাধান্য পায়।
আমাদের কারখানায় আমরা ক্রয়ের সিদ্ধান্তের আগে গ্রাহকের নমুনা চালান এবং আমাদের সম্পূর্ণ মেশিন পরিসীমা তুলনা করার জন্য উপলব্ধ যাতে আপনি দেখতে পারেন কিভাবে প্রতিটি গ্রাইন্ডিং স্টেজ একসাথে ফিট করে।